⚙️ 靴の射出成形:技術概要と世界動向
によると、 ワールドフットウェア年鑑 が発行した APICCAPS (ポルトガル靴協会)のデータでは、世界の靴生産量は2025年に約 2025年は246億足, 、アジアの工場が世界総生産量のおよそ 88% を占めています。.
この規模の生産を管理するには、厳格なオペレーション管理が不可欠です。靴ブランドや調達チームが、手作業による多工程のラスティング・接着ラインだけに頼って商業的な成立性を確保することはできません。.
🏭産業用靴における自動化の必然性
産業用靴の製造には、予測可能なサイクルタイムと管理された単価で、同一かつ寸法精度の高い部品を生産する自動システムが必要です。射出成形とは何か、工場現場でどのように機能するかを理解することは、靴の調達マネージャー、製品開発者、ソーシングディレクターにとって不可欠です。.
選択する製造方法によって、金型開発予算、最小発注数量(MOQ)、単価、長期的な製品耐久性が直接決まります。.
📊世界の靴生産のベンチマークとパラメータ
本技術ガイドでは、靴の射出成形に関わる機械設備、材料配合、コスト構造、品質管理プロトコルについて解説します。.
⚙️ 射出成形とは
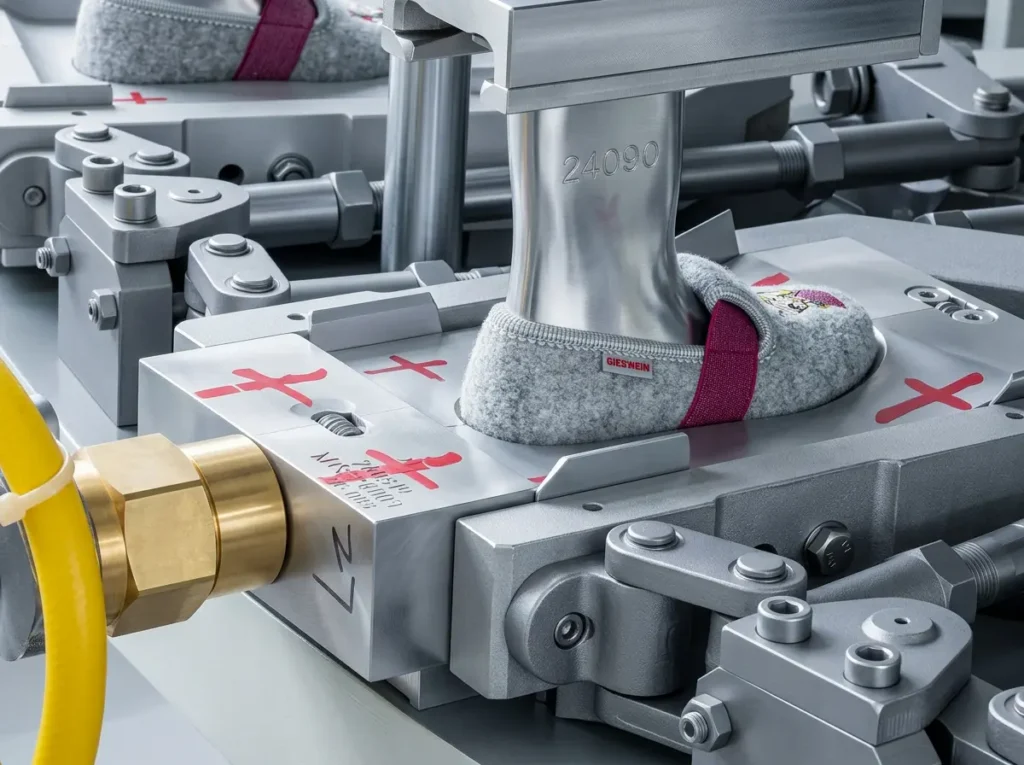
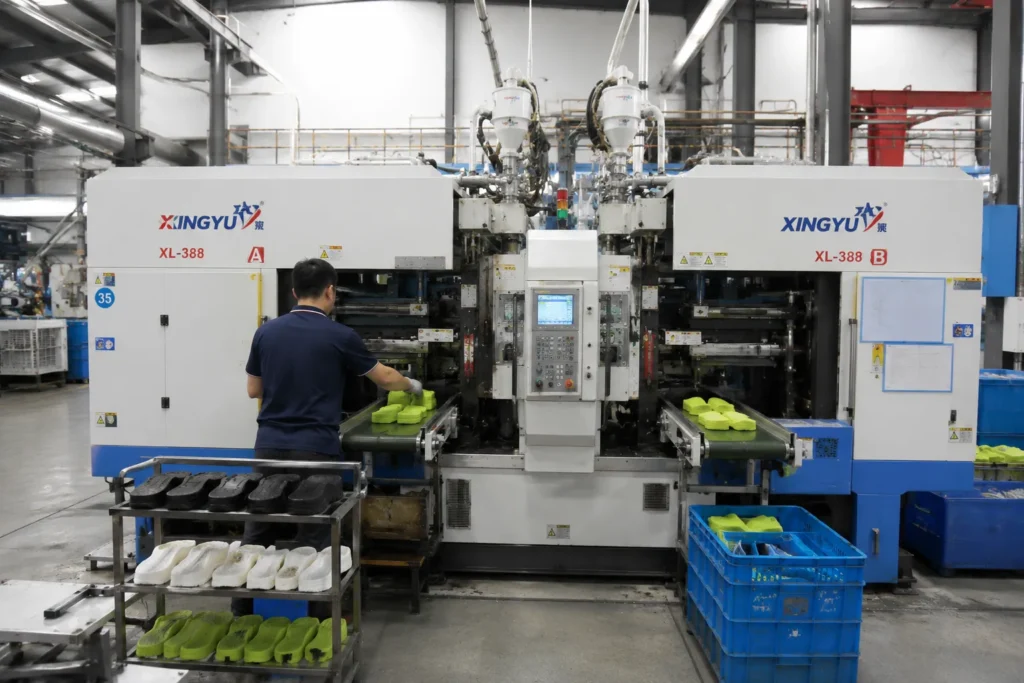
工業用靴製造において、射出成形の基本的な定義に基づくと、これは自動化された製造プロセスです。原料の熱可塑性ペレット、エラストマーコンパウンド、または反応性液体ポリマーを加熱して流動状態にし、高圧で密閉された温度制御済みの金属金型キャビティに押し込みます。溶融した材料はキャビティの精密な輪郭を満たし、熱冷却または化学硬化によって固化し、完成した三次元部品として取り出されます。.
サイクル工程: ポリマー加熱 → 高圧射出 → キャビティ充填 → 固化(熱/化学) → 自動取り出し。.
👟靴製造における用途
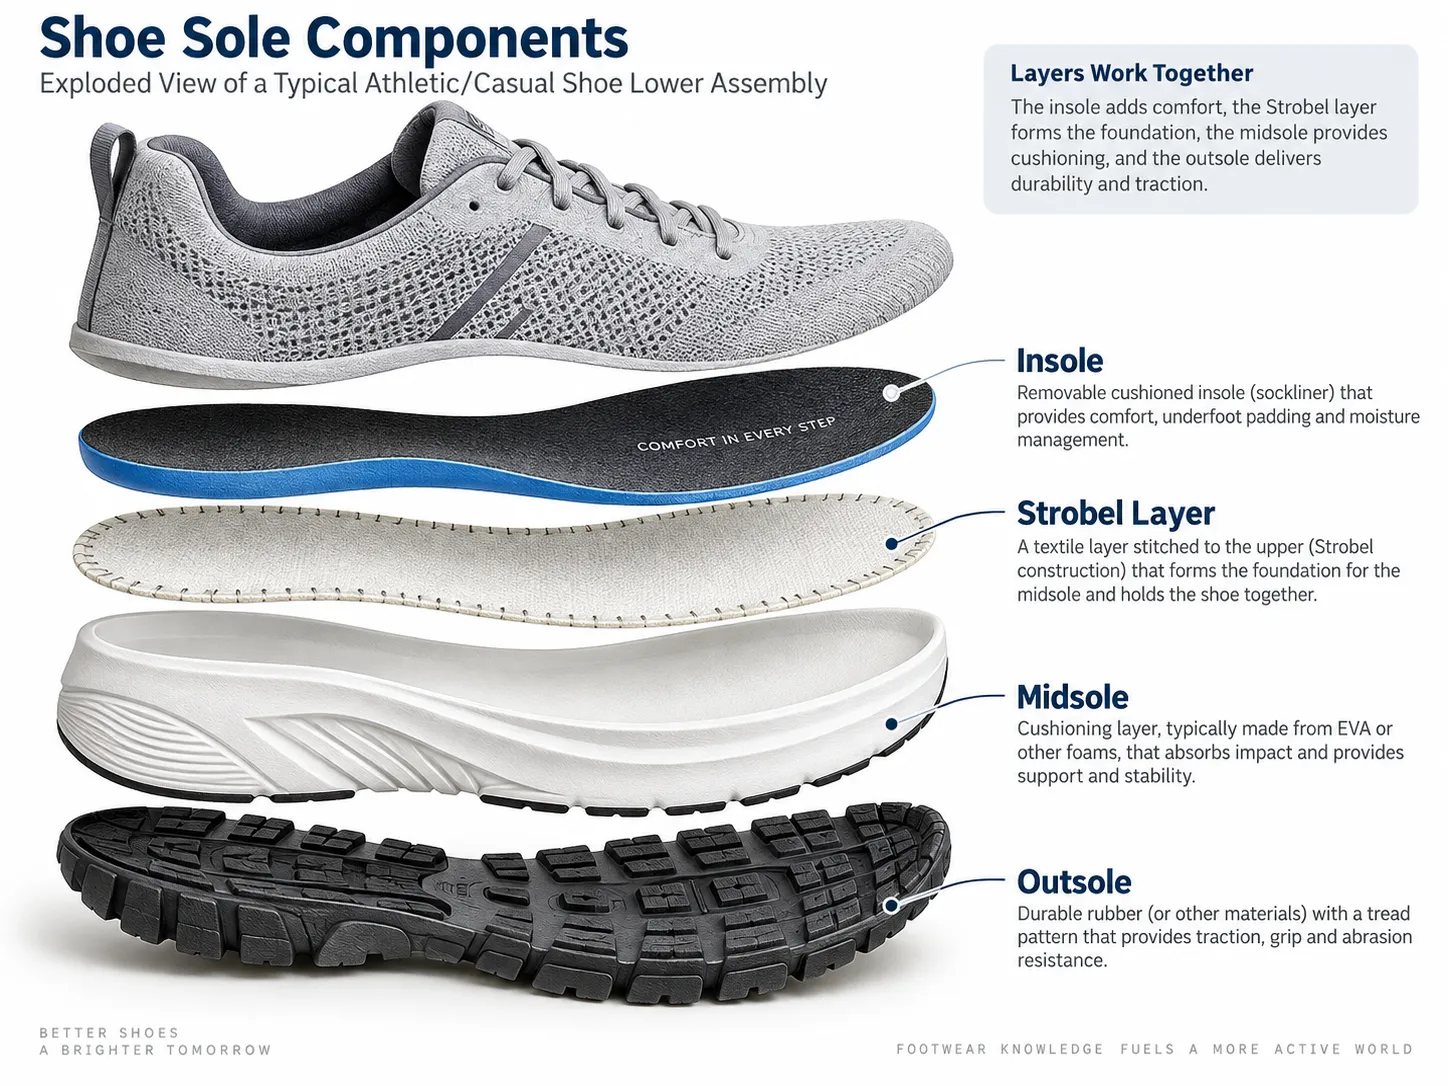
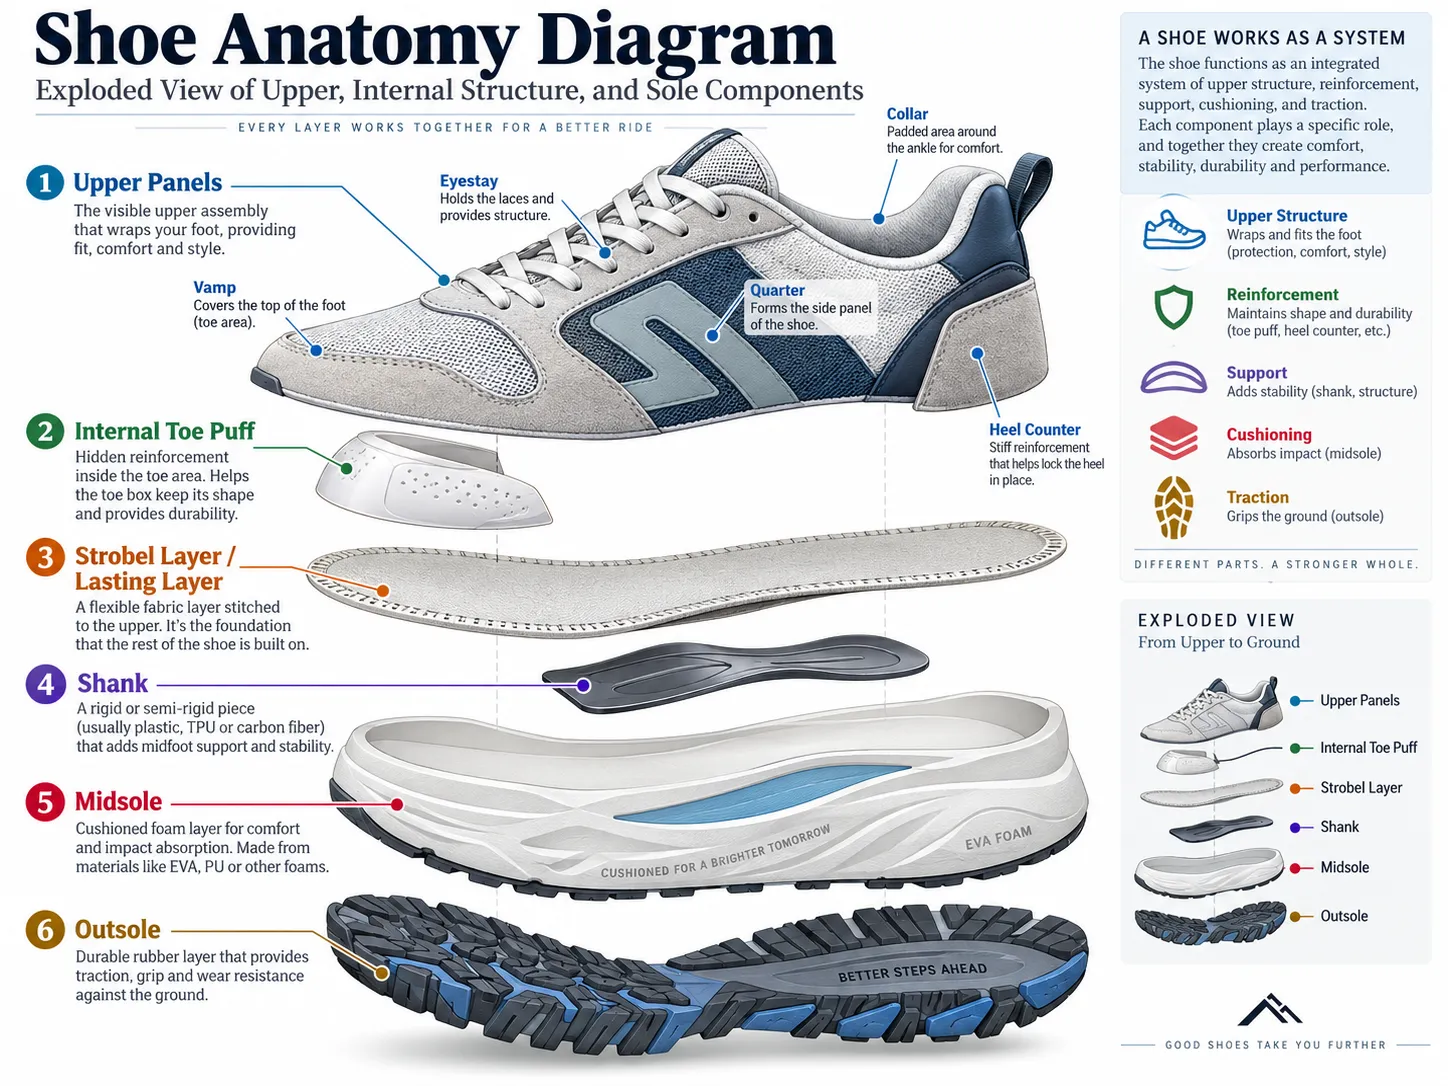
靴製造では、射出成形は次の製造に用いられます 一体型アウトソール, 人間工学に基づいたミッドソール, 保護用トゥキャップ, ヒールカウンター, 、または完成品の 一体成形フットウェア (耐水サンダルや安全靴など)。.
📊工程比較:射出成形 vs. カットアンドソー
従来のカットアンドソーによるストックフィッティング(EVAの発泡シートを圧縮成形、型抜き、積層し、手作業で接着する方式)とは異なり、射出成形は原料のポリマー樹脂を1回の機械サイクルで複雑な3D靴部品に成形します。.
⚡ 靴向け射出成形のメリットとは?
射出成形ソールやダイレクト射出シューズの構造を採用すると、従来の手作業による組立ラインと比べて、射出成形ならではの機械的・経済的なメリットが得られます。.
🎯主な運用面・技術面の優位性
📐寸法の安定性と再現性
CNC加工されたアルミニウム製・鋼製の金型により、初回生産ペアから数千ペアの生産終了時まで、部品寸法が安定します。溶融ポリマーが管理された油圧または空圧の下で剛性の高い金属キャビティを充填するため、寸法公差は1mmの何分の1かの範囲に保たれます。調達担当者にとって、この寸法安定性はラスティング時のラステッドアッパーとアウトソールの間のフィッティングばらつきを最小限に抑えます。.
🚀効率的な大量生産
射出成形は大量生産に必要なスピードを実現します。12~24の金型ステーションを備えたロータリー射出成形設備では、1つのオペレーターチームが24時間の稼働シフトあたり数千足のソールまたは完成品ペアを生産できます。サイクルタイムは1ステーションあたり30~90秒で、手作業で組み立てるセメンティングラインと比べて直接的な人件費を大幅に削減できます。.
🎨複雑なソール形状とトレッドデザイン
高圧で射出された液状ポリマーは、狭い金型チャネルや複雑なキャビティの細部へスムーズに流れ込みます。デザイナーは、多方向のアグレッシブなラグ、フレックスチャネル、外周ロゴ、テクスチャー付きサイドウォールを、成形後の彫刻や二次的な型抜きを必要とせず、1つの金型セットに組み込むことができます。.
トレッド形状は完全に金型キャビティによって決まるため、深いラグや外周の特徴も生産ロット間で一貫して再現されます。特定のトレッドパターンが繰り返しの屈曲に対してどの程度ひび割れに耐えるかは、標準化された方法で評価できます。ISO 17707に基づき、アウトソールの耐屈曲性は、ソール材料と表面パターンがカットグロースに与える影響を評価するために特化して試験されます。この規格は、量産を決定する前にソールの耐久性を評価するための客観的な機械的ベンチマークをバイヤーに提供します。.
ISO 17707準拠: 標準化された耐屈曲試験により、複雑なトレッド形状における亀裂の成長と進展を測定し、金型承認前に客観的な機械的検証を可能にします。.
🧪多密度・多素材オプション
多色射出成形機により、同一の成形サイクル内で2種類または3種類の異なるコンパウンド、あるいは同一樹脂の異なる密度処方を1つの金型キャビティに射出できます。靴の設計では、衝撃吸収用の低密度で柔らかいEVAミッドソールコアと、グリップ用の高密度で耐摩耗性のTPUトレッドシェルを組み合わせることができ、中間接着層が不要になります。.
🔗直接射出による二次組立の削減
直接射出接着では、溶融したソールを金型キャビティ内でラスティング済みのアッパー素材に直接注型することで、手作業による接着剤塗布を完全に排除します。このプロセスにより、組立現場から溶剤系プライマー、接着剤、熱硬化トンネルが不要になり、工場のVOC排出量と人件費のオーバーヘッドが削減されます。.
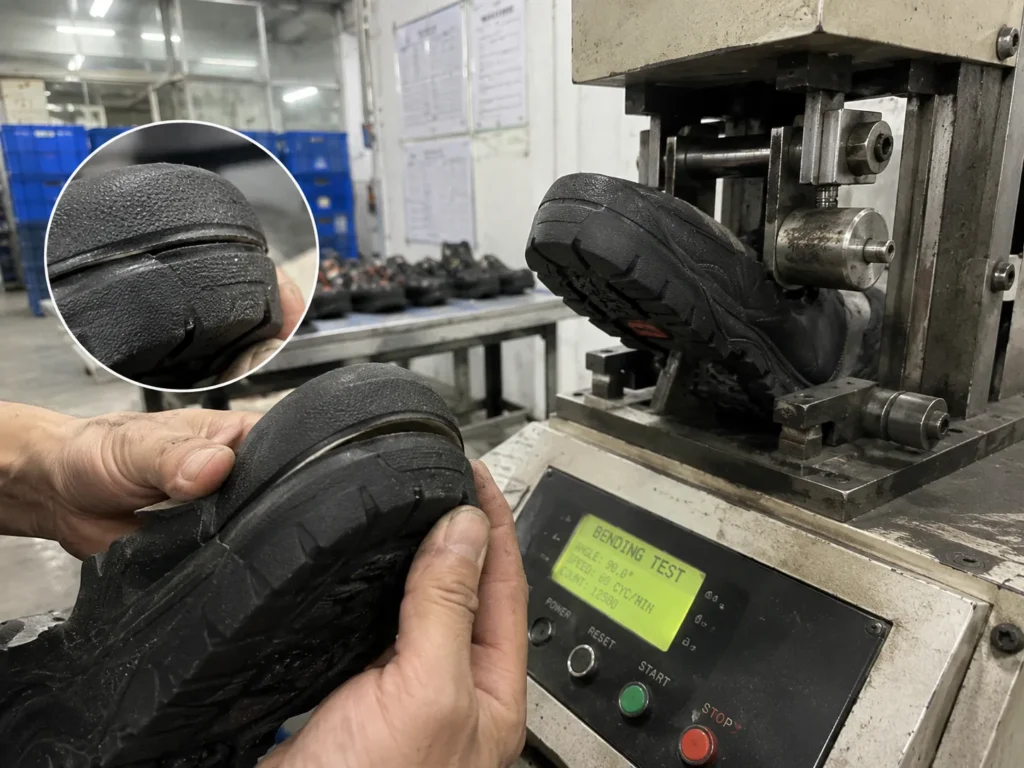
当社の自社生産において、ダイレクトインジェクションで最も難しいのはソールの成形ではなく、ソールとアッパーの接着でした。初期には、TPUソールのワークシューズのバッチを生産した際、ソールは完璧に見えましたが、屈曲テスト中につま先部分で剥がれ始めました。ラインで原因を追跡したところ、インジェクション前にアッパーの吊り込み面が一貫して粗面化・プライマー処理されていなかったため、溶融したTPUが素材に十分に食い込んでいなかったことが判明しました。社内で、各アッパーが金型に入る前にチェックポイントを設けた固定の粗面化・プライマー処理工程を追加し、機械のインジェクション温度ウィンドウを厳格化することで解決しました。この変更後、当社のテストではそのモデルの剥がれ不良はほぼゼロになりました。これが、ダイレクトインジェクション靴において本当の管理点はインジェクション自体ではなく表面処理であると、当社が現在考えている理由です。.
⚠️ 靴のインジェクション成形の限界とは?
インジェクション成形はスケールでの運用効率を提供しますが、生産計画ではインジェクション成形の具体的な技術的・財務的デメリットを考慮する必要があります。.
🛠️主な投資・技術的制約
💰金型開発コスト
新規フットウェアプロジェクトの最大の参入障壁は靴型の価格です。完全なフットウェアサイズ展開には、メンズ・レディース・キッズの各ラインでフルサイズとハーフサイズごとに個別の金属金型セットが必要です。精密鋼またはアルミニウムの金型セット1式(ソールプレート、サイドリング、トップコアで構成)は、キャビティの複雑さと多色ショット構成に応じて$1,500から$8,000の費用がかかります。標準的な10サイズのグレーディングスケールでは、商業生産開始前に$20,000から$60,000の初期ツーリング投資が必要となる場合があります。.
⏳ツーリングのリードタイム
金属金型の設計・製作には、3D CADモデリング、CAMプログラミング、CNCブロックミリング、EDM放電加工、表面テクスチャリングが必要です。ツーリングのリードタイムは通常4〜8週間です。シーズン途中のデザイン変更や金型の修正は、リリーススケジュールを狂わせる可能性があります。.
📦最小経済的生産数量
マシンパージの要件、バレル温度のバランス調整、油圧クランプのキャリブレーション、材料切り替えのセットアップ時間のため、射出ラインで小ロットを流すのは非効率です。工場は通常、セットアップ時のスクラップとマシンキャリブレーションのコストを吸収するため、カラーウェイおよびサイズ展開ごとに5,00〜3,000足の最小発注数量(MOQs)を設定しています。.
🔒デザイン変更の制約
スチールまたはアルミニウムの金型キャビティは一度加工すると、基本形状の変更は困難でコストもかかります。二次切削で少量の金属を除去してキャビティ形状を拡張することは可能ですが、構造上のミスを修正するために金属を盛り戻すにはレーザー溶接が必要となり、あるいは該当する金型プレートを丸ごと交換しなければなりません。.
⚙️材料と設備の適合性
射出成形機とスクリューバレルは、特定のポリマー種に適合させる必要があります。TPU、TPR、PVC などの熱可塑性樹脂は、加熱溶融と物理的冷却による加工に依存します。これに対し、熱硬化性ポリウレタン(PU)は反応性の計量・混合ユニットを必要とし、超臨界 EVA 発泡システムには専用の高圧発泡装置と専用の排気設備が必要です。.
📊戦略的トレードオフ分析:利点と制約
⚙️ シューズ射出成形の仕組みとは?
生産監査における品質管理では、射出シューズ製造プロセス内の各段階を理解しておく必要があります。.
🔄ステップごとの製造ワークフロー
1️⃣1. 材料の準備
原料のプラスチックペレット(EVA、TPU、TPR、またはPVC)を機械のホッパーに投入します。TPUのような吸湿性材料は、加工前に80°C〜100°Cで2〜4時間の除湿乾燥が必要です。原料レジン中の水分は、成形品に蒸気によるボイド、シルバーストリーク、構造的な強度低下を引き起こします。この段階で化学発泡剤、顔料、UV安定剤を配合します。.
2️⃣2. 加熱と可塑化
ペレットはホッパーから、回転する往復スクリューを内蔵した加熱バレルへ供給されます。抵抗加熱ヒーターバンドがプラスチックを徐々に溶かし、回転するスクリューがレジンを前方へ送り出します。スクリュー回転による摩擦せん断熱が固体の顆粒を均質で脱気された溶融状態へと変えます。温度範囲はポリマーコンパウンドに応じて160°C〜220°Cです。.
3️⃣3. 材料の射出
型締めユニットは油圧またはトグル圧(通常100〜500トンの型締力)を加えて金型の両半を閉じた状態にロックします。往復スクリュはプランジャのように油圧で前進し、計量されたショットボリュームの溶融樹脂をランナー系およびゲートチャネルを通して高圧で密閉されたキャビティ内に射出します。.
4️⃣4. 金型充填と成形
加圧された溶融樹脂はキャビティ内を流れ、トレッドの細部、サイドウォールのテクスチャ、内部サポート構造を充填します。初期充填後は保圧を短時間維持して追加の溶融樹脂をキャビティに押し込み、外側の樹脂層が金属製の金型壁に接して冷却し始める際の体積熱収縮を補償します。.
5️⃣5. 冷却または硬化
熱可塑性樹脂(TPU、TPR、PVC)では、金型内部のチャネルを循環する冷却液が部品から熱を奪い、構造剛性に達するまで冷却します。熱硬化性コンパウンド(反応性PU)や架橋ポリマー(発泡EVA)では、金型内部の加熱が化学重合または加硫を促し、樹脂が完全に硬化するまで進みます。.
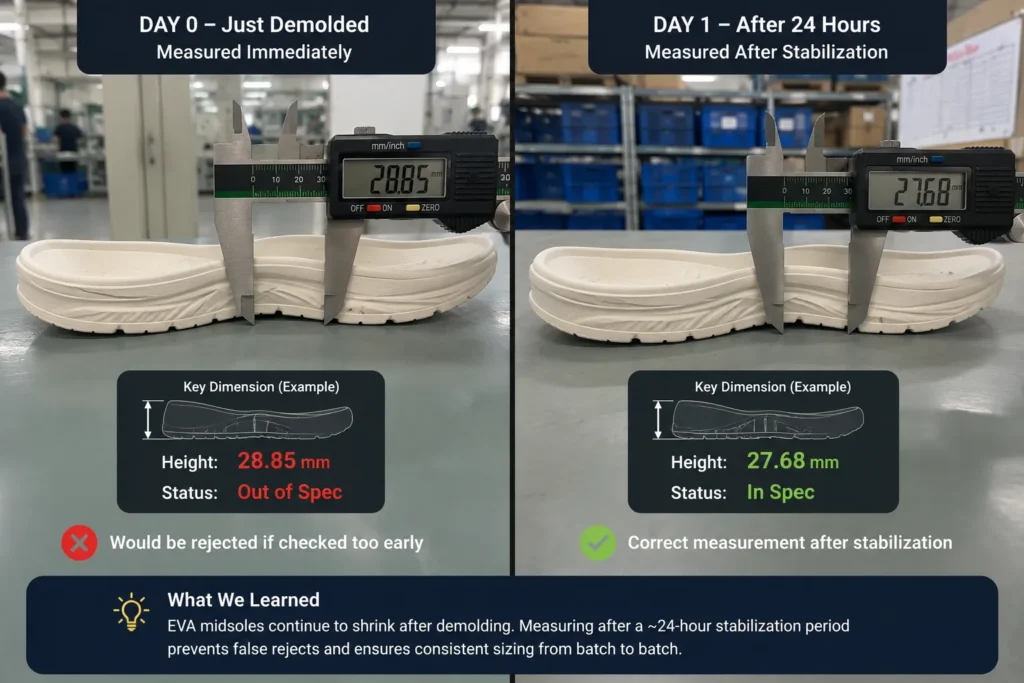
自社で実測して初めて完全に理解できたことがあります。EVAのソールは金型から出た後も動き続けるのです。EVAミッドソールのロット全体で寸法を記録し始めたところ、機械から出た直後に測定したものは、翌日に測定した同じものより明らかに大きいことが分かりました。部品は冷却され安定するおよそ最初の24時間の間に収縮を続けていたのです。早すぎる段階での寸法チェックは、良品のソールを寸法超過と判定していました。これに基づき、重要寸法は脱型時ではなく安定化期間を経た後にのみ測定するよう社内ルールを変更し、予想される収縮を補償するように金型を設計しています。これが、生産開始の最初の1足から最後の1足まで仕上がり寸法を安定させる大きな要因となっています。.
6️⃣6. 脱型
部品が十分な機械的剛性に達すると、クランプユニットが開きます。機械式イジェクターピン、エアポペットバルブ、またはロボットグリッパーが脱型工程を完了し、繊細なトレッドエッジやシーリングマージンを変形させることなく、成形された部品を金型キャビティから取り出します。.
7️⃣7. トリミングと検査
取り出された部品は仕上げラインへ移され、技術者が空気式シャーや加熱ブレードを用いてパーティングラインに沿ったスプルー、ランナー、バリをトリミングします。品質管理技術者は、部品を組立へ引き渡す前に、ソール寸法、ショア硬度(デュロメーター)、コンパウンド密度、色の均一性を検査します。.
📖 インジェクション成形EVAとラバーソールがコンフォートシューズでどのように使われているかは、こちらをご覧ください スリッパメーカー ページ。.
📊工程段階の概要と主要パラメータ
🧪 靴の射出成形にはどのような材料が使われますか?
適切な靴底材料の選定は、靴底の重量、屈曲耐久性、グリップ力、単価を左右します。ポリマーは耐摩耗性が大きく異なるため、耐久性は標準化された試験方法で測定されます。以下に規定されているとおり、 ISO 20871, 、アウトソールの耐摩耗性は回転式研磨ドラム試験を用いて判定されます。この規格により、バイヤーは最終的な材料仕様を決定する前に、同一の試験パラメータで EVA、TPR、TPU、PVC の各配合の材料耐久性を比較評価できます。.
回転式研磨ドラム試験は、本格的な量産用金型への投資を決定する前に、異なるポリマー配合間の体積減少量を比較するための客観的で標準化された指標を提供します。.
🔬ポリマー別の詳細と仕様
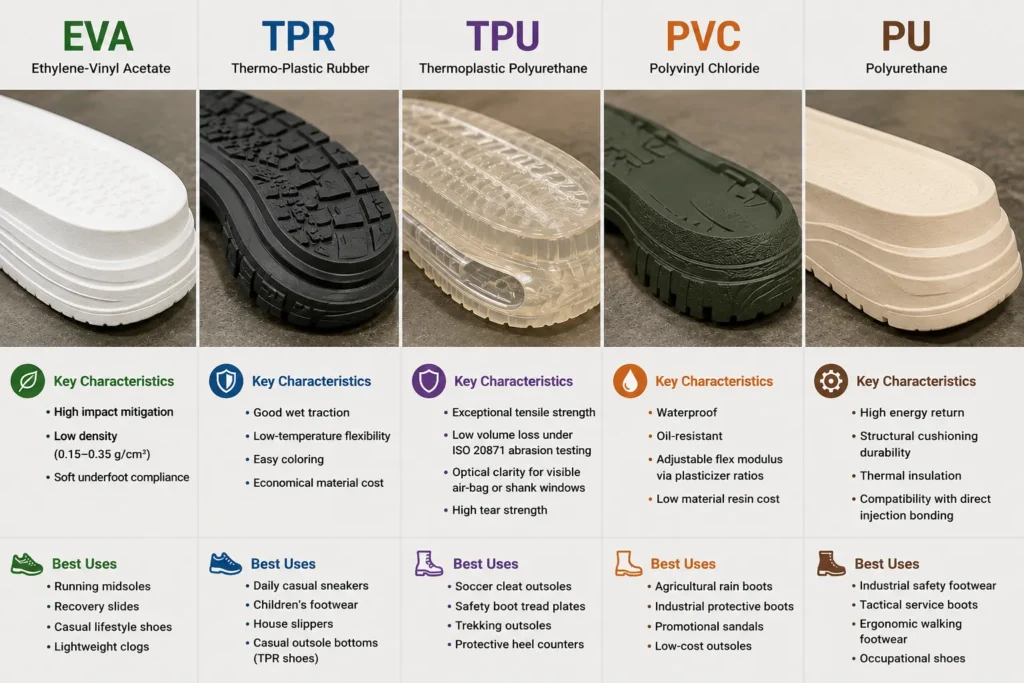
👟EVA(エチレン酢酸ビニル)
EVA 材料は、軽量クッション用途で広く採用されています。EVA 射出成形で加工する場合、化学発泡剤を配合した液状または粒状の EVA 樹脂が金型キャビティ内で膨張し、微細な窒素気泡を含む独立気泡構造のフォームになります。.
- 主な特性: 高い衝撃緩和性、低い配合密度(0.15~0.35 g/cm³)、足元の柔らかなクッション性。.
- 最適な用途: ランニング用ミッドソール、リカバリーサンダル、カジュアルライフスタイルシューズ、軽量クロッグ。.
調達上の注意: 技術仕様書に圧縮永久ひずみの上限(ASTM D395またはISO 815)を明記し、EVAミッドソールが繰り返しの足への衝撃で早期に永久へたりを起こすのを防いでください。.
👞TPR(熱可塑性ゴム)
TPR材料は、熱可塑性プラスチックの溶融加工特性と、従来の加硫ゴムの耐滑り性を兼ね備えています。.
- 主な特性: 良好な湿潤時のグリップ、低温での柔軟性、容易な着色、経済的な材料コスト。.
- 最適な用途: 日常用カジュアルスニーカー、子供靴、室内履き、カジュアルなアウトソール底(TPRシューズ)。.
調達上の注意: TPRはEVAフォームより高密度です。ソール内部に肉抜きしたフレックスキャビティを設計し、外周の耐久性を損なわずにソール総重量を削減してください。.
🛡️TPU(熱可塑性ポリウレタン)
TPU材料は、高い機械的強度、耐屈曲疲労性、耐油性を目的に選定されたエンジニアリングポリマーです。.
- 主な特性: 卓越した引張強度、ISO 20871ドラム摩耗試験での低い体積減少量、エアバッグやシャンクの窓に見える光学的透明性、高い引裂強度。.
- 最適な用途: サッカー用スパイクのアウトソール、安全靴の踏み板、トレッキング用アウトソール、保護用ヒールカウンター。.
調達上の注意: TPU樹脂は材料コストが高く、密度も高くなります(1.10~1.25 g/cm³)。TPUアウトソールは薄肉ウェブ(1.5 mm~2.0 mm)で設計し、重量と配合コストを最適化してください。.
🥾PVC(ポリ塩化ビニル)
PVC素材は広く流通している合成ポリマーで、主に作業用、産業用、プロモーション用シューズのカテゴリーで使用されています。.
- 主な特性: 防水性、耐油性、可塑剤の配合比率によるフレックスモジュラスの調整が可能、材料樹脂コストが低い。.
- 最適な用途: 農業用レインブーツ、産業用保護ブーツ、プロモーション用サンダル、低コストのアウトソール。.
調達上の注意: PVCコンパウンドは、制限されたフタル酸エステル可塑剤に関する国際的な化学規制(REACH、RoHS、カリフォルニア州プロポジション65)に適合する必要があります。化学メーカーからフタル酸エステル不使用を証明する材料試験報告書の提出を求めてください。.
⚙️PU(ポリウレタン)
ポリウレタン射出成形は、液状ポリオールとイソシアネート化合物を金型キャビティへの射出直前に混合し、計量反応させる方式です。この反応によりマイクロセルラーエラストマー(PU素材)が形成されます。.
- 主な特性: 高いエネルギーリターン、構造的なクッション耐久性、断熱性、直接射出接着との互換性。.
- 最適な用途: 産業用安全靴、タクティカルサービスブーツ、人間工学に基づくウォーキングシューズ、作業靴。.
調達上の注意: ポリウレタンは高湿度環境で長期的な加水分解劣化(加水分解)を受けます。熱帯地域向けの靴には、ポリエステル系PUではなくポリエーテル系PUの配合を指定してください。.
📊ポリマー物性・調達マトリクス
📖 ハイキングシューズやランニングシューズでソール素材がどのように選定されるかについては、こちらをご覧ください スポーツシューズメーカー ページ。.
⚙️ 靴に使われる主な射出成形の種類とは?
射出成形の構造タイプの違いを理解することで、調達チームは靴の設計と工場の設備構成をすり合わせやすくなります。.
ユニットソール成形と直接射出のどちらを選ぶかによって、組立ラインのレイアウト、接着強度のプロトコル、季節ごとのデザイン対応力が変わります。.
👟1. ソール射出成形
単独のソール成形では、ユニットアウトソール、ミッドソール、カップソールを独立した射出成形機で成形します。成形されたソールはトリミングと検査を経て従来の組立ラインへ移され、オペレーターが手作業でラフ処理、プライマー塗布、接着剤塗布、圧着を行ってラストに装着したアッパーに取り付けます。.
単一の一体成型ソールは、異なるシーズンラインの複数のアッパーデザインや素材に適合させることができます。.
🤖2. 直接射出成型
直接射出プロセスでは、ソール成型とアッパーの取り付けが1台の機械で同時に行われます。縫製済みのアッパーを金属製の足型にラスティングし、その足型を開いた射出金型キャビティの上部へ直接降下させて、タイトなフェザーラインシールを形成します。.
溶融ポリマー(通常はPU、TPU、PVC)が下型キャビティに射出されると、トレッドパターンを充填しながら、アッパー縁に沿った織布繊維や粗面化した皮革に直接接触して食い込みます。ポリマーが硬化するにつれて、中間接着剤なしでアッパーとの機械的および化学的な結合を形成します。.
高い接着強度、水密性のあるソール縁、接着剤の層間剥離リスクの排除、溶剤系セメントの使用ゼロ。.
📊構造別インジェクション成形比較
⚖️ ダイレクトインジェクションとセパレートソールインジェクションの違いとは?
調達要件に適した生産体制を評価するには、構造・金型・コストの特性を比較する必要があります:
ダイレクトインジェクションは接合強度、耐水性、自動化効率を優先するのに対し、セパレートソールインジェクションは金型初期費用を抑えられ、シーズンごとの多様なデザイン変更に柔軟に対応できます。.
📊技術パラメータ比較
👟 インジェクション成形を使うフットウェアの種類は?
射出成形は、世界のフットウェア製造において多様な製品カテゴリーで採用されています。.
🏃♂️アスレチックシューズ・カジュアルシューズ
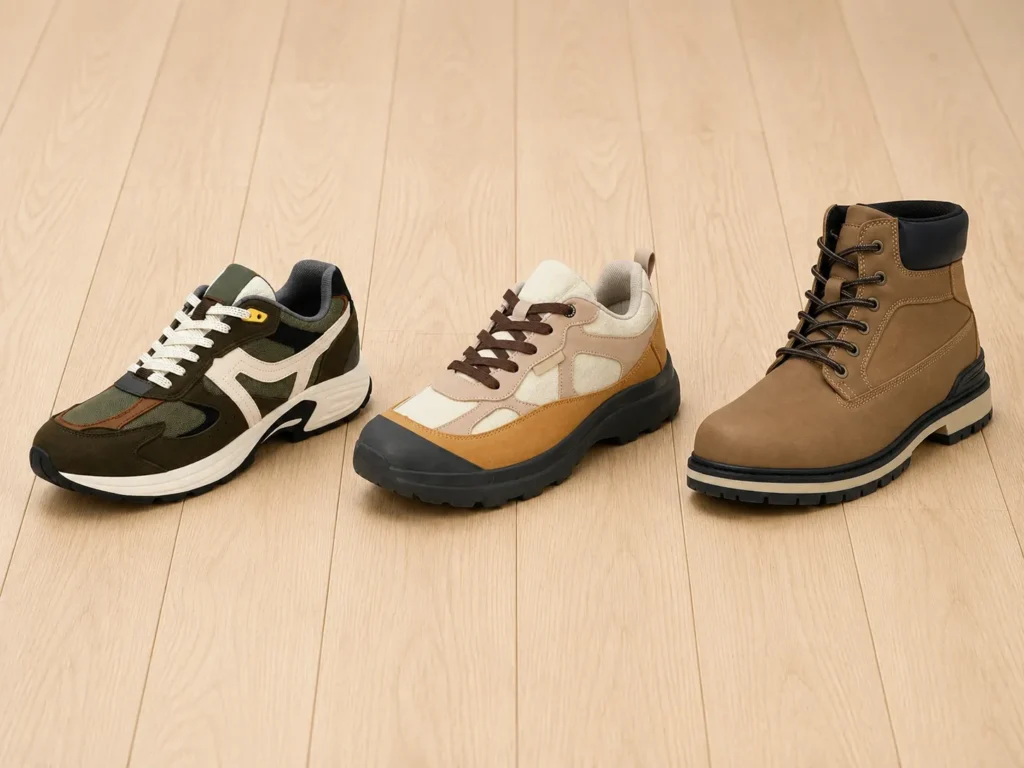
アスレチックスニーカーやカジュアルライフスタイルシューズでは、クッション性のあるミッドソールの製造にEVA射出成形を活用しています。サッカーや野球向けのテクニカルクリートでは、多色射出成形(TPU)により、構造的なシャンクの安定性と柔軟な前足部のトレッドプレートを両立させています。.
📖 当社の製造能力については、専用の製品ページをご覧ください: #アスレチックおよび カジュアルフットウェアのソリューション.
🩴サンダル・室内履き
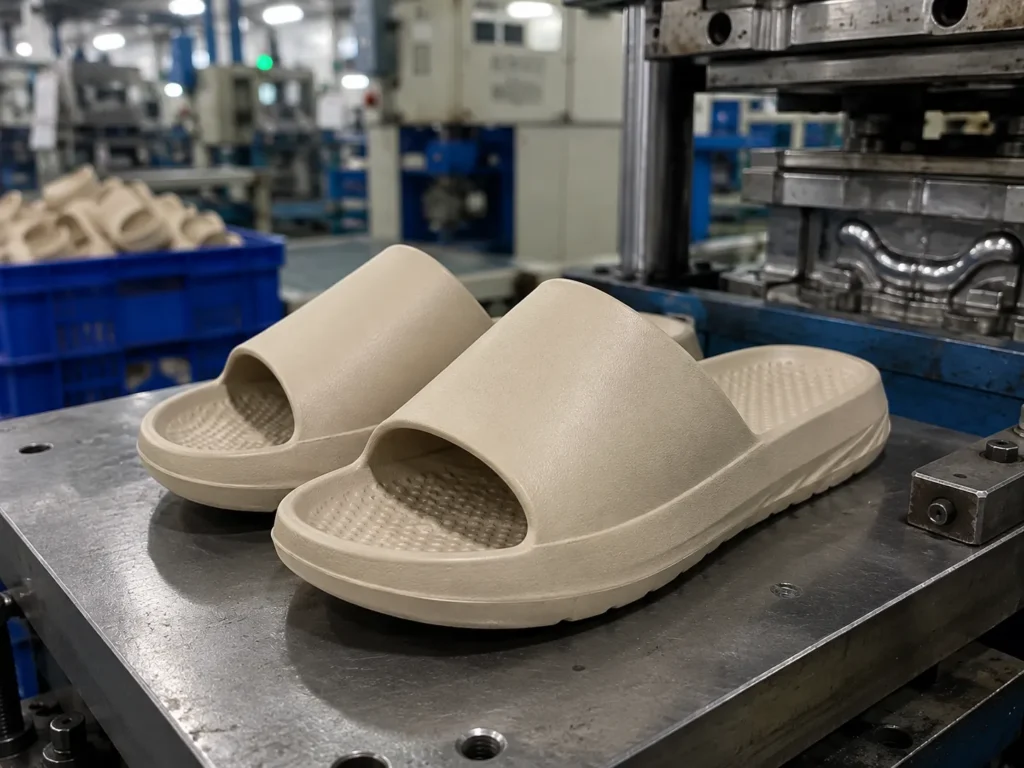
スライドサンダル、ビーチサンダル、カジュアルフットベッドは、TPRまたはPVC射出成形により、低単価で高生産量の製造が可能です。ストラップとフットベッドは、2色射出成形機を用いて1工程で成形できます。.
🐊クロッグ・一体成形シューズ
一体型射出成形の明確な商業事例がCrocsです。同ブランドは2002年にClassic Clogを発表した際、独自の独立気泡EVA系樹脂コンパウンド(Croslite)を、多部品を組み立てる構造ではなく、単一の一体成形シューズとして成形しました。.
この製造アプローチは、コスト構造と大量生産時の製品均一性を両立させました。クロッグは1回の金型ショットで成形されるため、二次的な手作業による組立工数を最小限に抑えられ、生産ロット間でも寸法の一貫性が維持されます。Crocsは後に主要な成形サプライヤー(Foam Creations / Finproject NA)を買収し、金型開発と樹脂配合の管理権を確保しました。.
調達マネージャーにとって、この事例は製造における重要な原理を示しています。製品設計が許す場合、多部品の手作業組立から単一部品の射出成形へ移行することで、ユニットコスト構造と製造スケーラビリティが大きく変わります。(出典:産業ケーススタディ/Crocs 企業史).
🥾作業用・安全靴
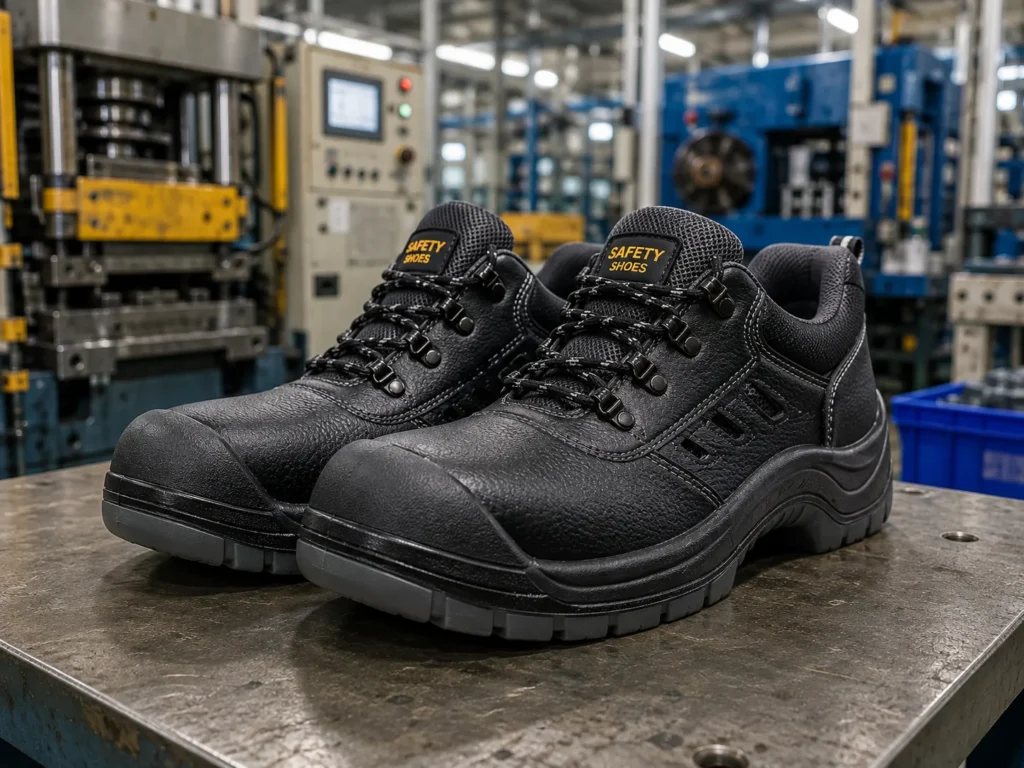
産業用保護靴には高い機械的接着強度と耐湿性が求められます。直接射出ポリウレタン(PU)と耐久性のあるTPUアウトソールの組み合わせが、安全靴の主流構造です。直接射出成形は、保護用スチールまたはコンポジット製トゥキャップをアッパー構造内に封入しつつ、衝撃・圧縮抵抗に関する欧州ISO 20345安全規格を満たします。.
🌧️ブーツ・実用靴
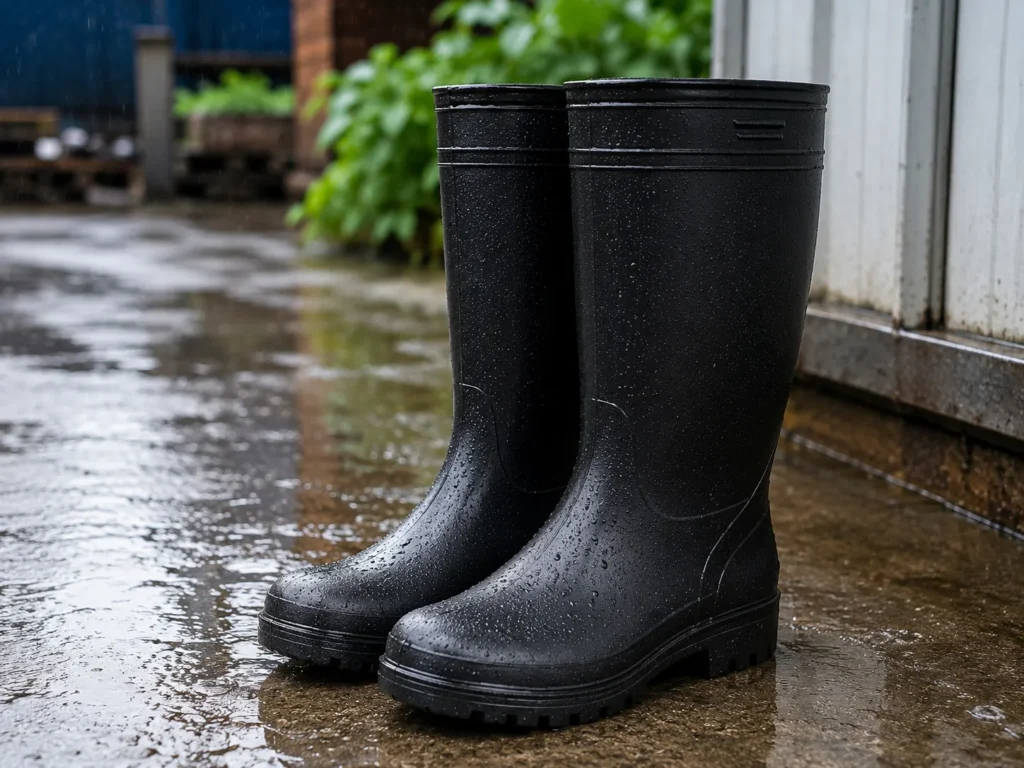
防水レインブーツ、農業用フットウェア、工業用ウェリントンは縦型インジェクション機で製造されます。シングルショットまたはダブルショットのPVCまたはTPR配合により、シャフト、アンクル部分、ラグ付きアウトソールを連続工程で成形し、シームレスな防水保護を実現します。.
🏥メディカル・コンフォートフットウェア
医療従事者向けの業務用フットウェアは、ダイレクトインジェクションの微細発泡PUまたはインジェクション成形のEVAを使用しています。非多孔質の表面構造により清掃や薬剤消毒が容易で、成形された立体フットベッドが長時間のシフトにおける人間工学的な体重分散を支えます。.
📖 用途別ページで専門的な業務用オプションをご確認ください: #メディカル・コンフォートフットウェア製造.
📊フットウェアカテゴリー&成形用途一覧
⚖️ インジェクション成形とセメンテッド製法の比較
インジェクション成形と従来のセメンテッド製法のどちらを選ぶかは、金型投資と組立ラインの人件費のバランスで判断します。.
インジェクション成形は自動化されたポリマー射出と直接的な化学接着により、工数を抑え接着の耐久性を高めます。一方、従来のセメンテッド製法は手作業の準備と溶剤系接着剤に依存するため、デザインの自由度を最大限に確保できます。.
📊製造パラメータ比較表
💰 フットウェアのインジェクションモールディングのコストは何で決まる?
正確な予算予測には、金型費と生産単価を左右する主要な運用要因を評価する必要があります。.
初期の型投資規模、ポリマー樹脂密度、多色成形機の複雑さのバランスを取ることが、設備投資とユニットあたりの生産目標の両方を管理するうえで重要です。.
🛠️1. 金型の複雑さとサイズ数
初期設備投資額は金型設計に大きく左右されます。複雑な3Dサイドウォールのテクスチャ、多ピースのサイドアクションコア(アンダーカット用)、多キャビティインサートを備えた金型は、標準的な2ピースの開閉式金型よりも多くの機械加工を必要とします。.
靴のサイズはメンズ、レディース、キッズの各カテゴリーにわたり広い範囲に及ぶため、フルサイズ・ハーフサイズごとに左右一対の金型セットが個別に必要です。.
⚖️2. 材料とソール重量
原材料コストはポリマー重量(1キログラムあたりのコスト)で決まります。高密度TPUで800グラムの厚みのあるプラットフォームアウトソールは、180グラムのロープロファイルEVAミッドソールよりも大幅に多くの樹脂費用を要します。内部にコア抜きのグリッドチャネルを設けることで、圧縮構造の支持力を維持しながら重量と樹脂消費量を削減できます。.
🎨3. カラーと密度構造
単色・単一密度の射出成形が最も経済的な構成です。多色のアウトソールや二重密度構造(軟質EVAコアと高密度ラバートレッドの組み合わせなど)を生産するには、多色射出成形機、複雑な金型、より長いステーションサイクルタイムが必要となり、部品単価が20%~40%上昇します。.
⏱️4. 生産数量とサイクルタイム
生産数量が増えるほど、初期の金型費や機械段取り費用をより多くのペアで償却できます。マシンステーションのサイクルタイム(例:45秒対90秒)は、工場の日産量に直接影響します。金型内での冷却や加硫に長時間を要する配合は、機械時間の稼働費を押し上げます。.
📊射出成形のコスト要因マトリクス
🎯 靴に適した射出成形プロセスはどう選ぶか
調達チームは、新たなフットウェアプログラム向けに射出成形プロセスを選定する際、体系的な評価フレームワークを適用すべきです。
構造要件、技術性能目標、形状の実現可能性、生産量のバランスを取ることで、最適なプロセス選定が可能になります。.
1️⃣1. 靴の種類と構造
作業用安全靴やユーティリティブーツには、PU/TPUによる直射射出成形が、水密性のある縫い目と高い接着強度を実現します。共通のボトム上でシーズンごとにアッパーを変更するライフスタイルスニーカーには、単体ユニットソール成形とセメンテッド製法の組み合わせが、より高いデザインの自由度をもたらします。.
2️⃣2. 材料と性能仕様
工場のテクニカルパックに正確な物理性能目標を明記してください:
- 目標質量: サイズごとの部品の最大重量をグラムで指定してください。.
- ショア硬度: クッション性ミッドソールにはショアC($45^\circ \pm 3^\circ \text{ ショアC}$)、アウトソールにはShore A($65^\circ \pm 5^\circ \text{ Shore A}$)を用いて硬度範囲を定義してください。.
- 耐摩耗性と屈曲耐久性: ISO 20871のドラム摩耗試験における最大体積減少量($ 30,000 \text{ flex cycles}$、カット成長なし)を設定します。.
3️⃣3. ソール形状と金型設計
金型製作前に、工場の金型エンジニアと3D CADソールモデルをレビューします。高速生産サイクルにおいて、エア噛み、ヒケ、脱型時の破れのリスクとなる不要な鋭角な内角、機能のない厚肉レジンポケット、深刻なアンダーカットを排除します。.
4️⃣4. 生産発注数量
長期的な需要予測を評価します。初回発注数量がサイズあたり1,000足を下回る場合、カスタム金型費用により1足あたりの償却コストが大幅に増加します。このような場合は、市販の既製射出金型(金型費用はベンダー側で償却済み)を検討し、代わりにアッパー要素をカスタマイズします。.
5️⃣5. 金型設備投資予算
CNC金型加工の承認前に、目標とする着地コストの上限を設定します。初期の金型開発費と目標とするFOB単価のバランスを取ります。大量生産・複数シーズンのプログラムでは、製品ライフサイクルを通じて金型の償却コストが1足あたり数セントまで下がるため、初期の金型投資を容易に吸収できます。.
📊プロセス選定基準マトリクス
🤔 射出成形はあなたのフットウェアプロジェクトに適していますか?
射出成形があなたのフットウェアプロジェクトに適しているかどうかは、生産数量のしきい値、設計の柔軟性へのニーズ、設備投資予算、構造的耐久性の要件を評価することで判断します。.
✅射出成形が適しているケース
- 大量生産: 複数シーズンのライフサイクルを通じて、スタイルごとに1,000~5,000足以上の需要が見込まれる場合。.
- 厳格な寸法基準: 自動組立のために、精密で再現性のある部品寸法が設計上求められる場合。.
- 高い耐久性が求められる場合: 接合部の剥離なしに、屈曲、摩耗、湿気、または過酷な使用に耐える必要があるフットウェア。.
- 一体型フットウェアのコンセプト: 製品コンセプトは、1台の機械による一工程で生産される一体型サボ、スライド、または防水ブーツです。.
⚠️別の製造プロセスが適している場合
- 小ロットまたはカスタム生産: 初回生産オーダーはスタイルあたり300~500足未満です。.
- シーズンごとにアウトソールを頻繁に再設計する場合: 数か月ごとにアウトソール形状を全面的に変更する必要がある製品ラインです。.
- 設備投資予算が限られている場合: カスタム金属CNC金型製作のための初期設備投資資金が確保できません。.
- 伝統的な製法のスタイル: ブランドがハンドクラフトのレザー製法、加硫テープ巻き、またはグッドイヤーウェルト製法によるソール縫製に依存している場合。.
📊射出成形の適合性マトリクス
❓ よくある質問(FAQ)
靴のインジェクション成形材料、金型の耐久性、品質管理、生産工程に関するよくある質問への技術的な回答を掲載しています。.
🔹EVAとTPUの射出成形における主な違いは何ですか?
EVAは独立気泡フォームポリマーで、衝撃吸収性のミッドソールや軽量クロッグに使用されます。TPUは高密度プラスチックで、耐引き裂き性と耐摩耗性に優れるため、高耐摩耗性のアウトソール、クリート、保護フレームに使用されます。.
🔹靴用射出成形金型は何サイクルの生産が可能ですか?
Precision aluminum molds last between 100,000 and 300,000 injection cycles under normal maintenance. Steel molds endure 500,000 to over 1,000,000 cycles with proper cleaning, preventative maintenance, and anti-corrosion storage protocols.
🔹靴の射出成形にリサイクルポリマー材料は使用できますか?
はい。工場では、産業系再生素材(PIR)の端材や、使用済み製品由来の再生素材(PCR)であるTPU、TPR、EVAの樹脂を日常的に加工しています。再生材料を15%~30%含むブレンドでも、機械的な屈曲特性や引張特性を大きく損なうことなく加工できます。.
🔹発泡EVAソールは、脱型後に安定化期間が必要なのはなぜですか?
金型キャビティ外で熱発泡したEVAが固化する際、約24時間かけて熱収縮と気泡ガスの安定化が起こります。脱型直後に部品を測定すると、寸法が不正確で大きめに出ます。.
🔹インジェクション成形ソールのパーティングラインに「バリ」が発生する原因は何ですか?
フラッシュ(バリ)は、射出成形時に溶融ポリマーが金型キャビティのパーティングライン間から漏れ出すことで発生します。主な原因は、型締め力の不足、金型シール面の摩耗や損傷、過剰な射出圧力、または計量ショット量の過多です。.
🔹直接射出成形は手作業のセメンティングよりも環境効率に優れていますか?
ダイレクトインジェクションは溶剤系プライマーと接着剤を不要にし、工場のVOC排出量を削減します。また、手作業の組立ラインにおける長時間の接着剤乾燥やフラッシュキュア用ヒートトンネルに伴うエネルギー消費も不要になります。.
🔹靴型(モールド)製作の標準リードタイムはどのくらいですか?
アルミニウムまたはスチール製のフットウェア射出成形金型でサイズ展開分を製作するには、3D CAD設計の検証、CNC加工、表面テクスチャ加工、初回試作サンプリング(T1サンプル)を含め、4〜8週間かかります。.