⚙️ قولبة حقن الأحذية: نظرة عامة فنية ورؤى عالمية
بحسب الكتاب السنوي العالمي للأحذية نُشر بواسطة APICCAPS (رابطة صناعة الأحذية البرتغالية)، وصل إنتاج الأحذية العالمي إلى ما يقارب 24.6 مليار زوج في عام 2025, ، حيث تمثل المصانع الآسيوية ما يقرب من 88% من إجمالي الناتج العالمي.
تتطلب إدارة التصنيع بهذا الحجم تحكماً تشغيلياً دقيقاً. لا يمكن لعلامات الأحذية التجارية وفرق التوريد تحقيق جدوى تجارية بالاعتماد حصراً على خطوط التشكيل واللصق اليدوية متعددة الخطوات.
🏭ضرورة الأتمتة في صناعة الأحذية الصناعية
يتطلب تصنيع الأحذية الصناعية أنظمة آلية تُنتج مكونات متطابقة ودقيقة الأبعاد، مع أوقات دورة متوقعة وتكاليف وحدة مضبوطة. يُعد فهم ماهية قولبة الحقن وكيفية عملها في المصنع أمرًا بالغ الأهمية لمديري مشتريات الأحذية، ومطوري المنتجات، ومديري التوريد.
تحدد منهجية التصنيع المختارة بشكل مباشر ميزانيات تطوير الأدوات، والحد الأدنى لكميات الطلب، وأسعار الوحدة، ومتانة المنتج على المدى الطويل.
📊معايير ومؤشرات الإنتاج العالمية للأحذية
يتناول هذا الدليل الفني الآلات، وتركيبات المواد، وهياكل التكلفة، وبروتوكولات مراقبة الجودة المستخدمة في قولبة حقن الأحذية.
⚙️ ما هو التشكيل بالحقن؟
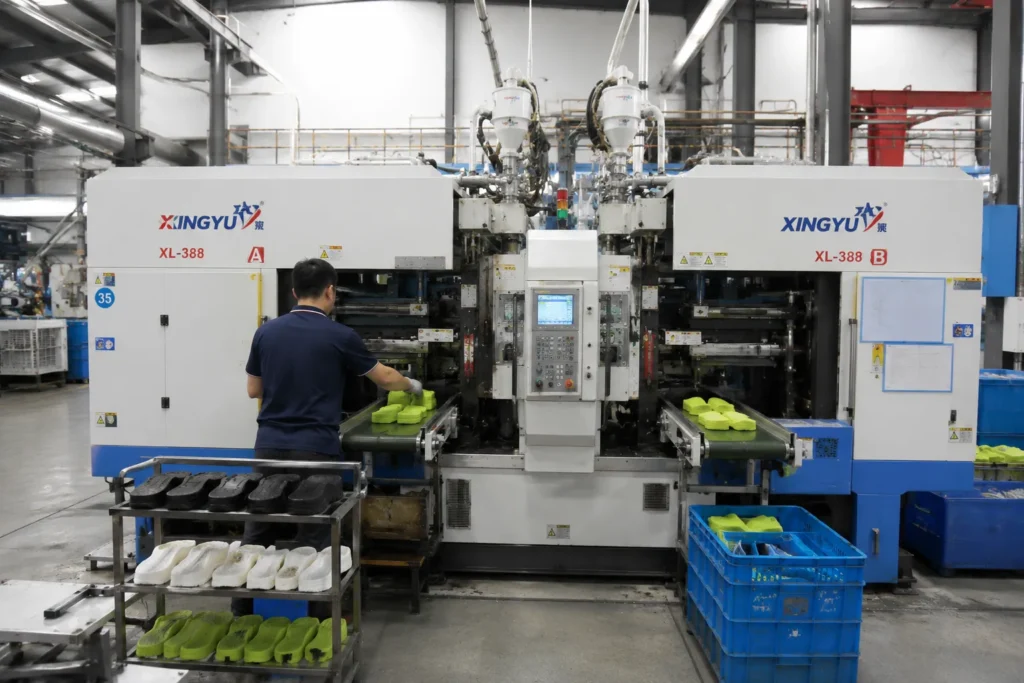
في صناعة الأحذية الصناعية، وبالاستناد مباشرةً إلى تعريف قولبة الحقن الأساسية، تُعدّ هذه العملية تصنيعًا آليًا يتم فيه تسخين حبيبات اللدائن الحرارية الخام، أو المركبات المطاطية، أو البوليمرات السائلة التفاعلية حتى تصبح سائلة، ثم تُدفع تحت ضغط عالٍ إلى تجويف قالب معدني مغلق ومُتحكم بدرجة حرارته. تملأ المادة المنصهرة الخطوط الدقيقة للتجويف، وتتصلب من خلال التبريد الحراري أو المعالجة الكيميائية، ثم تُقذف كمكون ثلاثي الأبعاد نهائي.
مراحل الدورة: تسخين البوليمر → حقن عالي الضغط → ملء التجويف → التصلب (الحراري/الكيميائي) → الإخراج الآلي.
👟تطبيقات في صناعة الأحذية
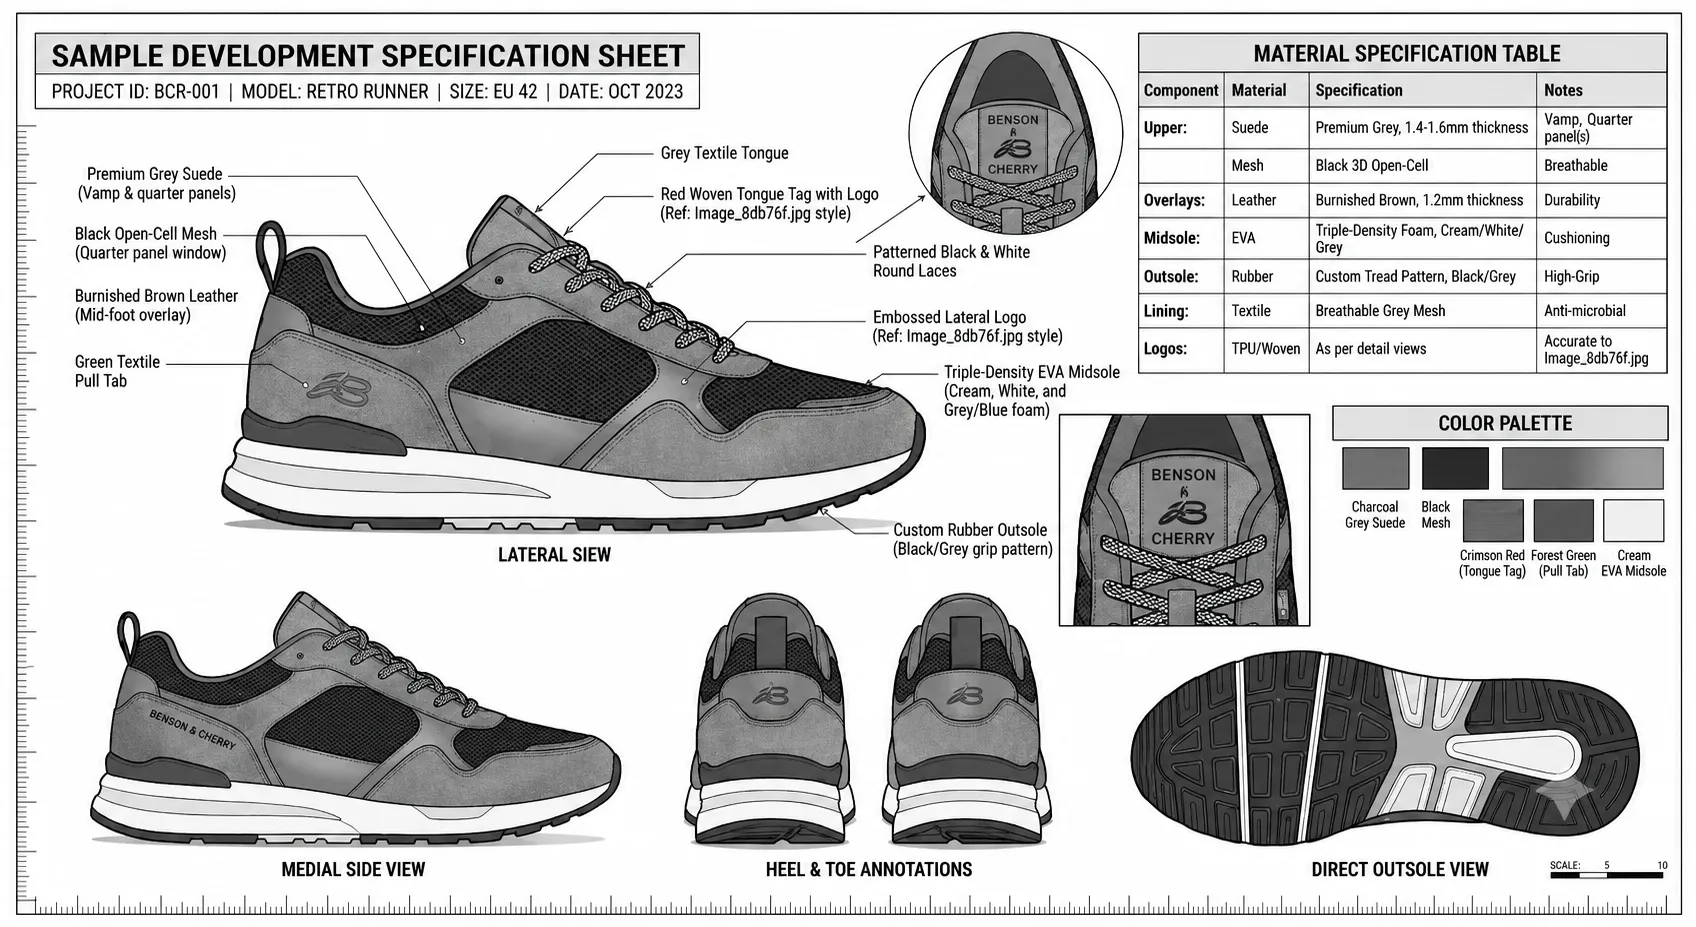
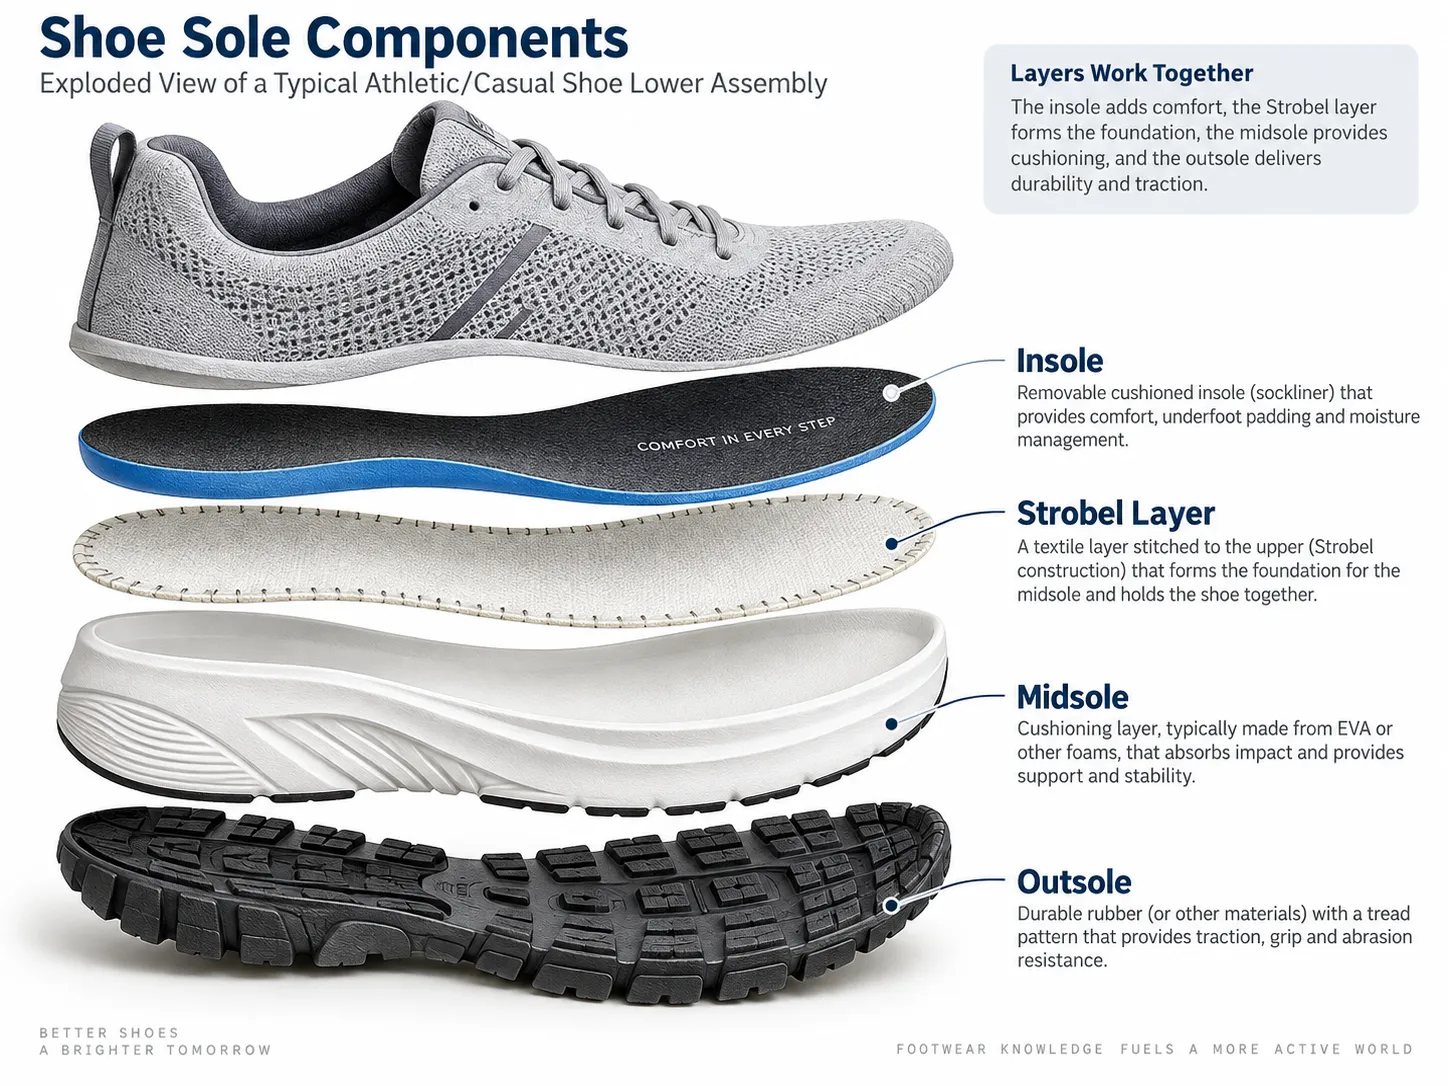
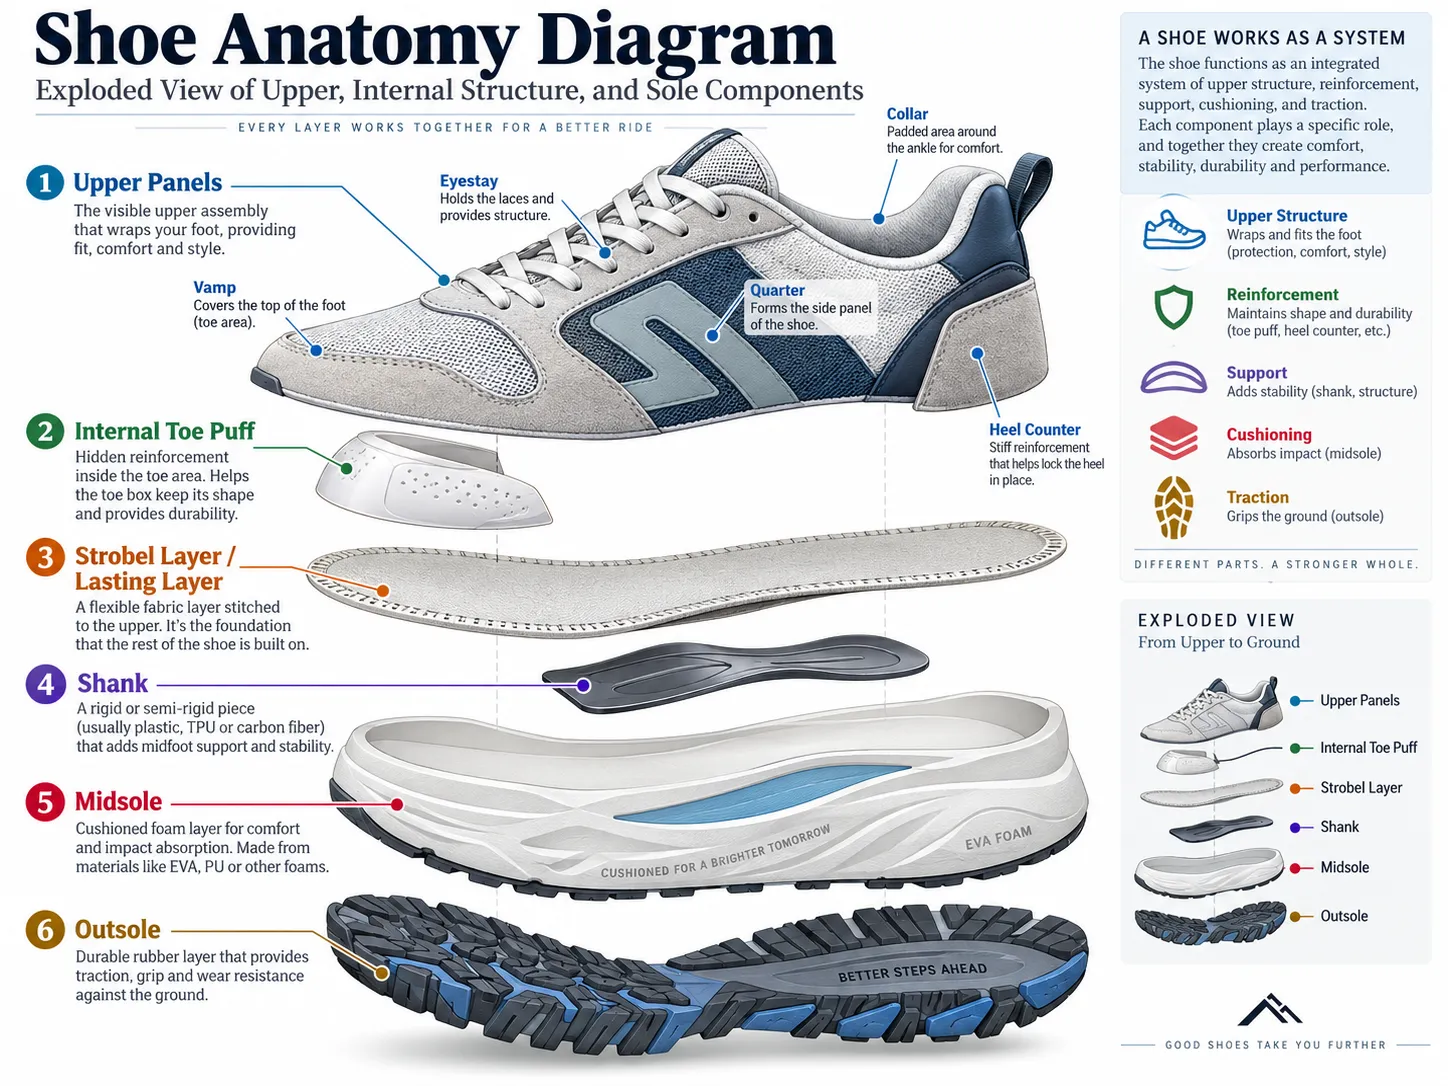
في صناعة الأحذية، يتم استخدام قولبة الحقن لإنتاج نعل خارجي موحد, نعال وسطية مريحة, أغطية واقية لأصابع القدم, دعامات الكعب, أو أكمل أحذية متجانسة (مثل الأحذية الخشبية المقاومة للماء أو أحذية السلامة).
📊مقارنة العمليات: قولبة الحقن مقابل القص والخياطة
بخلاف عملية تركيب المواد الخام التقليدية عن طريق القص والخياطة - حيث يتم تشكيل ألواح رغوة EVA بالضغط، وقطعها بالقالب، وتكديسها، ولصقها يدويًا - فإن عملية التشكيل بالحقن تحول راتنج البوليمر الخام إلى مكون معقد ثلاثي الأبعاد للأحذية في دورة آلة واحدة.
⚡ ما هي مزايا قولبة الحقن في صناعة الأحذية؟
يوفر تطبيق النعل المصبوب بالحقن أو هيكل الحذاء المصبوب مباشرة مزايا ميكانيكية واقتصادية محددة للقولبة بالحقن مقارنة بخطوط التجميع اليدوية التقليدية.
🎯المزايا التشغيلية والتقنية الرئيسية
📐أبعاد متسقة وقابلية للتكرار
تضمن قوالب الألمنيوم والفولاذ المصنعة باستخدام تقنية CNC ثبات أبعاد الوحدة من أول زوج إنتاجي وحتى نهاية سلسلة إنتاج تضم آلاف الأزواج. ولأن البوليمر المنصهر يملأ تجويفًا معدنيًا صلبًا تحت ضغط هيدروليكي أو هوائي مضبوط، تُحافظ على دقة الأبعاد ضمن أجزاء من المليمتر. بالنسبة لمديري التوريد، يقلل هذا الثبات في الأبعاد من اختلافات المقاس بين الجزء العلوي المُشكّل والنعل الخارجي أثناء عملية التشكيل.
🚀إنتاج عالي الكفاءة وبكميات كبيرة
توفر عملية التشكيل بالحقن السرعة اللازمة للإنتاج بكميات كبيرة. تسمح أنظمة الحقن الدوارة المزودة بـ 12 إلى 24 محطة تشكيل لفريق تشغيل واحد بإنتاج آلاف النعال أو أزواج كاملة من الأحذية خلال وردية عمل مدتها 24 ساعة. تتراوح أوقات الدورة من 30 إلى 90 ثانية لكل محطة، مما يقلل بشكل كبير من تكاليف العمالة اليدوية المباشرة مقارنةً بخطوط التجميع اليدوي.
🎨هندسة النعل المعقدة وتصميم المداس
تتدفق البوليمرات السائلة المحقونة تحت ضغط عالٍ بسلاسة في قنوات القالب الضيقة وتفاصيل التجويف المعقدة. يمكن للمصممين دمج نتوءات متعددة الاتجاهات بارزة، وقنوات مرنة، وشعارات محيطية، وجدران جانبية مزخرفة في قالب واحد دون الحاجة إلى نحت لاحق أو قطع ثانوي.
بما أن شكل النعل يُحدد بالكامل بواسطة تجويف القالب، فإن النتوءات العميقة والخصائص المحيطية تُعاد إنتاجها بدقة متناهية في جميع دفعات الإنتاج. ويمكن تقييم مدى مقاومة نقش النعل للتشقق الناتج عن الانحناء المتكرر بطريقة موحدة؛ فبحسب معيار ISO 17707، تُختبر مقاومة انثناء النعل الخارجي تحديدًا لتقييم كيفية تأثير مواد النعل وأنماط سطحه على نمو القطع. يوفر هذا المعيار للمشترين معيارًا ميكانيكيًا موضوعيًا لتقييم متانة النعل قبل البدء بالإنتاج التجاري.
الامتثال لمعيار ISO 17707: تعمل مقاييس اختبار مقاومة الانحناء الموحدة على الحد من نمو وانتشار الشقوق عبر الأشكال الهندسية المعقدة للإطارات، مما يتيح التحقق الميكانيكي الموضوعي قبل اعتماد الأدوات.
🧪خيارات متعددة الكثافة ومتعددة المواد
تتيح آلات الحقن متعددة المراحل للمصانع حقن مركبين أو ثلاثة مركبات مختلفة، أو تركيبات ذات كثافات مختلفة من نفس الراتنج، في تجويف قالب واحد ضمن دورة إنتاج واحدة. ويمكن لتصميم الحذاء أن يجمع بين نعل أوسط من مادة EVA ناعمة ومنخفضة الكثافة لامتصاص الصدمات، وغلاف خارجي من مادة TPU كثيفة ومقاومة للتآكل لتوفير الثبات، مما يلغي الحاجة إلى طبقات لاصقة وسيطة.
🔗تجميع ثانوي مخفض مع الحقن المباشر
تُغني تقنية الربط بالحقن المباشر تمامًا عن استخدام المواد اللاصقة يدويًا، وذلك بصب النعل المنصهر مباشرةً على الجزء العلوي المصنوع من القالب داخل تجويف القالب. تُغني هذه العملية عن استخدام المواد الأولية والمواد اللاصقة القائمة على المذيبات، بالإضافة إلى أنفاق المعالجة الحرارية في خط الإنتاج، مما يقلل من انبعاثات المركبات العضوية المتطايرة وتكاليف العمالة في المصنع.
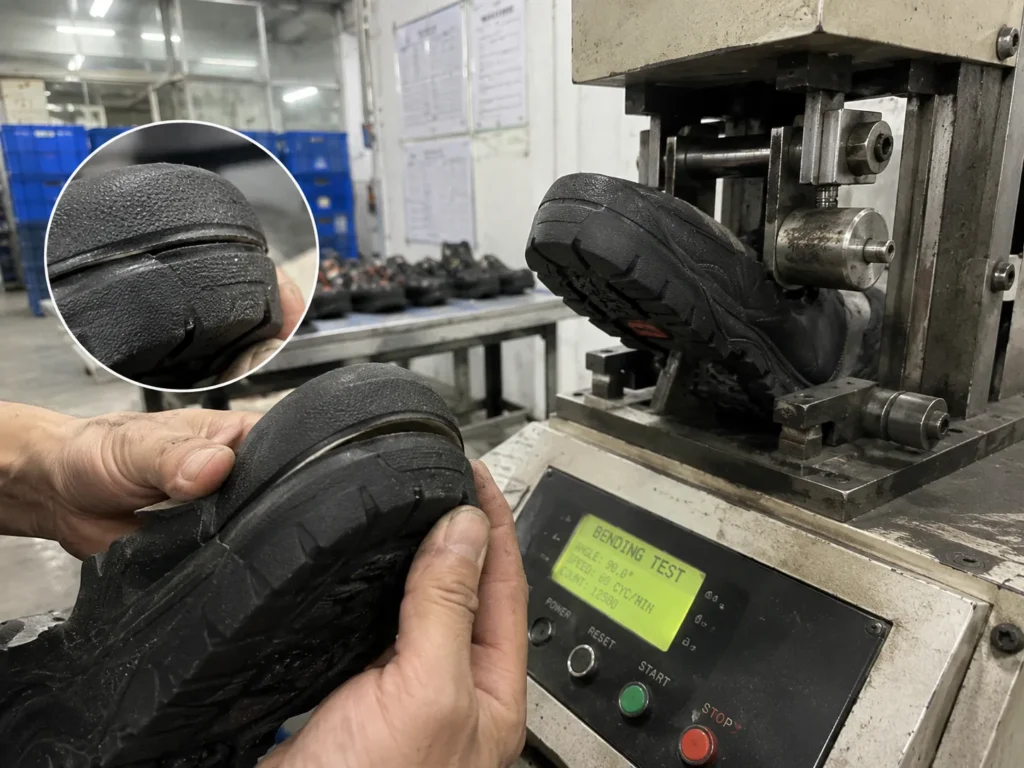
في إنتاجنا، لم تكن أصعب مراحل الحقن المباشر هي تشكيل النعل، بل كانت الرابطة بين النعل والجزء العلوي. في البداية، أنتجنا دفعة من أحذية العمل ذات النعال المصنوعة من مادة TPU، حيث بدت النعال مثالية، لكنها بدأت بالتقشر عند مقدمة الحذاء أثناء اختبارات المرونة. وعندما تتبعنا المشكلة في خط الإنتاج، وجدنا أن السبب هو عدم تخشين سطح الجزء العلوي وتجهيزه بشكل متناسق قبل الحقن، مما حال دون اندماج مادة TPU المنصهرة مع المادة. قمنا بإصلاح المشكلة داخليًا بإضافة خطوة تخشين وتجهيز ثابتة مع نقطة تفتيش قبل دخول كل جزء علوي إلى القالب، وتضييق نطاق درجة حرارة الحقن في الجهاز. بعد هذا التغيير، انخفضت حالات فشل التقشر في هذا النموذج إلى الصفر تقريبًا في اختباراتنا. لهذا السبب نعتبر الآن تجهيز السطح - وليس عملية الحقن نفسها - نقطة التحكم الحقيقية في الأحذية المصنعة بتقنية الحقن المباشر.
⚠️ ما هي قيود عملية حقن القوالب في صناعة الأحذية؟
على الرغم من أن قولبة الحقن توفر كفاءة تشغيلية على نطاق واسع، إلا أن تخطيط الإنتاج يجب أن يأخذ في الاعتبار العيوب التقنية والمالية المحددة لقولبة الحقن.
🛠️القيود الرئيسية للاستثمار والقيود التقنية
💰تكلفة تطوير القوالب
تُعدّ تكلفة قوالب الأحذية العائق الرئيسي أمام مشاريع الأحذية الجديدة. يتطلب نظام مقاسات الأحذية الكامل مجموعة قوالب معدنية منفصلة لكل مقاس كامل ونصف مقاس، سواءً للرجال أو النساء أو الأطفال. تتراوح تكلفة مجموعة قوالب فولاذية أو ألومنيوم دقيقة واحدة (تتضمن ألواح النعل، والحلقات الجانبية، واللب العلوي) بين 1500 و8000 جنيه إسترليني، وذلك حسب تعقيد التجويف وتكوينات الحقن متعددة الألوان. قد يُمثّل نظام تصنيف قياسي من 10 مقاسات استثمارًا أوليًا في الأدوات يتراوح بين 20000 و60000 جنيه إسترليني قبل بدء الإنتاج التجاري.
⏳مهلة تجهيز الأدوات
يتطلب تصميم وتصنيع القوالب المعدنية استخدام برامج التصميم بمساعدة الحاسوب (CAD) ثلاثية الأبعاد، وبرمجة التصنيع بمساعدة الحاسوب (CAM)، وطحن الكتل باستخدام آلات CNC، والتآكل الكهربائي بالشرارة، وتشكيل الأسطح. تتراوح مدة تجهيز الأدوات عادةً بين 4 و8 أسابيع. قد تؤدي التغييرات في التصميم خلال الموسم أو التعديلات التصحيحية على الأدوات إلى تعطيل جداول الإصدار.
📦الحد الأدنى لحجم الإنتاج الاقتصادي
نظراً لمتطلبات تنظيف الماكينة، وموازنة درجة حرارة الأسطوانة، ومعايرة التثبيت الهيدروليكي، وأوقات إعداد تغيير المواد، فإن تنفيذ الطلبات الصغيرة على خط الحقن غير فعال. عادةً ما تحدد المصانع الحد الأدنى لكميات الطلب (MOQ) من 5000 إلى 3000 زوج لكل لون وحجم لتغطية تكاليف مخلفات الإعداد ومعايرة الماكينة.
🔒قيود تغيير التصميم
بمجرد تشكيل تجويف قالب من الفولاذ أو الألومنيوم، يصبح تعديل شكله الهندسي الأساسي أمرًا صعبًا ومكلفًا. فبينما يمكن إزالة كميات صغيرة من المعدن عبر عملية طحن ثانوية لتوسيع تجويف القالب، فإن إضافة المعدن لتصحيح خطأ هيكلي يتطلب لحامًا بالليزر أو استبدال لوحة القالب المتضررة بالكامل.
⚙️توافق المواد والمعدات
يجب أن تتوافق آلات الحقن وأسطوانات اللولب مع فئات البوليمرات المحددة. تعتمد الراتنجات الحرارية مثل TPU وTPR وPVC على المعالجة الحرارية بالصهر والتبريد الفيزيائي. في المقابل، يتطلب البولي يوريثان المتصلد حرارياً (PU) وحدات قياس وخلط كيميائية تفاعلية، بينما تتطلب أنظمة رغوة EVA فوق الحرجة آلات تمدد متخصصة عالية الضغط وبنية تحتية متخصصة للعادم.
📊تحليل المفاضلة الاستراتيجية: المزايا مقابل القيود
⚙️ كيف تعمل عملية حقن قوالب الأحذية؟
تتطلب إدارة مراقبة الجودة أثناء عمليات تدقيق الإنتاج فهم المراحل الفردية داخل عملية تصنيع الأحذية بالحقن.
🔄سير عمل التصنيع خطوة بخطوة
1️⃣1. تحضير المواد
تُحمّل حبيبات البلاستيك الخام (EVA، TPU، TPR، أو PVC) في قواديس الآلة. تتطلب المواد المسترطبة، مثل TPU، تجفيفًا لإزالة الرطوبة عند درجة حرارة تتراوح بين 80 و100 درجة مئوية لمدة تتراوح بين ساعتين وأربع ساعات قبل المعالجة. تتسبب الرطوبة الموجودة في الراتنج الخام في ظهور فراغات بخارية، وعلامات تشقق، وضعف هيكلي في القطعة المصبوبة. تُخلط عوامل النفخ الكيميائية والأصباغ ومثبتات الأشعة فوق البنفسجية خلال هذه المرحلة.
2️⃣2. التسخين والتلدين
تُغذّى الحبيبات من القادوس إلى أسطوانة آلة مُسخّنة تحتوي على لولب دوّار متردد. تعمل حلقات التسخين المقاومة على إذابة البلاستيك تدريجيًا بينما يدفع اللولب الدوّار الراتنج إلى الأمام. تحوّل حرارة القص الاحتكاكي الناتجة عن دوران اللولب الحبيبات الصلبة إلى مادة منصهرة متجانسة وخالية من الغازات ضمن نطاق درجة حرارة يتراوح بين 160 و220 درجة مئوية، وذلك حسب نوع مركب البوليمر.
3️⃣3. حقن المواد
تُطبّق وحدة التثبيت ضغطًا هيدروليكيًا أو ضغطًا يدويًا (عادةً ما يتراوح بين 100 و500 طن من قوة التثبيت) لإغلاق نصفي القالب بإحكام. يتحرك البرغي الترددي للأمام هيدروليكيًا كالمكبس، حاقنًا كمية مُقاسة من الراتنج المنصهر عبر نظام المجرى وقنوات البوابة إلى تجويف القالب المُغلق تحت ضغط عالٍ.
4️⃣4. ملء القالب وتشكيله
يتدفق المصهور المضغوط عبر التجويف، ليملأ تفاصيل المداس، وقوام الجدران الجانبية، وهياكل الدعم الداخلية. ويُحافظ على ضغط التعبئة لفترة وجيزة بعد التعبئة الأولية لدفع المزيد من المصهور إلى التجويف، تعويضًا عن الانكماش الحراري الحجمي مع بدء تبريد طبقات الراتنج الخارجية على جدران القالب المعدني.
5️⃣5. التبريد أو المعالجة
بالنسبة للمواد البلاستيكية الحرارية (TPU، TPR، PVC)، يعمل سائل مبرد يدور عبر قنوات القالب الداخلية على سحب الحرارة من القطعة حتى تصل إلى الصلابة الهيكلية المطلوبة. أما بالنسبة للمركبات المتصلبة حرارياً (PU التفاعلي) أو البوليمرات المتشابكة (EVA الرغوي)، فإن تسخين القالب الداخلي يحفز عملية البلمرة الكيميائية أو الفلكنة حتى يتصلب الراتنج تماماً.
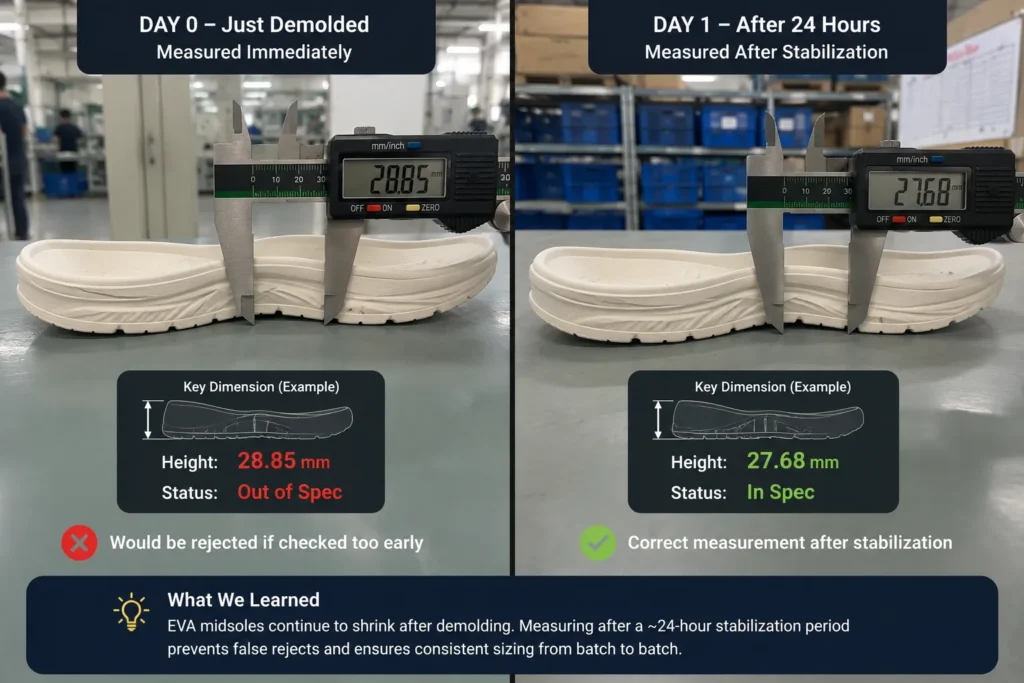
لم ندرك تمامًا إلا بعد قياسها بأنفسنا: نعال EVA تستمر في الانكماش بعد خروجها من القالب. عندما بدأنا بتسجيل أبعاد دفعة من نعال EVA الوسطى، وجدنا أن القطع التي تم قياسها مباشرة بعد إخراجها من الآلة كانت أكبر بشكل ملحوظ من نفس القطع التي تم قياسها في اليوم التالي - استمرت الأجزاء في الانكماش أثناء تبريدها واستقرارها خلال الـ 24 ساعة الأولى تقريبًا. كان فحص الأبعاد مبكرًا جدًا يُشير إلى أن النعال الجيدة كبيرة الحجم. بناءً على ذلك، غيّرنا قاعدتنا الداخلية لقياس الأبعاد الحرجة فقط بعد فترة استقرار بدلاً من قياسها عند إخراجها من القالب، ونُصمّم القوالب لتعويض هذا الانكماش المتوقع. هذا جزء كبير من كيفية الحفاظ على اتساق الأحجام النهائية من أول زوج في كل دفعة إلى آخر زوج.
6️⃣6. إزالة القالب
بمجرد أن تصل القطعة إلى الصلابة الميكانيكية الكافية، تُفتح وحدة التثبيت. وتُكمل دبابيس الطرد الميكانيكية أو صمامات الهواء أو المقابض الروبوتية خطوة إخراج القالب، مما يؤدي إلى تحرير المكون المُشكّل من تجويف القالب دون تشويه حواف المداس الدقيقة أو هوامش الإغلاق.
7️⃣7. التشذيب والفحص
تنتقل المكونات الخارجة إلى خطوط التشطيب حيث يقوم الفنيون بقص الزوائد والقنوات والزوائد على طول خطوط الفصل باستخدام مقصات هوائية أو شفرات ساخنة. ويقوم فنيو مراقبة الجودة بفحص أبعاد النعل وصلابة شور (مقياس الصلابة) وكثافة المركب وتناسق اللون قبل إرسال الأجزاء للتجميع.
📖 لمعرفة كيفية استخدام نعال EVA والمطاط المصبوبة بالحقن في الأحذية المريحة، تفضل بزيارة موقعنا الإلكتروني. مصنعي النعال صفحة.
📊ملخص مراحل العملية والمعايير الرئيسية
🧪 ما هي المواد المستخدمة في قولبة حقن الأحذية؟
يُحدد اختيار المواد المناسبة لنعل الحذاء وزن النعل، ومرونته، وقوة تماسكه، وتكلفته. تختلف البوليمرات اختلافًا كبيرًا في مقاومتها للتآكل، ولهذا السبب تُقاس متانتها وفقًا لطرق اختبار موحدة. كما هو محدد في ISO 20871, تُحدد مقاومة النعل الخارجي للتآكل باستخدام اختبار أسطوانة دوارة كاشطة. يسمح هذا المعيار للمشترين بتقييم متانة المواد في تركيبات EVA وTPR وTPU وPVC وفقًا لمعايير اختبار متطابقة قبل اعتماد مواصفات المواد النهائية.
توفر اختبارات الأسطوانة الكاشطة الدوارة مقياسًا موضوعيًا وموحدًا لمقارنة فقدان الحجم عبر تركيبات البوليمر المختلفة قبل الالتزام بأدوات الإنتاج على نطاق واسع.
🔬تحليل مفصل ومواصفات البوليمر
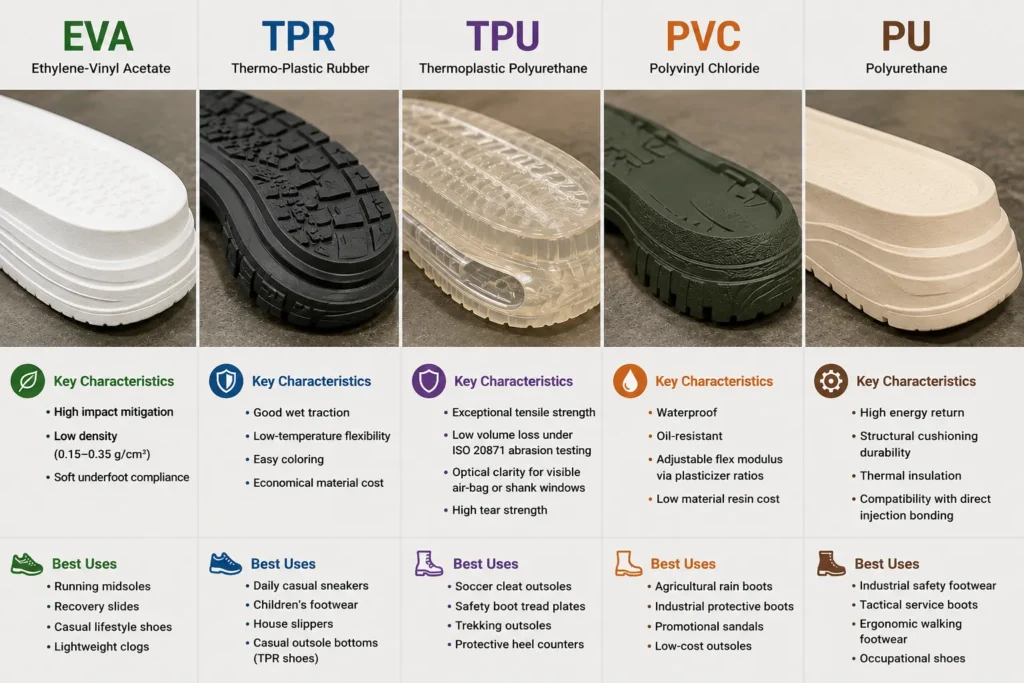
👟إي في إيه (أسيتات الإيثيلين-فينيل)
تُستخدم مادة EVA على نطاق واسع في تطبيقات التبطين خفيفة الوزن. عند معالجتها باستخدام قولبة حقن EVA، يتمدد راتنج EVA السائل أو الحبيبي الممزوج بعوامل النفخ الكيميائية داخل تجويف القالب ليشكل بنية رغوية ذات خلايا مغلقة تحتوي على جيوب دقيقة من النيتروجين.
- الخصائص الرئيسية: تخفيف الصدمات العالي، كثافة مركبة منخفضة (من 0.15 إلى 0.35 جم/سم³)، مرونة ناعمة تحت القدم.
- أفضل الاستخدامات: أحذية رياضية بنعال داخلية للجري، وأحذية مريحة للتعافي، وأحذية كاجوال للاستخدام اليومي، وأحذية خشبية خفيفة الوزن.
ملاحظة حول المصادر: فرض حدود مجموعة الضغط (ASTM D395 أو ISO 815) في أوراق المواصفات الفنية لمنع النعال الوسطى المصنوعة من مادة EVA من التعرض للانهيار الدائم المبكر تحت تأثير الصدمات المتكررة للقدم.
👞TPR (مطاط حراري بلاستيكي)
تجمع مادة TPR بين خصائص معالجة الصهر للمواد البلاستيكية الحرارية ومقاومة الانزلاق للمطاط المبركن التقليدي.
- الخصائص الرئيسية: ثبات جيد على الأسطح المبللة، مرونة في درجات الحرارة المنخفضة، سهولة التلوين، تكلفة مواد اقتصادية.
- أفضل الاستخدامات: أحذية رياضية يومية غير رسمية، أحذية أطفال، شباشب منزلية، نعال خارجية غير رسمية (أحذية TPR).
ملاحظة حول المصادر: مادة TPR أكثر كثافة من رغوة EVA. حدد تجاويف مرنة مجوفة في الجزء الداخلي من النعل لتقليل الوزن الإجمالي للنعل دون التضحية بمتانة المحيط الخارجي.
🛡️مادة البولي يوريثان الحرارية (TPU)
مادة TPU هي بوليمر مصمم هندسيًا تم اختياره لقوته الميكانيكية العالية، وقدرته على تحمل الإجهاد الناتج عن الانثناء، ومقاومته للزيوت.
- الخصائص الرئيسية: قوة شد استثنائية، وفقدان حجم منخفض في اختبار التآكل الأسطواني ISO 20871، ووضوح بصري لنوافذ الوسادة الهوائية أو الساق المرئية، وقوة تمزق عالية.
- أفضل الاستخدامات: نعال خارجية لأحذية كرة القدم، وصفائح مداس أحذية السلامة، ونعال خارجية للمشي لمسافات طويلة، وواقيات للكعب.
ملاحظة حول المصادر: تتميز مادة راتنج البولي يوريثان الحراري (TPU) بتكاليف مواد أعلى وكثافة أعلى (من 1.10 إلى 1.25 جم/سم³). لذا، يُنصح بتصميم نعال خارجية من مادة TPU بجدران رقيقة (من 1.5 مم إلى 2.0 مم) لتحسين الوزن وخفض تكلفة المواد المركبة.
🥾PVC (كلوريد البولي فينيل)
مادة PVC هي بوليمر صناعي متوفر على نطاق واسع ويستخدم بشكل أساسي في فئات الأحذية العملية والصناعية والترويجية.
- الخصائص الرئيسية: مقاوم للماء والزيوت، معامل مرونة قابل للتعديل عبر نسب الملدنات، تكلفة منخفضة لمادة الراتنج.
- أفضل الاستخدامات: أحذية مطر زراعية، أحذية واقية صناعية، صنادل ترويجية، نعال خارجية منخفضة التكلفة.
ملاحظة حول المصادر: يجب أن تتوافق مركبات البولي فينيل كلوريد (PVC) مع اللوائح الكيميائية الدولية (REACH، RoHS، قانون كاليفورنيا رقم 65) فيما يتعلق بملدنات الفثالات المحظورة. يُشترط تقديم تقارير اختبار معتمدة للمواد الخالية من الفثالات من موردي المواد الكيميائية.
⚙️البولي يوريثان (PU)
تعتمد عملية قولبة حقن البولي يوريثان على التفاعل المُقاس بين مركبات البوليول السائلة والإيزوسيانات التي تُخلط مباشرة قبل الحقن في تجويف القالب. ويؤدي هذا التفاعل إلى تكوين مادة مطاطية دقيقة الخلايا (مادة البولي يوريثان).
- الخصائص الرئيسية: معدل استعادة طاقة عالٍ، متانة امتصاص الصدمات الهيكلية، عزل حراري، توافق مع تقنية الربط بالحقن المباشر.
- أفضل الاستخدامات: أحذية السلامة الصناعية، أحذية الخدمة التكتيكية، أحذية المشي المريحة، أحذية العمل.
ملاحظة حول المصادر: يتعرض البولي يوريثان للتحلل المائي على المدى الطويل في البيئات عالية الرطوبة. لذا، يُنصح باستخدام تركيبات البولي يوريثان القائمة على البولي إيثر بدلاً من البولي يوريثان القائم على البوليستر للأحذية المخصصة للمناطق الاستوائية.
📊خصائص البوليمر ومصفوفة المصادر
📖 لمعرفة كيفية اختيار مواد النعل لأحذية المشي والجري، راجع قسمنا مصنع أحذية رياضية صفحة.
⚙️ ما هي الأنواع الرئيسية لتقنية قولبة الحقن المستخدمة في صناعة الأحذية؟
يساعد فهم الأنواع الهيكلية المختلفة للقولبة بالحقن فرق التوريد على مواءمة تصميمات الأحذية مع إعدادات آلات المصنع.
إن الاختيار بين قولبة النعل الموحد والحقن المباشر يحدد تخطيط خط التجميع، وبروتوكولات قوة الربط، وقابلية التصميم للتكيف مع المواسم المختلفة.
👟1. قولبة حقن النعل
في عملية تشكيل النعال المنفصلة، تُشكّل النعال الخارجية أو الوسطى أو النعال الكأسية على مكابس حقن مستقلة. تُشذّب النعال المشكّلة وتُفحص، ثم تُنقل إلى خطوط التجميع التقليدية، حيث يقوم العمال بتشكيلها يدويًا، وتجهيزها، ولصقها، وضغطها على الجزء العلوي من الحذاء.
يمكن تكييف النعل المصبوب كوحدة واحدة مع تصميمات ومواد علوية متعددة عبر خطوط موسمية مختلفة.
🤖2. قولبة الحقن المباشر
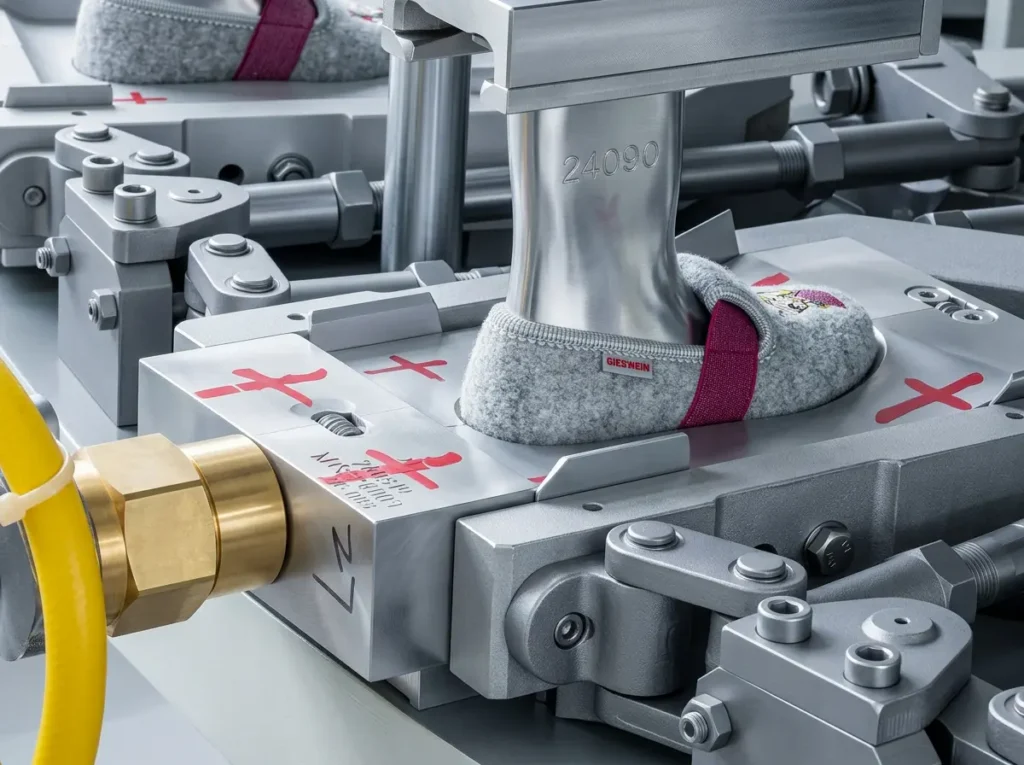
في عملية الحقن المباشر، تتم عملية تشكيل النعل وتثبيت الجزء العلوي في آنٍ واحد ضمن عملية تشغيل واحدة للآلة. يُثبّت الجزء العلوي المخيط مسبقًا على قالب معدني للقدم، والذي ينخفض مباشرةً إلى أعلى تجويف قالب الحقن المفتوح لتكوين ختم محكم.
عند حقن البوليمر المنصهر (عادةً البولي يوريثان أو البولي يوريثين الحراري أو البولي فينيل كلوريد) في تجويف القالب السفلي، فإنه يملأ نقش النعل ويتلامس مباشرةً مع الألياف المنسوجة أو الجلد الخشن على طول الحافة العلوية. ومع تصلب البوليمر، يشكل رابطة ميكانيكية وكيميائية مع الجزء العلوي دون الحاجة إلى مواد لاصقة وسيطة.
قوة ربط عالية، وحواف نعل مانعة لتسرب الماء، والقضاء على مخاطر انفصال المواد اللاصقة، وعدم استخدام أي مواد لاصقة مذيبة.
📊مقارنة بين تقنيات قولبة الحقن الهيكلية
⚖️ الحقن المباشر مقابل الحقن المنفصل للنعل: ما الفرق؟
يتطلب تقييم أي إعداد إنتاجي يناسب متطلبات التوريد الخاصة بك مقارنة الخصائص الهيكلية والأدوات والتكاليف:
تُعطي تقنية الحقن المباشر الأولوية لسلامة الترابط ومقاومة الماء والكفاءة الآلية، في حين أن تقنية حقن النعل المنفصلة توفر تكاليف دخول أقل للأدوات ومرونة تصميم موسمية متعددة الاستخدامات.
📊مقارنة المعايير الفنية
👟 ما هي أنواع الأحذية التي تستخدم تقنية التشكيل بالحقن؟
يتم تطبيق تقنية قولبة الحقن في مختلف فئات المنتجات في صناعة الأحذية العالمية.
🏃♂️أحذية رياضية وأحذية كاجوال
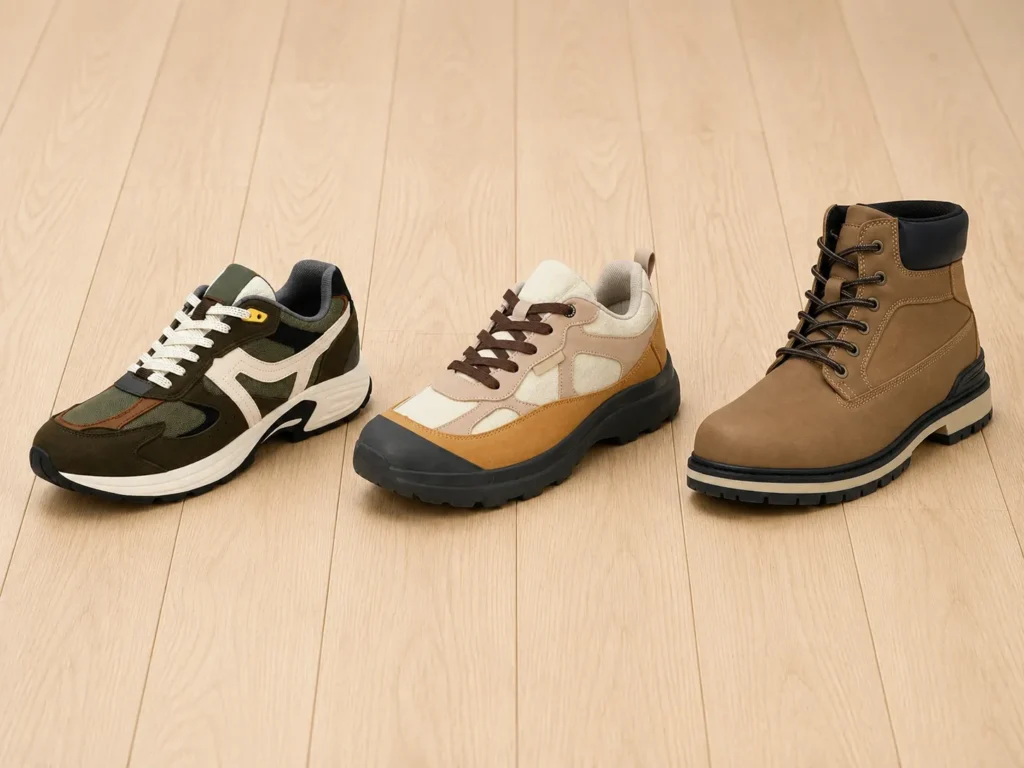
تستخدم الأحذية الرياضية وأحذية الحياة اليومية تقنية حقن مادة EVA لتصنيع نعال وسطى مبطنة. أما الأحذية الرياضية التقنية لكرة القدم والبيسبول فتستخدم تقنية حقن مادة TPU متعددة المراحل لدمج ثبات هيكل الساق مع ألواح مداس مرنة في مقدمة القدم.
📖 استكشف إمكانياتنا التصنيعية على صفحة منتجاتنا المخصصة: #Athletic and حلول الأحذية غير الرسمية.
🩴الصنادل والشباشب
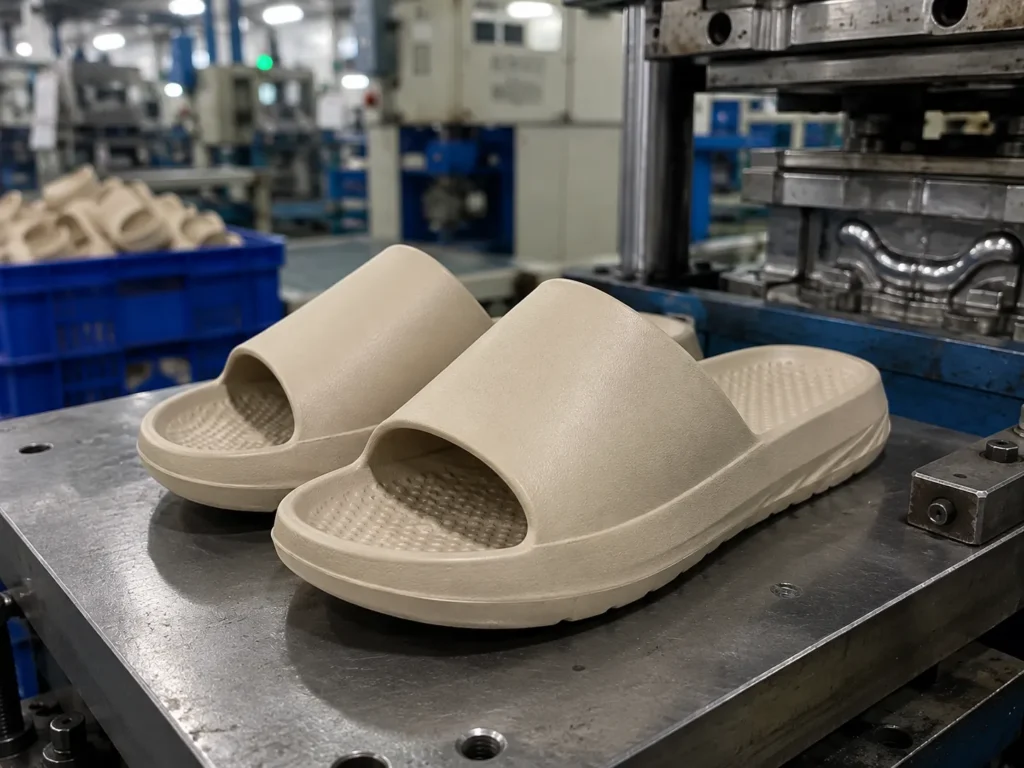
تُصنع الصنادل المفتوحة، والأحذية الشاطئية، والنعال الداخلية المريحة بتقنية حقن البلاستيك الحراري (TPR) أو البولي فينيل كلوريد (PVC) لإنتاج كميات كبيرة بتكلفة منخفضة للوحدة. ويمكن تشكيل الأشرطة والنعال الداخلية في عملية واحدة باستخدام آلات حقن ثنائية اللون.
🐊الأحذية الخشبية والأحذية المصبوبة من قطعة واحدة
تُعد شركة كروكس مثالاً تجارياً واضحاً على قولبة الحقن المتجانسة. فعندما طرحت العلامة التجارية حذاءها الكلاسيكي (كلاسيك كلوغ) في عام 2002، استخدمت مركب راتنج خاص بها قائم على مادة EVA ذات خلايا مغلقة (كروسلايت) مصبوب كحذاء متكامل واحد بدلاً من هيكل متعدد المكونات.
عالج هذا النهج التصنيعي هياكل التكاليف وتوحيد المنتج على نطاق واسع. ولأنّ الحذاء يُصنع في قالب واحد، يتم تقليل أعمال التجميع اليدوي الثانوية إلى الحد الأدنى، مع الحفاظ على اتساق الأبعاد بين دفعات الإنتاج. استحوذت شركة كروكس لاحقًا على مورد القوالب الرئيسي (Foam Creations / Finproject NA) للحفاظ على السيطرة على تطوير الأدوات وتركيبات الراتنج.
بالنسبة لمديري التوريد، يوضح هذا المثال مبدأً أساسياً في التصنيع: عندما يسمح تصميم المنتج بذلك، فإن التحول من التجميع اليدوي متعدد القطع إلى قولبة الحقن أحادية القطعة يُغير بشكل كبير هياكل تكلفة الوحدة وقابلية التوسع في التصنيع. (المصدر: دراسة حالة صناعية / تاريخ شركة كروكس).
🥾أحذية العمل والسلامة
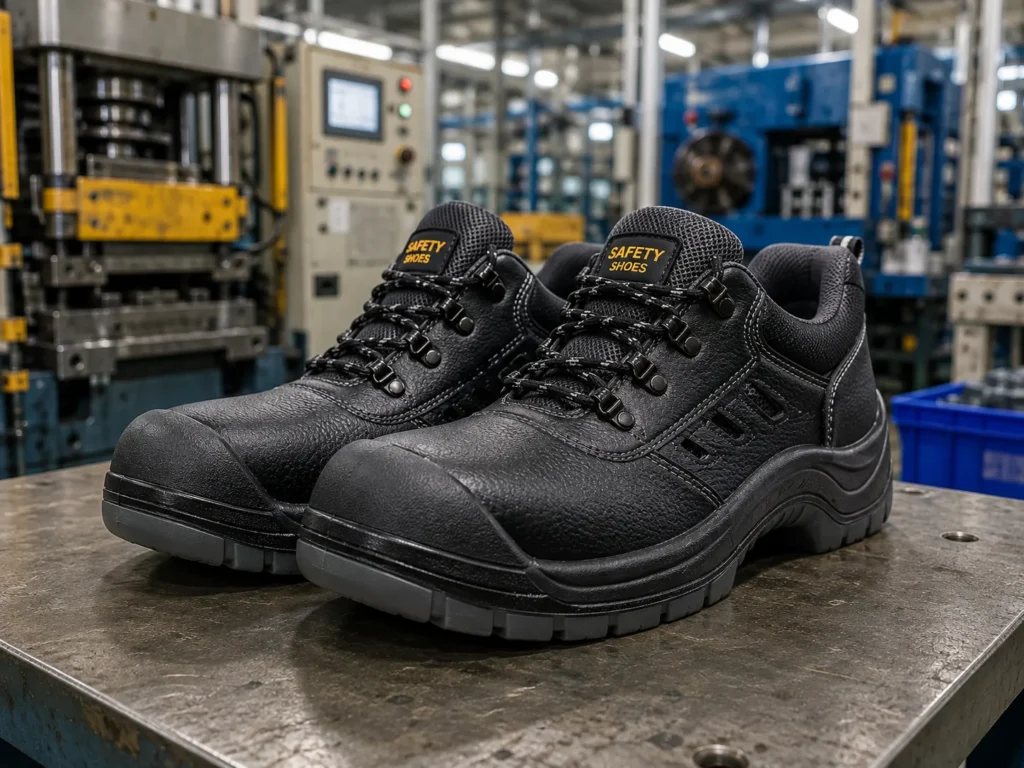
تتطلب أحذية السلامة الصناعية قوة ربط ميكانيكية عالية ومقاومة للرطوبة. ويُعدّ البولي يوريثان المصبوب بالحقن المباشر، مع نعال خارجية متينة من مادة البولي يوريثين الحراري، التصميمَ السائد لأحذية السلامة. إذ يُغلّف الحقن المباشر أغطية أصابع فولاذية أو مركبة واقية داخل الهيكل العلوي، مع استيفاء معايير السلامة الأوروبية ISO 20345 لمقاومة الصدمات والضغط.
🌧️الأحذية الطويلة والأحذية العملية
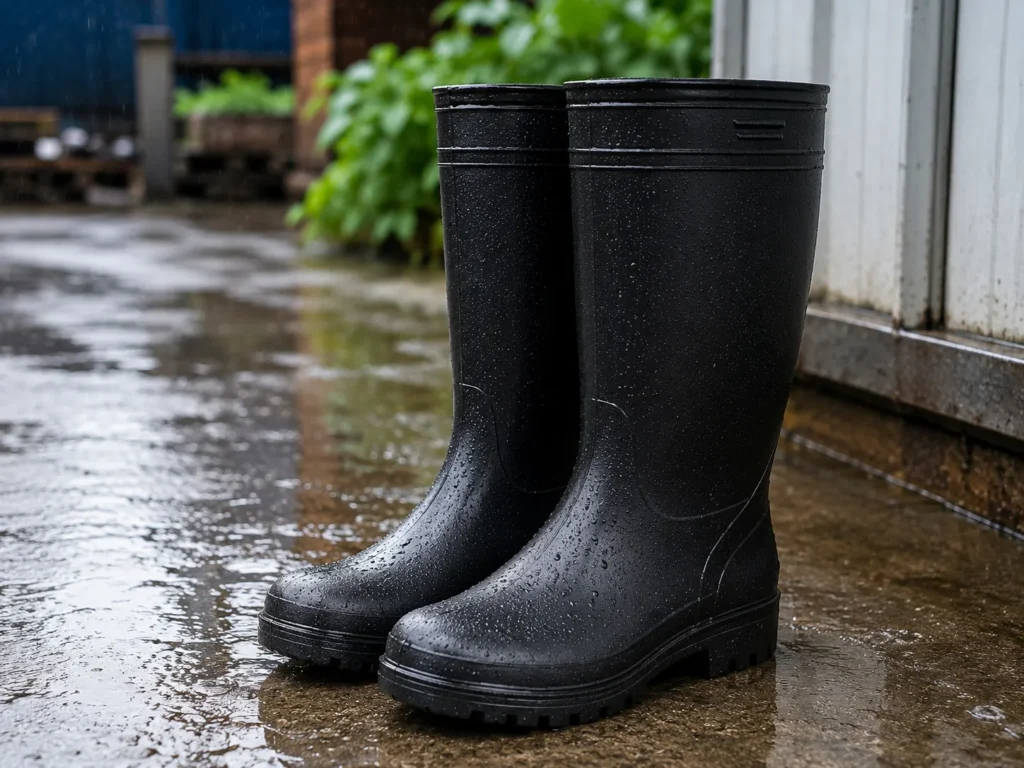
تُصنع أحذية المطر المقاومة للماء، والأحذية الزراعية، وأحذية العمل الصناعية الطويلة باستخدام آلات الحقن العمودية. وتُستخدم تركيبات PVC أو TPR أحادية أو ثنائية الحقن لتشكيل ساق الحذاء، وقسم الكاحل، والنعل الخارجي ذي النتوءات في عملية مستمرة، مما يوفر حماية سلسة ومقاومة للماء.
🏥أحذية طبية ومريحة
تعتمد الأحذية المهنية للعاملين في مجال الرعاية الصحية على مادة البولي يوريثان الدقيقة المسامية المصبوبة بالحقن المباشر أو مادة EVA المصبوبة بالحقن. تسمح البنية السطحية غير المسامية بسهولة التنظيف والتطهير الكيميائي، بينما تدعم النعال الداخلية المصبوبة والمُصممة بشكل انسيابي توزيع الوزن بشكل مريح أثناء فترات العمل الطويلة.
📖 اطلع على الخيارات المهنية المتخصصة في صفحة التقديم الخاصة بنا: #M تصنيع الأحذية الطبية والمريحة.
📊ملخص فئات الأحذية وتطبيقات التشكيل
⚖️ التشكيل بالحقن مقابل صناعة الأحذية الملصقة
يتطلب الاختيار بين قولبة الحقن والبناء التقليدي بالأسمنت موازنة الاستثمار في الأدوات مقابل تكاليف العمالة في خط التجميع.
تستخدم عملية التشكيل بالحقن حقن البوليمر الآلي والربط الكيميائي المباشر لتقليل العمالة وتعزيز متانة الرابطة، في حين أن البناء التقليدي الملصق يعتمد على التحضير اليدوي والمواد اللاصقة المذيبة لتحقيق أقصى قدر من المرونة في التصميم.
📊جدول مقارنة معايير التصنيع
💰 ما الذي يحدد تكلفة قولبة حقن الأحذية؟
يتطلب التنبؤ الدقيق بالميزانية تقييم العوامل التشغيلية الأساسية التي تحكم تكاليف الأدوات ووحدات الإنتاج.
يُعد تحقيق التوازن بين حجم الأدوات الأولية وكثافة راتنج البوليمر وتعقيد آلة الحقن المتعددة أمرًا حيويًا لإدارة كل من الإنفاق الرأسمالي وأهداف الإنتاج لكل وحدة.
🛠️1. تعقيد القالب وعدد الأحجام
تتأثر تكلفة رأس المال الأولية بشكل كبير بتصميم القالب المعدني. تتطلب القوالب التي تتميز بنقوش ثلاثية الأبعاد معقدة على الجدران الجانبية، أو نوى جانبية متعددة الأجزاء (للتجاويف السفلية)، أو حشوات متعددة التجاويف، أعمالاً آلية أكثر من القوالب القياسية المكونة من قطعتين مفتوحة/مغلقة.
نظراً لأن مقاسات الأحذية تشمل نطاقات واسعة عبر فئات الرجال والنساء والأطفال، فإن كل مقاس كامل ونصف يتطلب مجموعة قوالب معدنية فردية للقدم اليسرى واليمنى.
⚖️2. وزن الخامة والنعل
تُحدد تكاليف المواد الخام بناءً على وزن البوليمر (التكلفة لكل كيلوغرام). يتطلب النعل الخارجي السميك المصنوع من مادة TPU عالية الكثافة، والذي يزن 800 غرام، كميةً أكبر بكثير من الراتنج مقارنةً بالنعل الأوسط المصنوع من مادة EVA منخفضة الارتفاع والذي يزن 180 غرام. يساهم دمج قنوات شبكية داخلية في تقليل الوزن واستهلاك الراتنج مع الحفاظ على الدعم الهيكلي للضغط.
🎨3. الألوان وبنية الكثافة
يمثل الحقن أحادي اللون والكثافة التكوين الأكثر اقتصادية. يتطلب إنتاج النعال الخارجية متعددة الألوان أو الهياكل ثنائية الكثافة (مثل لب EVA ناعم مقترن بمداس مطاطي كثيف) آلات حقن متعددة الطلقات، وأدوات معقدة، وأوقات دورة محطة أطول - مما يزيد من تكاليف وحدة المكون بمقدار 20% إلى 40%.
⏱️4. كمية الإنتاج ووقت الدورة
تساهم زيادة حجم الإنتاج في توزيع تكاليف الأدوات الأولية وإعداد الآلات على عدد أكبر من الوحدات. ويؤثر زمن دورة محطة الآلة (مثلاً، 45 ثانية مقابل 90 ثانية) بشكل مباشر على الإنتاج اليومي للمصنع. كما أن التركيبات التي تتطلب فترات تبريد أو معالجة حرارية مطولة داخل القالب تزيد من تكاليف تشغيل الآلة بالساعة.
📊مصفوفة عوامل تكلفة قولبة الحقن
🎯 كيف تختار عملية التشكيل بالحقن المناسبة للحذاء؟
ينبغي على فرق التوريد تطبيق إطار تقييم منظم عند اختيار عملية إدخال البيانات لبرامج الأحذية الجديدة:
إن تحقيق التوازن بين متطلبات البناء، وأهداف الأداء التقني، والجدوى الهندسية، وحجم الإنتاج يضمن اختيار العملية الأمثل.
1️⃣1. نوع الأحذية وبنيتها
بالنسبة لأحذية السلامة المهنية أو أحذية العمل، يوفر قولبة الحقن المباشر باستخدام البولي يوريثان/البولي يوريثان الحراري درزات مانعة لتسرب الماء وقوة ربط عالية. أما بالنسبة للأحذية الرياضية العصرية التي تتطلب إعادة تصميم الجزء العلوي بشكل موسمي مع الحفاظ على النعل السفلي المشترك، فإن قولبة النعل كوحدة مستقلة مع التثبيت اللاصق توفر مرونة أكبر في التصميم.
2️⃣2. مواصفات المواد والأداء
حدد أهداف الأداء البدني بدقة في الحزمة الفنية للمصنع:
- الكتلة المستهدفة: حدد الحد الأقصى لوزن المكون بالجرام لكل حجم.
- صلابة الشاطئ: حدد نطاقات الصلابة باستخدام Shore C للنعال الوسطى المبطنة ($45^\circ \pm 3^\circ \text{ Shore C}$) أو Shore A للنعال الخارجية ($65^\circ \pm 5^\circ \text{ Shore A}$).
- مقاومة الاحتكاك والانثناء: حدد الحد الأقصى لفقدان الحجم بموجب اختبارات تآكل الأسطوانة ISO 20871 ($< 150 مم^3$) والحد الأدنى لدورات الانحناء بموجب اختبار ISO 17707 ($> 30000 دورة انحناء$ بدون نمو القطع).
3️⃣3. هندسة النعل وتصميم القالب
راجع نماذج النعل ثلاثية الأبعاد المصممة باستخدام برامج التصميم بمساعدة الحاسوب مع مهندسي قوالب المصنع قبل بدء إنتاج الأدوات. تخلص من الزوايا الداخلية الحادة غير الضرورية، وجيوب الراتنج السميكة غير الوظيفية، أو التجاويف العميقة التي قد تؤدي إلى انحباس الهواء، أو ظهور علامات انكماش، أو تمزق القالب أثناء دورات الإنتاج عالية السرعة.
4️⃣4. أحجام طلبات الإنتاج
قيّم توقعات الطلب على المدى الطويل. إذا انخفضت أحجام الطلبات الأولية عن 1000 زوج لكل مقاس، ستزيد تكاليف الأدوات المخصصة بشكل ملحوظ من التكاليف المستهلكة للوحدة الواحدة. في هذه الحالات، قيّم قوالب الحقن المتوفرة في السوق (حيث تكون تكاليف الأدوات قد تم استهلاكها بالفعل من قبل المورد) وقم بتخصيص العناصر العلوية بدلاً من ذلك.
5️⃣5. ميزانية رأس المال للأدوات
حدد حدودًا مستهدفة لتكاليف الإنتاج قبل الموافقة على عمليات قطع أدوات CNC. وازن بين تكاليف تطوير القوالب الأولية وأسعار الوحدات المستهدفة على ظهر السفينة (FOB). تستوعب البرامج ذات الحجم الكبير والمتعددة المواسم بسهولة استثمارات الأدوات الأولية لأن تكاليف القوالب المستهلكة تنخفض إلى بضعة سنتات لكل زوج على مدار دورة حياة المنتج.
📊مصفوفة معايير اختيار العملية
🤔 هل تقنية التشكيل بالحقن مناسبة لمشروع الأحذية الخاص بك؟
يعتمد تحديد ما إذا كان التشكيل بالحقن مناسبًا لمشروع الأحذية الخاص بك على تقييم عتبات حجم الإنتاج، واحتياجات مرونة التصميم، وميزانيات رأس المال، ومتطلبات المتانة الهيكلية.
✅متى يكون التشكيل بالحقن خيارًا جيدًا
- الإنتاج بكميات كبيرة: من المتوقع أن يتجاوز الطلب 1000 إلى 5000 زوج أو أكثر لكل تصميم على مدار دورات حياة متعددة المواسم.
- معايير أبعاد صارمة: يتطلب التصميم أبعادًا دقيقة وقابلة للتكرار للمكونات من أجل التجميع الآلي.
- متطلبات المتانة العالية: يجب أن تتحمل الأحذية الانثناء والتآكل والرطوبة أو الاستخدام الشديد دون انفصال الروابط.
- مفاهيم الأحذية المتجانسة: يتضمن مفهوم المنتج إنتاج أحذية خشبية أو شباشب أو أحذية مقاومة للماء من قطعة واحدة في عملية تشغيل واحدة للآلة.
⚠️متى قد تكون عملية تصنيع أخرى أفضل؟
- الإنتاج بكميات قليلة أو حسب الطلب: تتراوح طلبات الإنتاج الأولية بين 300 إلى 500 زوج لكل تصميم.
- تغييرات متكررة في تصميم النعل الخارجي حسب الموسم: تتطلب خطوط الإنتاج تغييرات كاملة في شكل النعل الخارجي كل بضعة أشهر.
- ميزانيات رأسمالية محدودة: رأس المال الأولي غير متوفر لتصنيع قوالب المعادن المخصصة باستخدام تقنية CNC.
- أنماط البناء التقليدية: تعتمد العلامة التجارية على صناعة المنتجات الجلدية يدوياً، أو لف الشريط المقوى، أو خياطة النعل بتقنية Goodyear welted.
📊مصفوفة ملاءمة قولبة الحقن
❓ الأسئلة الشائعة (FAQ)
ابحث عن إجابات فنية للأسئلة الشائعة المتعلقة بمواد قولبة حقن الأحذية، ومتانة الأدوات، ومراقبة الجودة، وعمليات الإنتاج.
🔹ما هو الفرق الأساسي بين قولبة حقن EVA وقولبة حقن TPU؟
مادة EVA عبارة عن بوليمر رغوي ذو خلايا مغلقة يُستخدم في صناعة النعال الوسطى الممتصة للصدمات والأحذية الخفيفة. أما مادة TPU فهي بلاستيك كثيف يُستخدم في صناعة النعال الخارجية المقاومة للتآكل، وأحذية المشي، والإطارات الواقية نظرًا لمقاومتها للتمزق والتآكل.
🔹كم عدد دورات الإنتاج التي يمكن أن ينفذها قالب حقن الأحذية؟
تدوم قوالب الألمنيوم الدقيقة ما بين 100,000 و300,000 دورة حقن في ظل الصيانة العادية. أما قوالب الصلب فتتحمل من 500,000 إلى أكثر من مليون دورة مع التنظيف السليم والصيانة الوقائية وبروتوكولات التخزين المقاومة للتآكل.
🔹هل يمكن استخدام مواد البوليمر المعاد تدويرها في قولبة حقن الأحذية؟
نعم. تقوم المصانع بشكل روتيني بمعالجة مخلفات المواد المعاد تدويرها بعد الاستخدام الصناعي (PIR) وراتنجات TPU أو TPR أو EVA المعاد تدويرها بعد الاستهلاك (PCR). ويمكن معالجة الخلطات التي تحتوي على نسبة 15% إلى 30% من المواد المعاد تدويرها دون التأثير بشكل كبير على خصائص المرونة أو الشد الميكانيكية.
🔹لماذا تتطلب نعال الأحذية المصنوعة من مادة EVA الرغوية فترة استقرار بعد فك القالب؟
عندما يتصلب رغوة الإيثيلين فينيل أسيتات الساخنة خارج تجويف القالب، فإنها تخضع لانكماش حراري واستقرار الغازات الخلوية على مدار 24 ساعة تقريبًا. قياس المكونات مباشرة بعد إخراجها من القالب يعطي أبعادًا غير دقيقة وأكبر من الحجم المطلوب.
🔹ما الذي يسبب "الوميض" على طول خطوط الفصل في النعل المصبوب بالحقن؟
يحدث الوميض عندما يتسرب البوليمر المنصهر بين خطوط فصل تجويف القالب أثناء الحقن. وعادةً ما يكون سببه عدم كفاية قوة التثبيت، أو تآكل أو تلف أسطح إحكام القالب، أو زيادة ضغط الحقن، أو زيادة حجم الحقن عن الحد المسموح به.
🔹هل يُعدّ التشكيل بالحقن المباشر أكثر كفاءة من الناحية البيئية من التثبيت اليدوي؟
تُغني تقنية الحقن المباشر عن استخدام المواد الأولية والمواد اللاصقة القائمة على المذيبات، مما يقلل من انبعاثات المركبات العضوية المتطايرة في المصانع. كما أنها تُغني عن استهلاك الطاقة المرتبط بفترة تجفيف المواد اللاصقة الطويلة وأنفاق التسخين السريع في خطوط التجميع اليدوية.
🔹ما هو الوقت القياسي اللازم لتصنيع قوالب الأحذية؟
يتطلب تصنيع مجموعة من قوالب حقن الأحذية المصنوعة من الألومنيوم أو الفولاذ من 4 إلى 8 أسابيع، بما في ذلك التحقق من صحة تصميم CAD ثلاثي الأبعاد، والتصنيع باستخدام الحاسب الآلي، وتشكيل السطح، وأخذ عينات تجريبية أولية (عينات T1).