⚙️ Moldagem por Injeção de Calçados: Visão Geral Técnica e Análises Globais
De acordo com o Anuário Mundial do Calçado publicado por APICCAPS (Associação Portuguesa do Calçado), a produção mundial de calçado atingiu aproximadamente 24,6 bilhões de pares em 2025, com as fábricas asiáticas representando aproximadamente 88% da produção global total.
Gerenciar a produção nessa magnitude exige um controle operacional rigoroso. As marcas de calçados e suas equipes de fornecimento não conseguem atingir a viabilidade comercial dependendo exclusivamente de linhas de montagem e colagem manuais e complexas.
🏭O Imperativo da Automação no Calçado Industrial
A fabricação industrial de calçados exige sistemas automatizados que produzam componentes idênticos e com dimensões precisas, com tempos de ciclo previsíveis e custos unitários controlados. Compreender o que é moldagem por injeção e como ela funciona no chão de fábrica é essencial para gerentes de compras, desenvolvedores de produtos e diretores de suprimentos da indústria calçadista.
A metodologia de fabricação escolhida determina diretamente os orçamentos de desenvolvimento de ferramentas, as quantidades mínimas de encomenda (MOQs), os preços unitários e a durabilidade do produto a longo prazo.
📊Indicadores e parâmetros de referência para a produção global de calçados
Este guia técnico examina as máquinas, as formulações de materiais, as estruturas de custos e os protocolos de controle de qualidade envolvidos na moldagem por injeção de calçados.
⚙️ O que é moldagem por injeção?
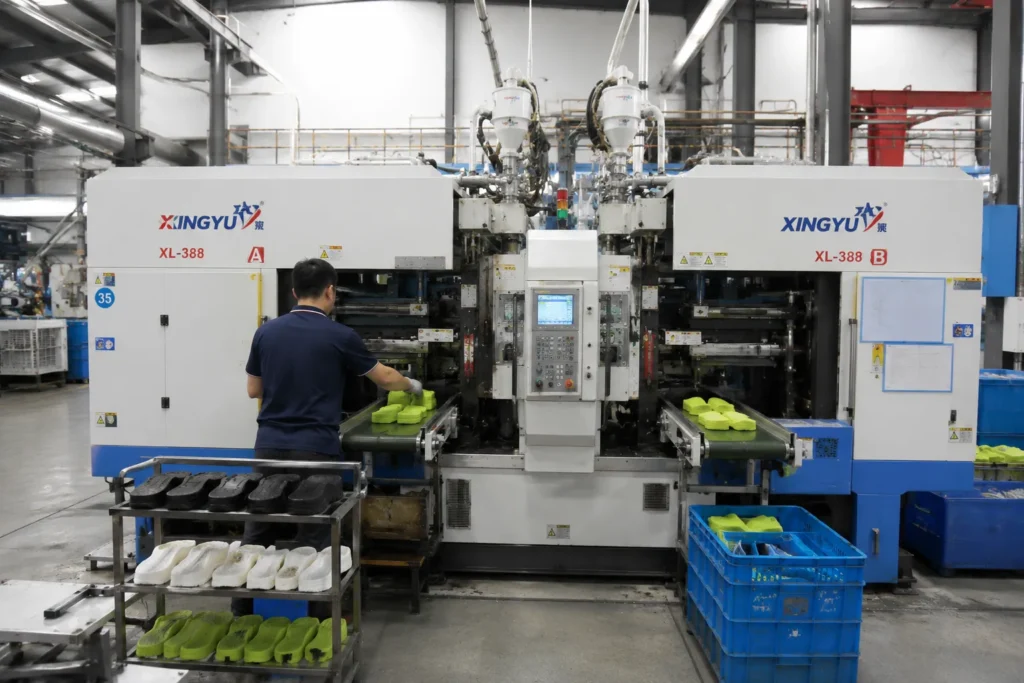
Na fabricação industrial de calçados, partindo diretamente da definição básica de moldagem por injeção, trata-se de um processo de fabricação automatizado no qual grânulos termoplásticos, compostos elastoméricos ou polímeros líquidos reativos são aquecidos até se tornarem fluidos e forçados sob alta pressão para dentro de uma cavidade de molde metálico fechada e com temperatura controlada. O material fundido preenche os contornos precisos da cavidade, solidifica-se por meio de resfriamento térmico ou cura química e é ejetado como um componente tridimensional acabado.
Estágios do ciclo: Aquecimento do polímero → Injeção de alta pressão → Preenchimento da cavidade → Solidificação (térmica/química) → Ejeção automatizada.
👟Aplicações na produção de calçados
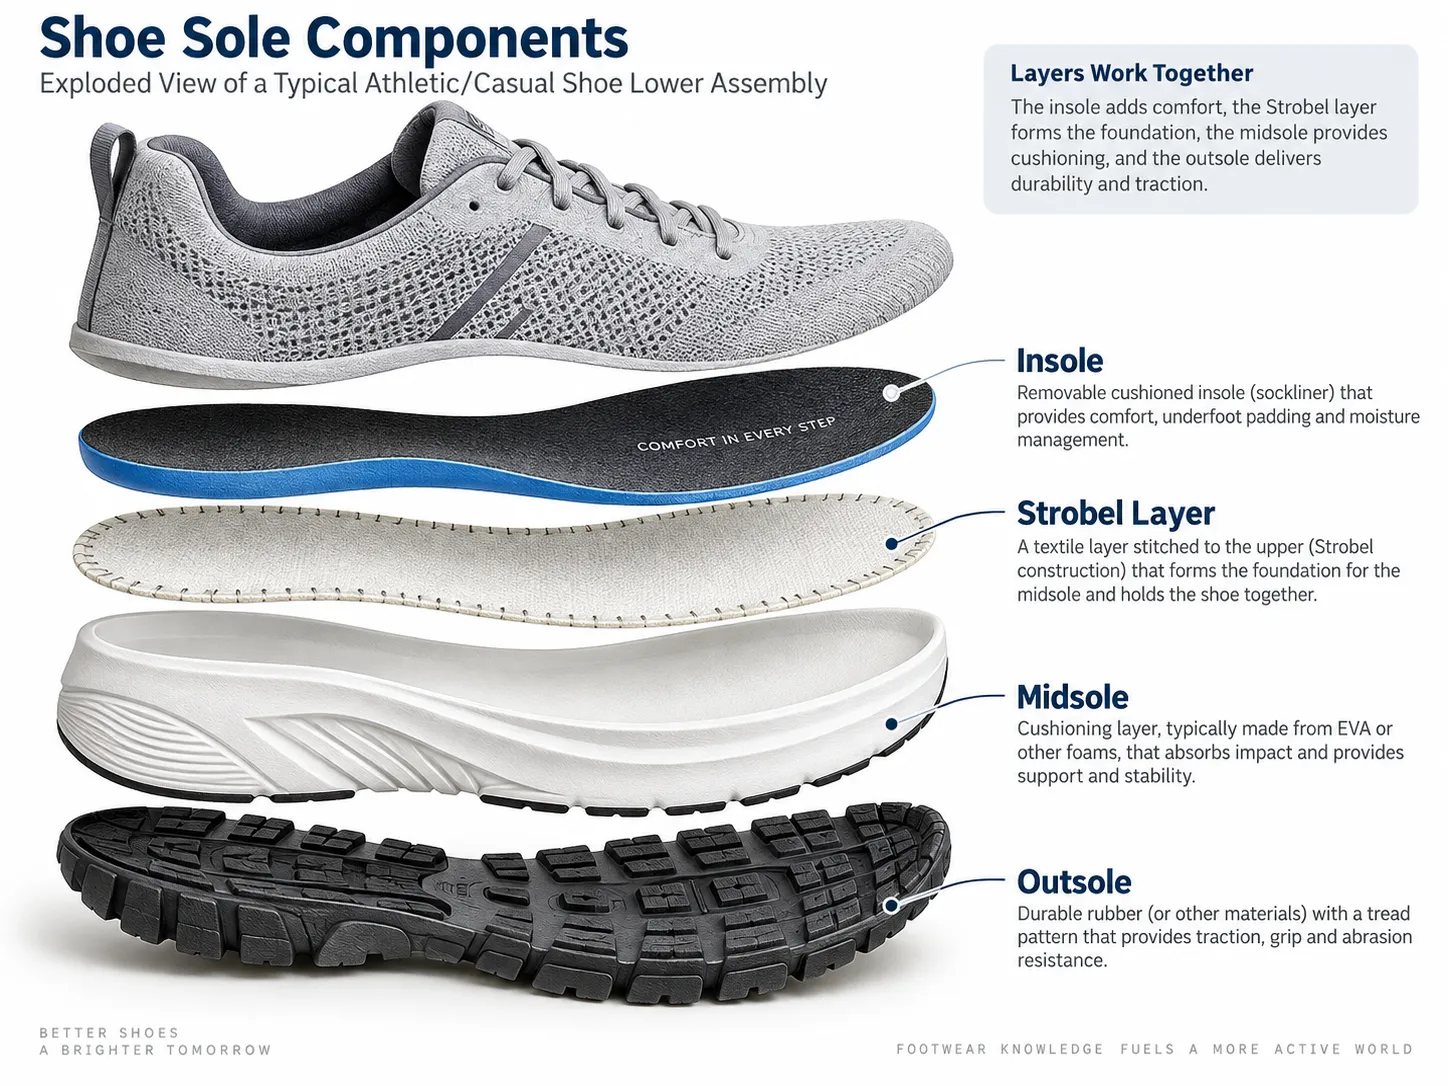
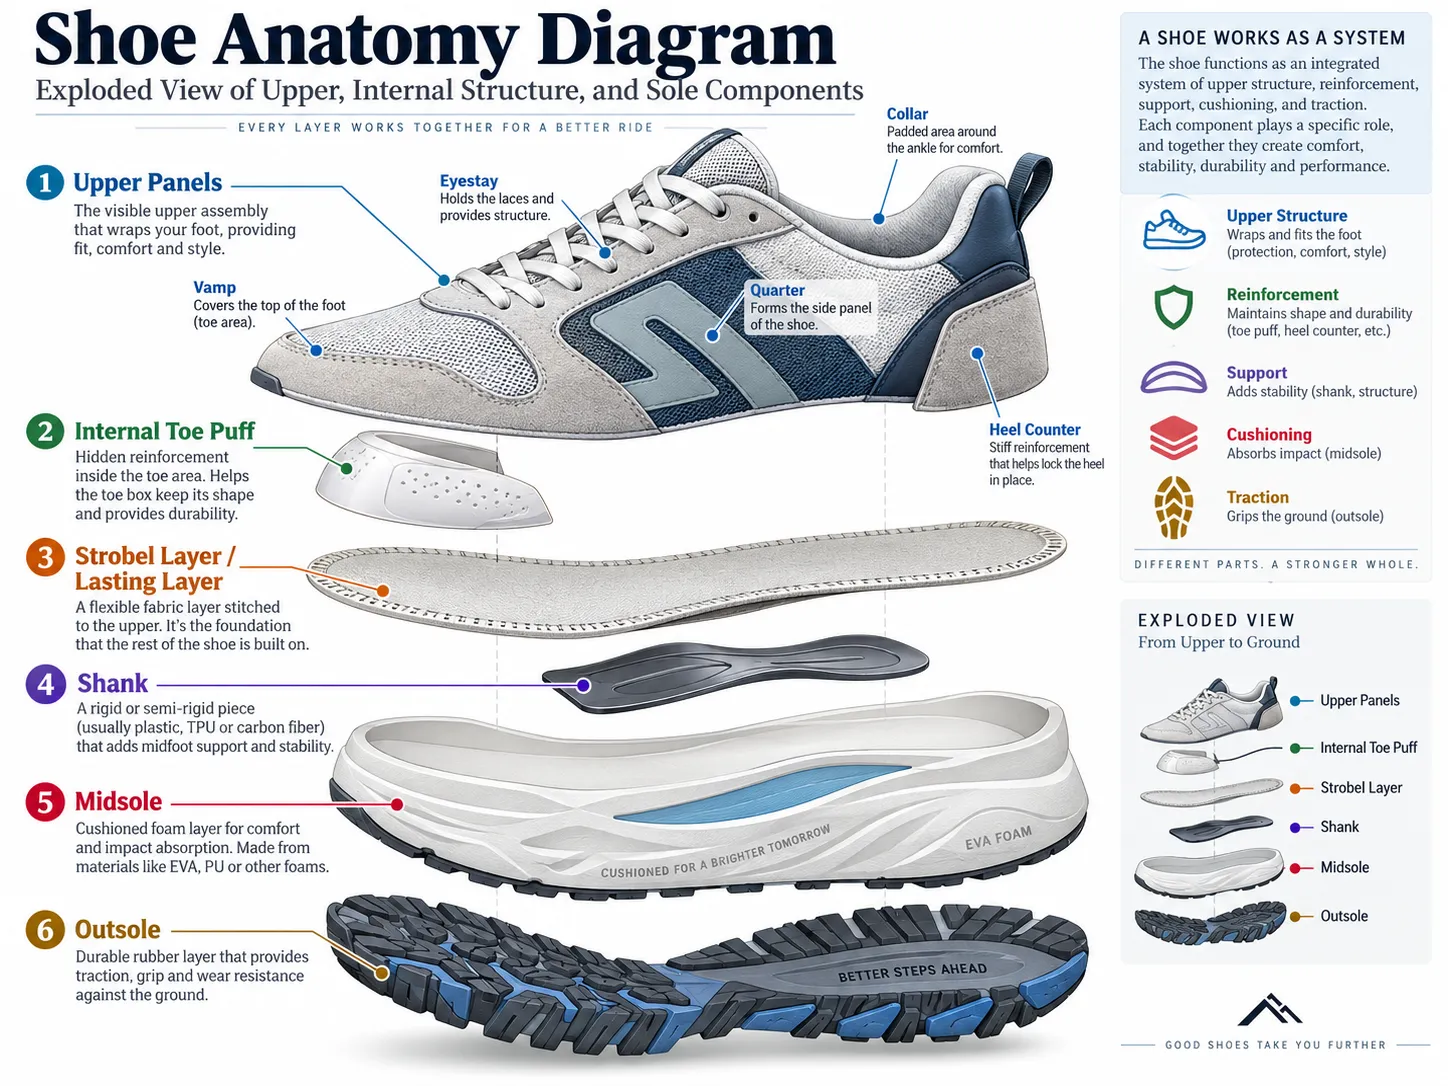
Na fabricação de calçados, a moldagem por injeção é utilizada para produzir solas unitárias, entressolas ergonômicas, biqueiras de proteção, contrafortes de calcanhar, ou completo calçado monolítico (como tamancos resistentes à água ou botas de segurança).
📊Comparação de processos: Moldagem por injeção vs. Corte e costura
Ao contrário da montagem convencional de calçados por costura — onde as folhas de espuma EVA são moldadas por compressão, cortadas, empilhadas e coladas manualmente — a moldagem por injeção converte a resina polimérica bruta em um componente complexo de calçado em 3D em um único ciclo de máquina.
⚡ Quais são as vantagens da moldagem por injeção para calçados?
A implementação de uma sola moldada por injeção ou de uma construção de calçado por injeção direta oferece benefícios mecânicos e econômicos específicos da moldagem por injeção em comparação com as linhas de montagem manuais tradicionais.
🎯Principais vantagens operacionais e técnicas
📐Dimensões consistentes e repetibilidade
Moldes de alumínio e aço usinados por CNC garantem que as dimensões das unidades permaneçam consistentes desde o primeiro par produzido até o final de uma série de milhares de pares. Como o polímero fundido preenche uma cavidade metálica rígida sob pressão hidráulica ou pneumática controlada, as tolerâncias dimensionais são mantidas em frações de milímetro. Para os gerentes de compras, essa estabilidade dimensional minimiza as variações de encaixe entre o cabedal e o solado durante a montagem.
🚀Produção eficiente em alto volume
A moldagem por injeção proporciona a velocidade necessária para a produção em larga escala. Sistemas de injeção rotativa equipados com 12 a 24 estações de moldagem permitem que uma única equipe de operadores produza milhares de solados ou pares completos por turno operacional de 24 horas. Os tempos de ciclo variam de 30 a 90 segundos por estação, reduzindo significativamente os custos diretos de mão de obra manual em comparação com linhas de colagem manuais.
🎨Geometria complexa da sola e design da banda de rodagem
Polímeros líquidos injetados sob alta pressão fluem suavemente em canais estreitos do molde e detalhes complexos da cavidade. Os designers podem incorporar saliências multidirecionais agressivas, canais flexíveis, logotipos perimetrais e paredes laterais texturizadas em uma única configuração de molde, sem a necessidade de usinagem posterior ou corte secundário.
Como a geometria da banda de rodagem é definida inteiramente pela cavidade do molde, os sulcos profundos e as características do perímetro são reproduzidos de forma consistente em todos os lotes de produção. A resistência de um determinado padrão de banda de rodagem ao rachamento sob flexão repetida pode ser avaliada de forma padronizada — de acordo com a norma ISO 17707, a resistência à flexão da sola é testada especificamente para avaliar como os materiais da sola e os padrões da superfície afetam o crescimento de cortes. Essa norma fornece aos compradores um parâmetro mecânico objetivo para avaliar a durabilidade da sola antes de iniciar a produção comercial.
Conformidade com a norma ISO 17707: Os testes padronizados de resistência à flexão medem o crescimento de cortes e a propagação de trincas em geometrias complexas da banda de rodagem, permitindo uma validação mecânica objetiva antes da aprovação das ferramentas.
🧪Opções de múltiplas densidades e múltiplos materiais
As máquinas de injeção multishot permitem que as fábricas injetem dois ou três compostos distintos — ou formulações de diferentes densidades da mesma resina — em uma única cavidade de molde dentro do mesmo ciclo de processo. Um design de calçado pode combinar um núcleo de entressola de EVA macio e de baixa densidade para absorção de impacto com uma camada externa de TPU densa e resistente ao desgaste para tração, eliminando a necessidade de camadas adesivas intermediárias.
🔗Montagem secundária reduzida com injeção direta
A colagem por injeção direta elimina completamente a aplicação manual de adesivo, moldando a sola fundida diretamente sobre o material superior já montado dentro da cavidade do molde. Esse processo elimina primers à base de solvente, adesivos e túneis de cura térmica da linha de montagem, reduzindo as emissões de COVs (compostos orgânicos voláteis) da fábrica e os custos com mão de obra.
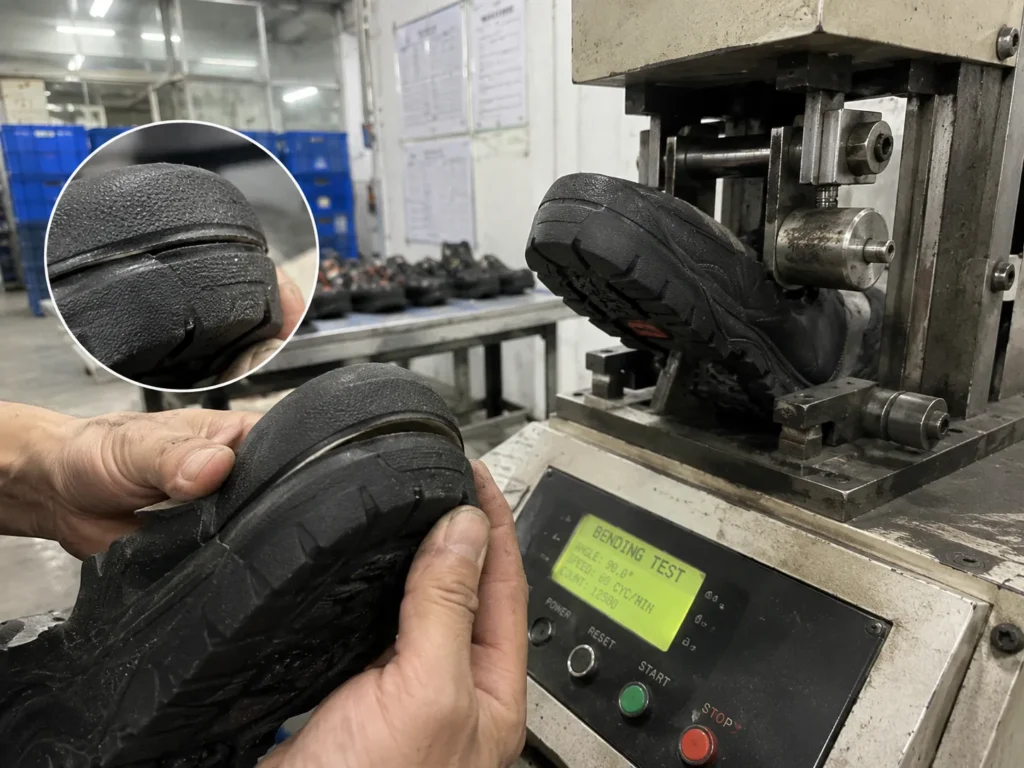
Em nossa própria produção, a parte mais difícil da injeção direta nunca foi a formação da sola em si, mas sim a adesão entre a sola e o cabedal. No início, produzimos um lote de sapatos de trabalho com sola de TPU em que as solas pareciam perfeitas, mas começaram a descascar na ponta durante os testes de flexibilidade. Ao rastrearmos o problema na linha de produção, descobrimos que a causa era que a superfície de montagem do cabedal não havia sido preparada e nivelada de forma consistente antes da injeção, impedindo a aderência do TPU fundido ao material. Corrigimos o problema internamente adicionando uma etapa fixa de preparação e nivelamento com um ponto de verificação antes de cada cabedal entrar no molde e ajustando a faixa de temperatura de injeção na máquina. Após essa mudança, as falhas de descascamento nesse modelo caíram para quase zero em nossos testes. É por isso que agora consideramos a preparação da superfície — e não a injeção em si — como o verdadeiro ponto de controle para calçados injetados diretamente.
⚠️ Quais são as limitações da moldagem por injeção de calçados?
Embora a moldagem por injeção ofereça eficiência operacional em larga escala, o planejamento da produção deve levar em conta as desvantagens técnicas e financeiras específicas desse processo.
🛠️Principais restrições de investimento e técnicas
💰Custo de desenvolvimento de moldes
A principal barreira de entrada para novos projetos de calçados é o preço do molde. Uma escala completa de tamanhos de calçados requer um conjunto de moldes de metal individual para cada tamanho inteiro e meio tamanho, abrangendo linhas masculinas, femininas ou infantis. Um único conjunto de moldes de precisão em aço ou alumínio (composto por placas de sola, anéis laterais e núcleos superiores) custa entre £1.500 e £8.000, dependendo da complexidade da cavidade e das configurações de injeção multicolorida. Uma escala padrão de 10 tamanhos pode representar um investimento inicial em ferramentas de £20.000 a £60.000 antes do início da produção comercial.
⏳Prazo de entrega das ferramentas
O projeto e a fabricação de moldes metálicos exigem modelagem CAD 3D, programação CAM, fresagem CNC de blocos, eletroerosão (EDM) e texturização de superfície. Os prazos de entrega das ferramentas geralmente variam de 4 a 8 semanas. Alterações no projeto durante a temporada ou modificações corretivas nas ferramentas podem afetar os cronogramas de lançamento.
📦Volume mínimo de produção econômica
Devido aos requisitos de purga da máquina, balanceamento da temperatura do cilindro, calibração do sistema de fixação hidráulica e tempos de preparação para troca de material, processar pequenos pedidos em uma linha de injeção é ineficiente. As fábricas normalmente definem quantidades mínimas de pedido (MOQs) de 5.000 a 3.000 pares por cor e tamanho para absorver os custos de refugo de preparação e calibração da máquina.
🔒Limitações de alteração de projeto
Uma vez usinada a cavidade de um molde de aço ou alumínio, modificar sua geometria primária é difícil e dispendioso. Embora pequenas quantidades de metal possam ser removidas por meio de fresagem secundária para expandir uma cavidade, adicionar metal para corrigir um erro estrutural exige soldagem a laser ou a substituição completa da placa do molde afetada.
⚙️Compatibilidade de materiais e equipamentos
As máquinas de injeção e os cilindros de rosca devem ser compatíveis com classes específicas de polímeros. Resinas termoplásticas como TPU, TPR e PVC dependem de processamento por fusão térmica e resfriamento físico. Em contrapartida, o poliuretano termofixo (PU) requer unidades de dosagem e mistura de produtos químicos reativos, e os sistemas de espuma EVA supercrítica exigem máquinas de expansão de alta pressão especializadas e infraestrutura de exaustão específica.
📊Análise de compensação estratégica: vantagens versus limitações
⚙️ Como funciona a moldagem por injeção de calçados?
A gestão do controle de qualidade durante as auditorias de produção exige a compreensão das etapas individuais do processo de fabricação de calçados por injeção.
🔄Fluxo de trabalho de fabricação passo a passo
1️⃣1. Preparação do Material
Grânulos de plástico bruto (EVA, TPU, TPR ou PVC) são carregados nas tremonhas da máquina. Materiais higroscópicos, como o TPU, requerem secagem por desumidificação a 80 °C a 100 °C durante 2 a 4 horas antes do processamento. A umidade na resina bruta causa vazios de vapor, marcas de rebarba e enfraquecimento estrutural na peça moldada. Agentes expansores químicos, pigmentos e estabilizadores UV são misturados durante esta etapa.
2️⃣2. Aquecimento e plastificação
Os grânulos são alimentados da tremonha para um cilindro aquecido da máquina, que contém um parafuso rotativo com movimento alternativo. Faixas de aquecimento por resistência fundem gradualmente o plástico à medida que o parafuso rotativo impulsiona a resina para a frente. O calor de cisalhamento por fricção gerado pela rotação do parafuso converte os grânulos sólidos em uma massa fundida homogênea e desgaseificada, dentro de uma faixa de temperatura de 160 °C a 220 °C, dependendo do composto polimérico.
3️⃣3. Injeção de Material
A unidade de fechamento aplica pressão hidráulica ou de alavanca (tipicamente de 100 a 500 toneladas de força de fechamento) para travar as metades do molde. O parafuso de movimento alternativo avança hidraulicamente como um êmbolo, injetando um volume controlado de resina fundida através do sistema de canais de alimentação e dos canais de injeção na cavidade selada do molde sob alta pressão.
4️⃣4. Preenchimento e Moldagem do Molde
O material fundido sob pressão flui pela cavidade, preenchendo os detalhes da banda de rodagem, as texturas das paredes laterais e as estruturas de suporte internas. A pressão de compactação é mantida brevemente após o preenchimento inicial para forçar a entrada de mais material fundido na cavidade, compensando a contração térmica volumétrica à medida que as camadas externas de resina começam a esfriar contra as paredes metálicas do molde.
5️⃣5. Resfriamento ou cura
Para termoplásticos (TPU, TPR, PVC), o fluido refrigerado que circula pelos canais internos do molde extrai calor da peça até que ela atinja a rigidez estrutural. Para compostos termofixos (PU reativo) ou polímeros reticulados (EVA expandido), o aquecimento interno do molde desencadeia a polimerização química ou a vulcanização até que a resina cure completamente.
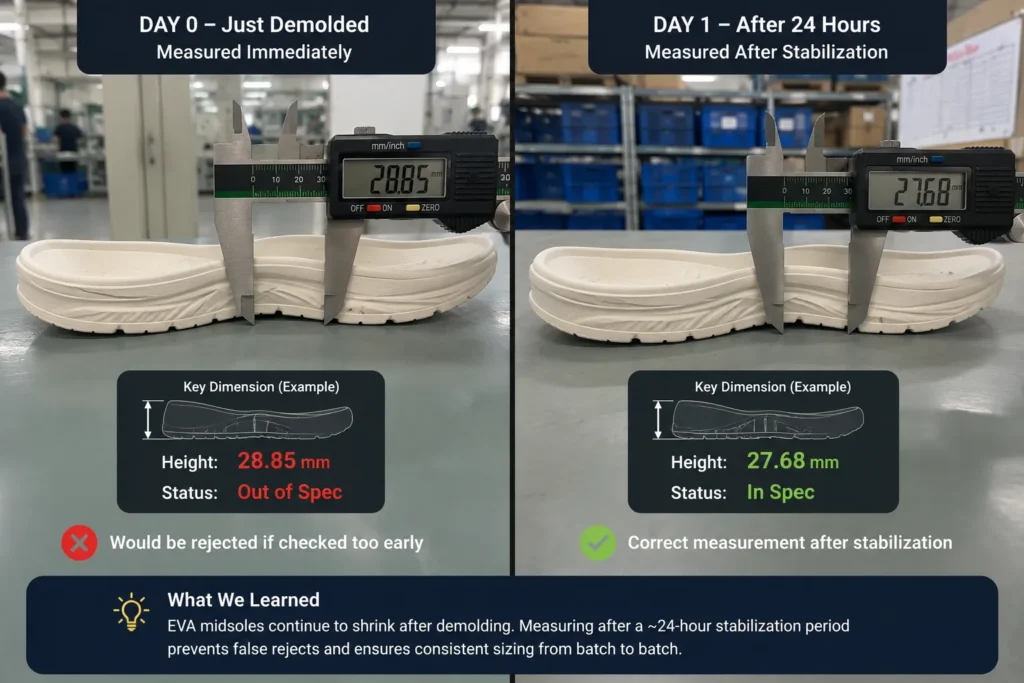
Uma coisa que só entendemos completamente depois de medirmos nós mesmos: as solas de EVA continuam se movimentando após saírem do molde. Quando começamos a registrar as dimensões de um lote de entressolas de EVA, descobrimos que as peças medidas logo após saírem da máquina eram visivelmente maiores do que as mesmas peças medidas no dia seguinte — as peças continuavam a encolher à medida que esfriavam e se estabilizavam durante as primeiras 24 horas. Verificar as dimensões muito cedo estava sinalizando solas boas como superdimensionadas. Com base nisso, mudamos nossa regra interna para medir as dimensões críticas somente após um período de estabilização, em vez de na desmoldagem, e dimensionamos os moldes para compensar esse encolhimento esperado. Essa é uma grande parte de como mantemos os tamanhos finais consistentes do primeiro ao último par de um lote.
6️⃣6. Desmoldagem
Assim que a peça atinge a rigidez mecânica adequada, a unidade de fixação se abre. Pinos extratores mecânicos, válvulas pneumáticas ou garras robóticas completam a etapa de desmoldagem, liberando o componente formado da cavidade do molde sem distorcer as delicadas bordas da banda de rodagem ou as margens de vedação.
7️⃣7. Aparar e inspecionar
Os componentes ejetados seguem para as linhas de acabamento, onde os técnicos apararam canais de injeção, canais de distribuição e rebarbas ao longo das linhas de junção usando tesouras pneumáticas ou lâminas aquecidas. Os técnicos de controle de qualidade inspecionam as dimensões da sola, a dureza Shore (durômetro), a densidade do composto e a consistência da cor antes de liberar as peças para a montagem.
📖 Para ver como as solas de EVA e borracha moldadas por injeção são usadas em calçados confortáveis, visite nosso site. fabricante de chinelos página.
📊Resumo das etapas do processo e parâmetros principais
🧪 Quais materiais são usados na moldagem por injeção de calçados?
A seleção adequada dos materiais para solados de calçados determina o peso do solado, a resistência à flexão, a tração e o custo unitário. Os polímeros diferem significativamente em resistência à abrasão, razão pela qual a durabilidade é medida por meio de métodos de teste padronizados. Conforme especificado em ISO 20871, A resistência à abrasão da sola é determinada por meio de um teste de tambor abrasivo rotativo. Essa norma permite que os compradores avaliem a durabilidade do material em formulações de EVA, TPR, TPU e PVC sob parâmetros de teste idênticos antes de finalizar as especificações do material.
Os testes com tambor abrasivo rotativo fornecem uma métrica objetiva e padronizada para comparar a perda de volume em diferentes formulações de polímeros antes de se investir em ferramentas de produção em escala real.
🔬Análise detalhada e especificações do polímero
👟EVA (Etileno-Acetato de Vinila)
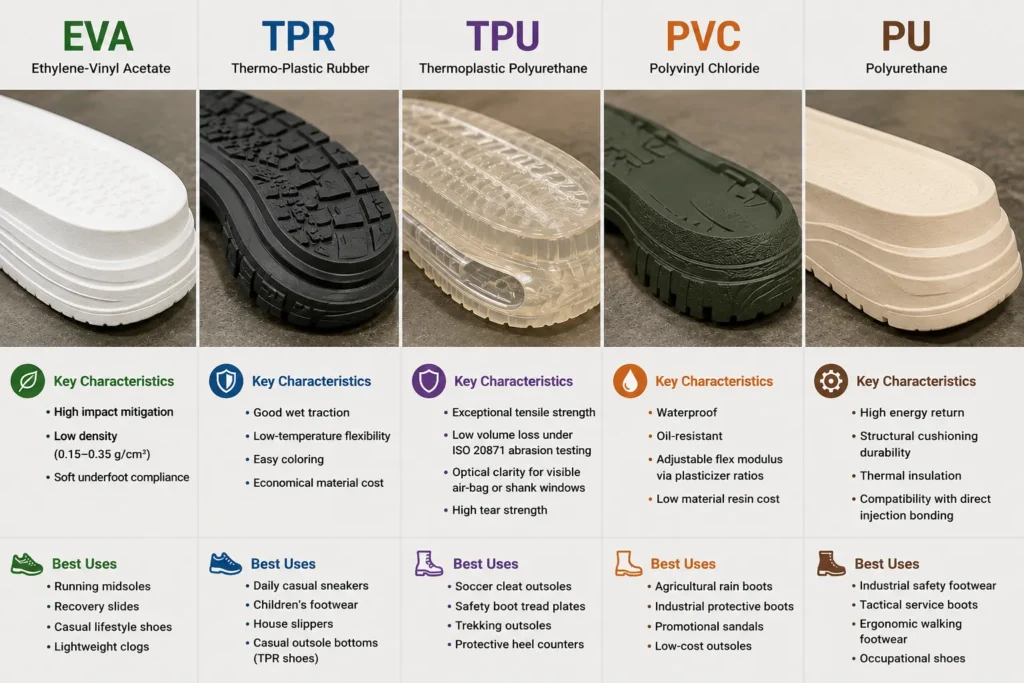
O material EVA é amplamente especificado para aplicações de amortecimento leve. Quando processado por moldagem por injeção de EVA, a resina EVA líquida ou granulada, misturada com agentes expansores químicos, expande-se dentro da cavidade do molde, formando uma estrutura de espuma de células fechadas que contém microbolsas de nitrogênio.
- Principais características: Alta capacidade de mitigação de impacto, baixa densidade da composição (0,15 a 0,35 g/cm³), conforto macio sob os pés.
- Melhores usos: Entressolas para corrida, chinelos de recuperação, calçados casuais para o dia a dia, tamancos leves.
Nota sobre a origem dos produtos: Exija limites de deformação permanente por compressão (ASTM D395 ou ISO 815) nas fichas técnicas para evitar que as entressolas de EVA sofram colapso permanente prematuro devido ao impacto repetido dos pés.
👞TPR (Borracha Termoplástica)
O material TPR combina as características de processamento por fusão dos termoplásticos com a resistência ao deslizamento da borracha vulcanizada tradicional.
- Principais características: Boa tração em piso molhado, flexibilidade em baixas temperaturas, fácil coloração, custo de material econômico.
- Melhores usos: Tênis casuais para uso diário, calçados infantis, chinelos de casa, solados casuais (calçados de TPR).
Nota sobre a origem dos produtos: O TPR é mais denso que a espuma EVA. Especifique cavidades flexíveis vazadas no interior da sola para reduzir o peso total da sola sem sacrificar a durabilidade do perímetro externo.
🛡️TPU (Poliuretano Termoplástico)
O material TPU é um polímero de engenharia selecionado por sua alta resistência mecânica, resistência à fadiga por flexão e resistência a óleos.
- Principais características: Resistência à tração excepcional, baixa perda de volume em testes de abrasão em tambor ISO 20871, transparência óptica para visualização de airbags ou janelas na haste, alta resistência ao rasgo.
- Melhores usos: Solados para chuteiras de futebol, solados para botas de segurança, solados para trilhas, contrafortes de proteção para o calcanhar.
Nota sobre a origem dos produtos: A resina TPU apresenta custos de material mais elevados e maior densidade (1,10 a 1,25 g/cm³). Projete solados de TPU com paredes finas (1,5 mm a 2,0 mm) para otimizar o peso e o consumo de material.
🥾PVC (Cloreto de Polivinila)
O PVC é um polímero sintético amplamente disponível, usado principalmente em calçados utilitários, industriais e promocionais.
- Principais características: Impermeável, resistente a óleo, módulo de flexão ajustável através das proporções de plastificante, baixo custo da resina do material.
- Melhores usos: Botas de chuva agrícolas, botas de proteção industrial, sandálias promocionais, solados de baixo custo.
Nota sobre a origem dos produtos: Os compostos de PVC devem estar em conformidade com as regulamentações químicas internacionais (REACH, RoHS, Proposição 65 da Califórnia) relativas a plastificantes ftalatos restritos. Exija relatórios de testes de materiais certificados como isentos de ftalatos dos fornecedores de produtos químicos.
⚙️PU (Poliuretano)
A moldagem por injeção de poliuretano baseia-se na reação controlada de compostos líquidos de poliol e isocianato, misturados imediatamente antes da injeção na cavidade do molde. Essa reação forma um elastômero microcelular (material PU).
- Principais características: Alto retorno energético, durabilidade do amortecimento estrutural, isolamento térmico, compatibilidade com colagem por injeção direta.
- Melhores usos: Calçado de segurança industrial, botas táticas de serviço, calçado ergonômico para caminhada, calçado ocupacional.
Nota sobre a origem dos produtos: Em ambientes com alta umidade, o poliuretano está sujeito à degradação hidrolítica (hidrólise) a longo prazo. Para calçados destinados a regiões tropicais, especifique formulações de PU à base de poliéter em vez de PU à base de poliéster.
📊Propriedades dos Polímeros e Matriz de Fornecimento
📖 Para saber como os materiais das solas são escolhidos para calçados de caminhada e corrida, consulte nosso fabricante de calçados esportivos página.
⚙️ Quais são os principais tipos de moldagem por injeção usados na fabricação de calçados?
Compreender os diferentes tipos estruturais de moldagem por injeção ajuda as equipes de compras a alinhar os designs de calçados com as configurações das máquinas da fábrica.
A escolha entre moldagem unitária da sola e injeção direta determina o layout da linha de montagem, os protocolos de resistência da colagem e a adaptabilidade do design sazonal.
👟1. Moldagem por Injeção de Sola
Na moldagem de solados independentes, solados, entressolas ou solas de borracha individuais são moldados em prensas de injeção independentes. Os solados moldados são aparados, inspecionados e transferidos para linhas de montagem tradicionais, onde os operadores manualmente os lixam, aplicam o primer, colam e prensam sobre os cabedais já montados.
Uma única sola moldada pode ser adaptada a diversos designs e materiais de cabedal em diferentes linhas sazonais.
🤖2. Moldagem por Injeção Direta
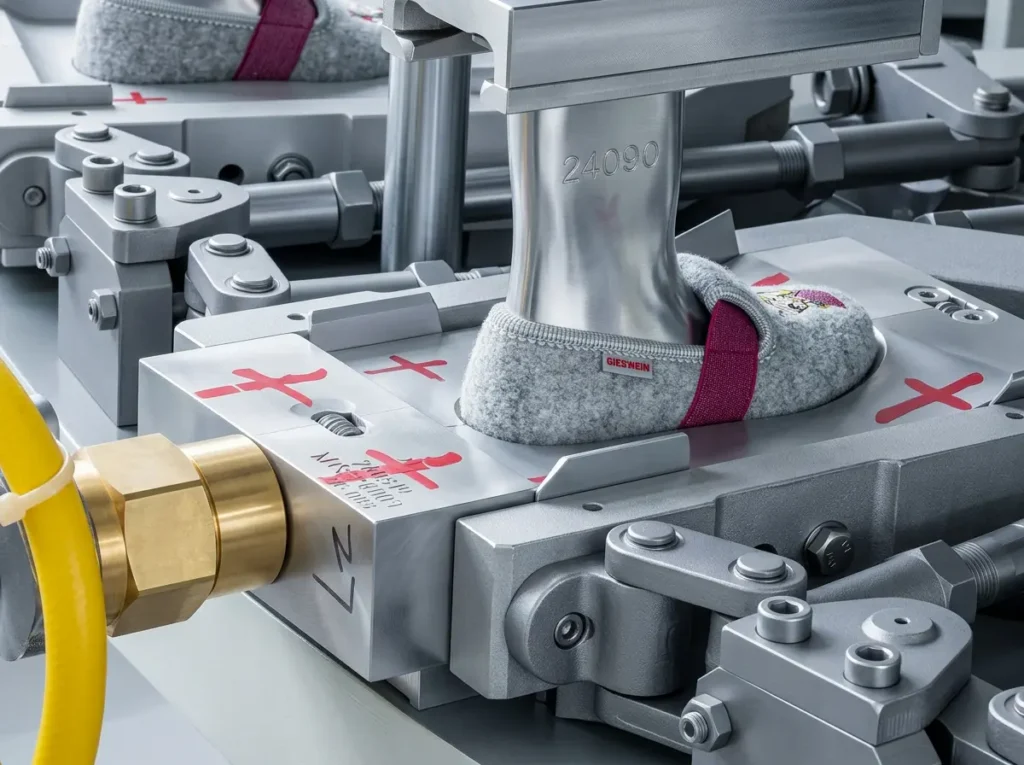
No processo de injeção direta, a moldagem da sola e a fixação do cabedal ocorrem simultaneamente em uma única operação da máquina. Um cabedal pré-costurado é montado sobre uma forma metálica do pé, que é encaixada diretamente na parte superior da cavidade do molde de injeção para criar uma vedação precisa e uniforme.
Quando o polímero fundido (normalmente PU, TPU ou PVC) é injetado na cavidade inferior do molde, ele preenche o padrão da sola, entrando em contato direto e aderindo às fibras entrelaçadas ou ao couro áspero ao longo da borda superior. À medida que o polímero cura, ele forma uma ligação mecânica e química com o cabedal sem a necessidade de adesivos intermediários.
Alta resistência de colagem, margens da sola estanques, eliminação dos riscos de delaminação do adesivo e uso zero de cimento solvente.
📊Comparação de Moldagem por Injeção Estrutural
⚖️ Injeção direta versus injeção separada na sola: qual a diferença?
Avaliar qual configuração de produção atende melhor às suas necessidades de fornecimento exige comparar características estruturais, de ferramentas e de custos:
A injeção direta prioriza a integridade da colagem, a resistência à água e a eficiência da automação, enquanto a injeção separada da sola oferece custos iniciais de ferramental mais baixos e flexibilidade versátil no design sazonal.
📊Comparação de parâmetros técnicos
👟 Que tipos de calçados utilizam moldagem por injeção?
A moldagem por injeção é utilizada em diversas categorias de produtos na fabricação global de calçados.
🏃♂️Calçados esportivos e casuais
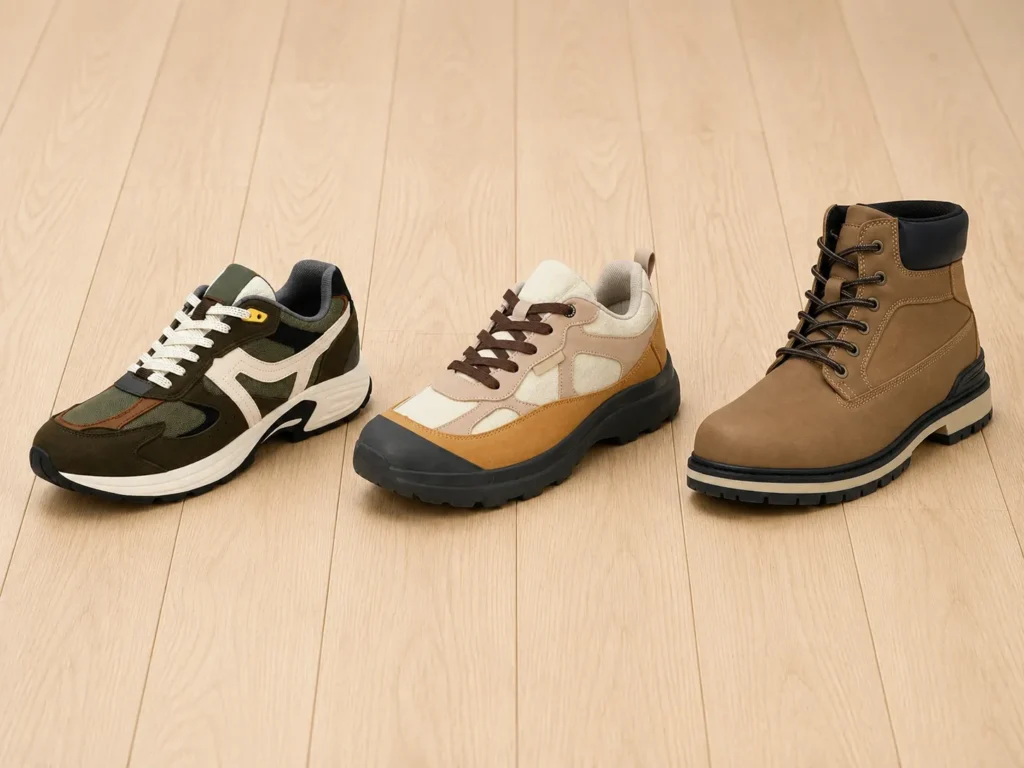
Tênis esportivos e calçados casuais utilizam moldagem por injeção de EVA para fabricar entressolas com amortecimento. Chuteiras técnicas para futebol e beisebol usam injeção de TPU em múltiplas etapas para combinar a estabilidade estrutural da haste com placas de tração flexíveis na parte frontal do pé.
📖 Explore nossas capacidades de fabricação em nossa página de produtos dedicada: #Athletic e Soluções em calçados casuais.
🩴Sandálias e chinelos
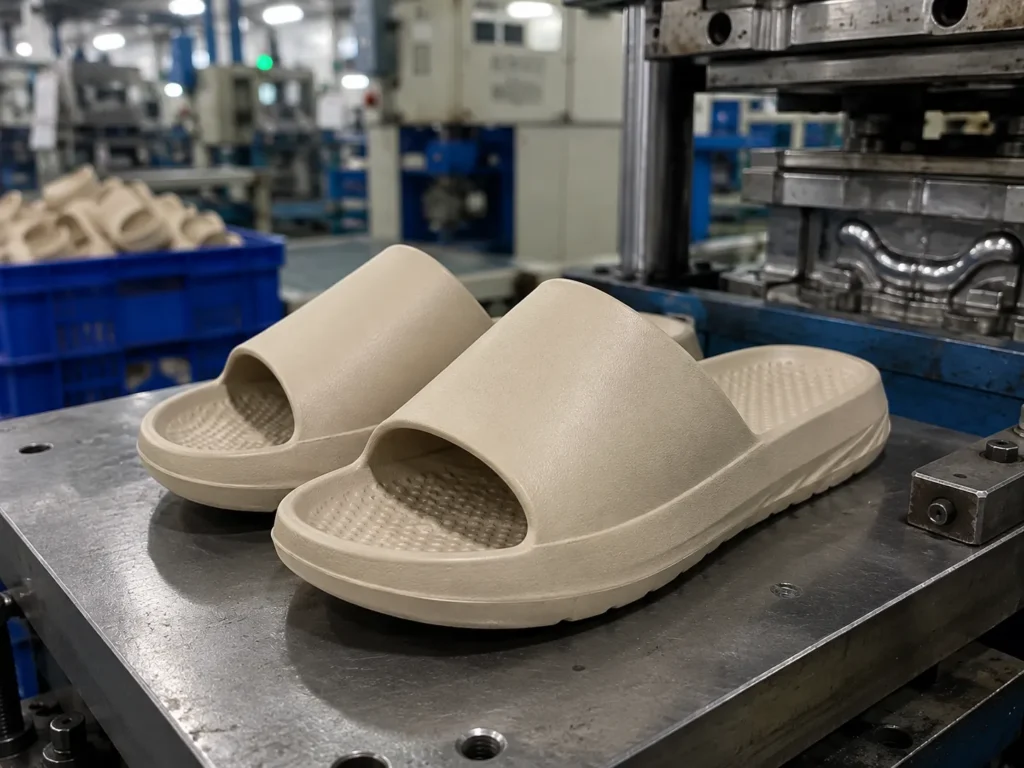
Sandálias de dedo, chinelos de praia e palmilhas casuais utilizam moldagem por injeção de TPR ou PVC para fabricação em larga escala com baixo custo unitário. As tiras e palmilhas podem ser moldadas em uma única operação usando máquinas de injeção de duas cores.
🐊Tamancos e sapatos moldados de uma peça
Um exemplo comercial claro de moldagem por injeção monolítica é a Crocs. Quando a marca lançou seu Classic Clog em 2002, utilizou um composto de resina EVA de células fechadas patenteado (Croslite) moldado como um calçado único e integrado, em vez de uma construção multicomponente montada.
Essa abordagem de fabricação visava otimizar as estruturas de custos e a uniformidade do produto em larga escala. Como o tamanco é produzido em uma única injeção de molde, a mão de obra secundária para montagem manual é minimizada e a consistência dimensional é mantida entre os lotes de produção. Posteriormente, a Crocs adquiriu seu principal fornecedor de moldagem (Foam Creations / Finproject NA) para manter o controle sobre o desenvolvimento de ferramentas e as formulações de resina.
Para os gerentes de compras, este exemplo ilustra um princípio fundamental da manufatura: quando o projeto do produto permite, a transição da montagem manual de múltiplas peças para a moldagem por injeção de peça única altera significativamente as estruturas de custo unitário e a escalabilidade da produção. (Fonte: Estudo de Caso Industrial / História Corporativa da Crocs).
🥾Calçado de Trabalho e Segurança
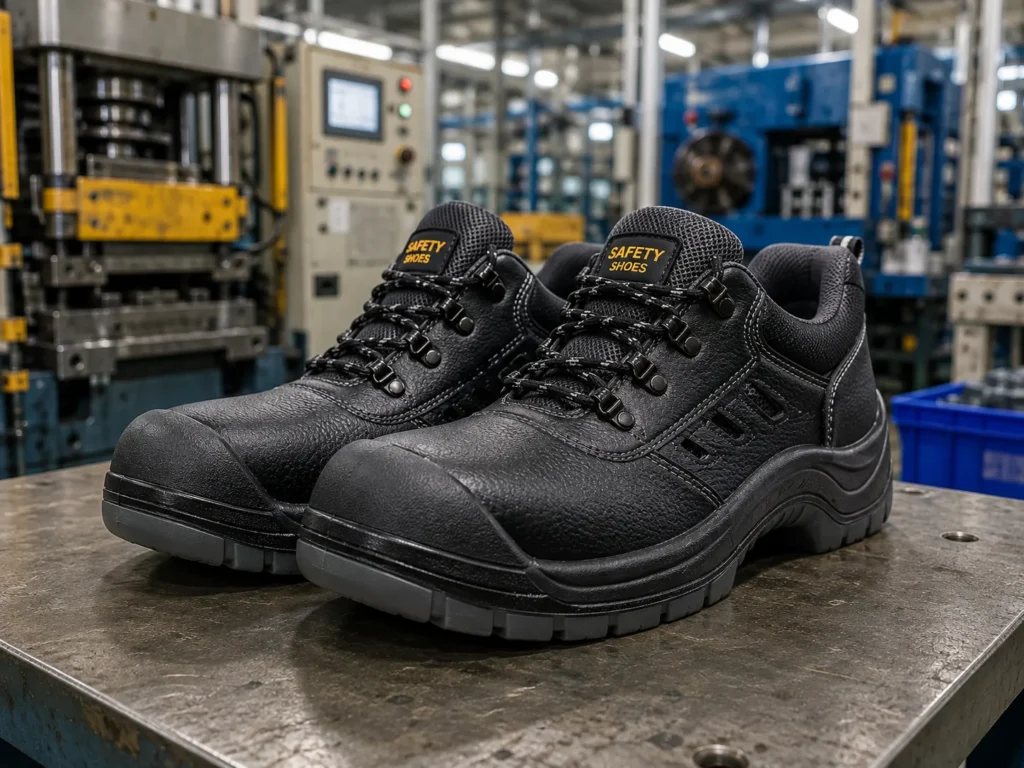
O calçado de proteção industrial exige alta resistência mecânica e à umidade. A construção predominante para botas de segurança é a de poliuretano (PU) injetado diretamente com solados de TPU duráveis. A injeção direta encapsula biqueiras de aço ou compósito na estrutura superior, atendendo aos padrões de segurança europeus ISO 20345 para resistência a impactos e compressão.
🌧️Botas e calçado utilitário
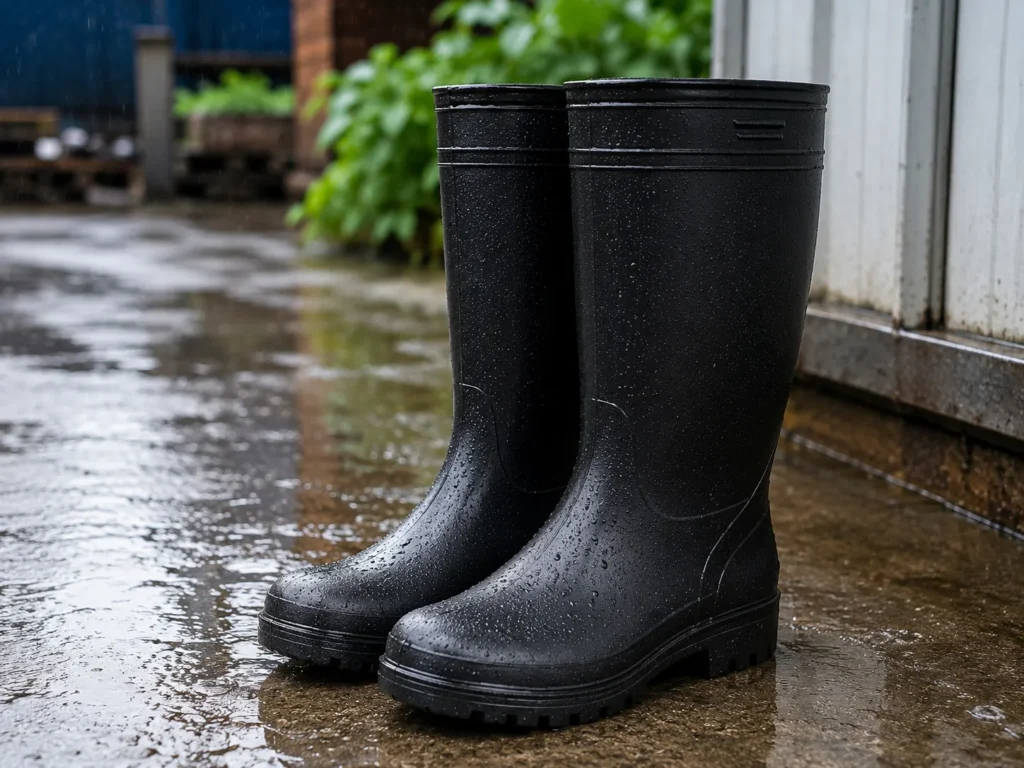
Botas de chuva impermeáveis, calçados agrícolas e galochas industriais são fabricados em máquinas de injeção vertical. Formulações de PVC ou TPR de injeção simples ou dupla moldam o cano, a seção do tornozelo e a sola com ranhuras em um processo contínuo, criando uma proteção impermeável sem costuras.
🏥Calçado médico e de conforto
O calçado ocupacional para profissionais de saúde utiliza PU microcelular injetado diretamente ou EVA moldado por injeção. As estruturas de superfície não porosas permitem fácil limpeza e desinfecção química, enquanto as palmilhas moldadas e contornadas oferecem suporte ergonômico à distribuição do peso durante longos turnos de trabalho.
📖 Consulte as opções de carreira especializadas em nossa página de candidatura: #M Fabricação de Calçados Médicos e de Conforto.
📊Resumo das categorias de calçados e aplicações de moldagem
⚖️ Moldagem por Injeção vs. Construção de Calçados Colados
A escolha entre moldagem por injeção e construção tradicional com cimento exige equilibrar o investimento em ferramentas com os custos de mão de obra na linha de montagem.
A moldagem por injeção utiliza injeção automatizada de polímeros e colagem química direta para minimizar a mão de obra e aumentar a durabilidade da colagem, enquanto a construção tradicional com cimento depende de preparação manual e adesivos à base de solvente para máxima flexibilidade de estilo.
📊Tabela de comparação de parâmetros de fabricação
💰 O que determina o custo da moldagem por injeção de calçados?
A previsão orçamentária precisa exige a avaliação dos principais fatores operacionais que regem os custos de ferramentas e de produção por unidade.
Equilibrar a escala inicial das ferramentas, a densidade da resina polimérica e a complexidade da máquina de injeção múltipla é vital para gerenciar tanto o investimento inicial quanto as metas de produção por unidade.
🛠️1. Complexidade do molde e número de tamanhos
O investimento inicial é fortemente influenciado pelo projeto do molde metálico. Moldes com texturas laterais 3D complexas, núcleos de ação lateral de múltiplas peças (para reentrâncias) ou insertos multicavidades exigem mais usinagem do que moldes padrão de duas peças com abertura/fechamento.
Como a numeração de calçados abrange escalas extensas nas categorias masculina, feminina e infantil, cada tamanho inteiro e meio tamanho requer um conjunto individual de moldes de metal para o pé esquerdo e direito.
⚖️2. Peso do material e da sola
O custo da matéria-prima é determinado pelo peso do polímero (custo por quilograma). Uma sola plataforma espessa de TPU de alta densidade, com 800 gramas, requer um gasto de resina substancialmente maior do que uma entressola de EVA de baixo perfil, com 180 gramas. A incorporação de canais internos em forma de grade reduz o peso e o consumo de resina, mantendo o suporte estrutural à compressão.
🎨3. Cores e estrutura de densidade
A injeção de cor única e densidade única representa a configuração mais econômica. A produção de solados multicoloridos ou estruturas de dupla densidade (como um núcleo macio de EVA combinado com uma banda de rodagem de borracha densa) requer máquinas de injeção multi-inserção, ferramentas complexas e tempos de ciclo mais longos nas estações — aumentando os custos unitários dos componentes em 20% a 40%.
⏱️4. Quantidade de produção e tempo de ciclo
Volumes de produção mais elevados amortizam os custos iniciais de ferramentas e configuração de máquinas em um número maior de pares. O tempo de ciclo da estação da máquina (por exemplo, 45 segundos em vez de 90 segundos) afeta diretamente a produção diária da fábrica. Formulações que exigem períodos prolongados de resfriamento ou vulcanização dentro do molde aumentam os custos operacionais por hora de máquina.
📊Matriz de fatores determinantes de custo da moldagem por injeção
🎯 Como escolher o processo de moldagem por injeção adequado para um calçado?
As equipes de compras devem aplicar uma estrutura de avaliação estruturada ao selecionar um processo de injeção de tecnologia para novos programas de calçados:
O equilíbrio entre os requisitos de construção, as metas de desempenho técnico, a viabilidade geométrica e o volume de produção garante a seleção ideal do processo.
1️⃣1. Tipo e construção do calçado
Para calçados de segurança ocupacional ou botas utilitárias, a moldagem por injeção direta com PU/TPU proporciona costuras impermeáveis e alta resistência de colagem. Para tênis casuais que exigem mudanças sazonais no cabedal em vez de uma sola comum, a moldagem de sola única combinada com a montagem colada oferece maior flexibilidade de estilo.
2️⃣2. Especificações de Materiais e Desempenho
Defina metas precisas de desempenho físico no pacote técnico da fábrica:
- Massa alvo: Especifique o peso máximo do componente em gramas por tamanho.
- Dureza da costa: Defina as faixas de dureza usando Shore C para entressolas de amortecimento ($45^\circ \pm 3^\circ \text{ Shore C}$) ou Shore A para solados ($65^\circ \pm 5^\circ \text{ Shore A}$).
- Resistência à abrasão e à flexão: Defina a perda máxima de volume nos testes de abrasão do tambor ISO 20871 ($ < 150 mm³) e o número mínimo de ciclos de flexão nos testes ISO 17707 ($ > 30.000 ciclos de flexão sem crescimento do corte).
3️⃣3. Geometria da Sola e Design do Molde
Analise os modelos CAD 3D das solas com os engenheiros de moldes da fábrica antes do início da produção das ferramentas. Elimine cantos internos afiados desnecessários, bolsas de resina espessas e não funcionais ou reentrâncias acentuadas que possam causar aprisionamento de ar, marcas de afundamento ou rasgos na desmoldagem durante ciclos de produção de alta velocidade.
4️⃣4. Volumes de Pedidos de Produção
Avalie as projeções de demanda a longo prazo. Se os volumes iniciais de pedidos forem inferiores a 1.000 pares por tamanho, os custos de ferramental personalizado aumentarão significativamente os custos unitários amortizados. Nesses casos, avalie moldes de injeção de estoque disponíveis no mercado (onde os custos de ferramental já estão amortizados pelo fornecedor) e personalize os elementos superiores.
5️⃣5. Orçamento de Capital para Ferramentas
Estabeleça limites de custo de aquisição antes de aprovar os cortes das ferramentas CNC. Equilibre os custos iniciais de desenvolvimento do molde com os preços unitários FOB desejados. Programas de alto volume e com duração de várias temporadas absorvem facilmente os investimentos iniciais em ferramentas, pois os custos amortizados do molde caem para centavos por par ao longo do ciclo de vida do produto.
📊Matriz de Critérios de Seleção de Processos
🤔 A moldagem por injeção é a solução ideal para o seu projeto de calçados?
Determinar se a moldagem por injeção é adequada para o seu projeto de calçados depende da avaliação dos limites de volume de produção, das necessidades de flexibilidade de design, dos orçamentos de capital e dos requisitos de durabilidade estrutural.
✅Quando a moldagem por injeção é uma boa escolha
- Produção em grande volume: A demanda projetada ultrapassa 1.000 a mais de 5.000 pares por modelo ao longo de vários ciclos de vida das temporadas.
- Padrões dimensionais rigorosos: O projeto exige dimensões de componentes precisas e repetíveis para montagem automatizada.
- Exige requisitos de durabilidade: O calçado deve suportar flexão, abrasão, umidade ou desgaste intenso sem que a ligação se descole.
- Conceitos de calçados monolíticos: O conceito do produto envolve tamancos, chinelos ou botas impermeáveis de peça única, produzidos em uma única operação de máquina.
⚠️Quando outro processo de fabricação pode ser melhor
- Produção em baixo volume ou personalizada: Os pedidos iniciais de produção são de 300 a 500 pares por modelo.
- Remodelagens frequentes das solas sazonais: As linhas de produtos exigem mudanças completas no formato do solado a cada poucos meses.
- Orçamentos de capital limitados: Não há disponibilidade de capital inicial para a fabricação de moldes metálicos personalizados por CNC.
- Estilos de construção tradicionais: A marca utiliza técnicas como a confecção artesanal em couro, o revestimento com fita vulcanizada ou a costura da sola com o método Goodyear Welt.
📊Matriz de Adequação para Moldagem por Injeção
❓ Perguntas frequentes (FAQ)
Encontre respostas técnicas para perguntas comuns sobre materiais de moldagem por injeção de calçados, durabilidade das ferramentas, controle de qualidade e processos de produção.
🔹Qual é a principal diferença entre a moldagem por injeção de EVA e TPU?
EVA é um polímero de espuma de células fechadas usado em entressolas com amortecimento e tamancos leves. TPU é um plástico denso usado em solados de alta abrasão, chuteiras e estruturas de proteção devido à sua resistência ao rasgo e ao desgaste.
🔹Quantos ciclos de produção um molde de injeção para calçados pode executar?
Moldes de alumínio de precisão duram entre 100.000 e 300.000 ciclos de injeção com manutenção normal. Moldes de aço suportam de 500.000 a mais de 1.000.000 de ciclos com limpeza adequada, manutenção preventiva e protocolos de armazenamento anticorrosivo.
🔹É possível utilizar materiais poliméricos reciclados na moldagem por injeção de calçados?
Sim. As fábricas processam rotineiramente aparas de materiais reciclados pós-industriais (PIR) e resinas de TPU, TPR ou EVA recicladas pós-consumo (PCR). Misturas contendo de 151% a 30% de conteúdo reciclado de TP3T podem ser processadas sem comprometer significativamente as propriedades mecânicas de flexibilidade ou tração.
🔹Por que as solas de EVA espumado precisam de um período de estabilização após a desmoldagem?
À medida que a espuma de EVA a quente se solidifica fora da cavidade do molde, ela sofre contração térmica e estabilização do gás celular ao longo de aproximadamente 24 horas. Medir os componentes imediatamente após a desmoldagem resulta em dimensões imprecisas e superdimensionadas.
🔹O que causa o "rebarbo" nas linhas de junção de uma sola moldada por injeção?
A rebarba ocorre quando o polímero fundido escapa entre as linhas de junção da cavidade do molde durante a injeção. Geralmente é causada por força de fechamento insuficiente, superfícies de vedação do molde desgastadas ou danificadas, pressão de injeção excessiva ou volumes de injeção medidos em excesso.
🔹A moldagem por injeção direta é mais eficiente em termos ambientais do que a colagem manual?
A injeção direta elimina primers e adesivos à base de solventes, reduzindo as emissões de COVs (compostos orgânicos voláteis) na fábrica. Também elimina o consumo de energia associado aos longos túneis de calor para secagem e cura rápida de adesivos em linhas de montagem manuais.
🔹Qual é o prazo de entrega padrão para a fabricação de moldes para calçados?
A fabricação de moldes de injeção para calçados em alumínio ou aço, em tamanhos variados, requer de 4 a 8 semanas, incluindo a validação do projeto CAD 3D, usinagem CNC, texturização da superfície e amostragem inicial de teste (amostras T1).