⚙️ Sprøytestøping av fottøy: Teknisk oversikt og globale innsikter
Ifølge World Footwear Yearbook utgitt av APICCAPS (den portugisiske skofabrikantforeningen) nådde den globale fottøyproduksjonen omtrent 24,6 milliarder par i 2025, der asiatiske fabrikker stod for omtrent 88% av den totale globale produksjonen.
Å styre produksjon i denne størrelsesorden krever streng operativ kontroll. Skomerker og innkjøpsteam kan ikke oppnå kommersiell lønnsomhet ved å utelukkende bruke manuelle, flertrinns lest- og limelinjer.
🏭Automatiseringskravet i industrielt fottøy
Industriell fottøyproduksjon krever automatiserte systemer som produserer identiske, dimensjonalt presise komponenter med forutsigbare syklustider og kontrollerte enhetskostnader. Å forstå hva sprøytestøping er og hvordan det fungerer i produksjonslokalet, er avgjørende for innkjøpssjefer, produktutviklere og sourcingdirektører innen fottøy.
Den valgte produksjonsmetoden bestemmer direkte budsjetter for verktøyutvikling, minste ordreantall (MOQer), enhetspriser og produktets holdbarhet på lang sikt.
📊Globale referansetall og parametere for fottøyproduksjon
Denne tekniske veiledningen gjennomgår maskiner, materialformuleringer, kostnadsstrukturer og kvalitetskontrollprotokoller ved sprøytestøping av fottøy.
⚙️ Hva er sprøytestøping?
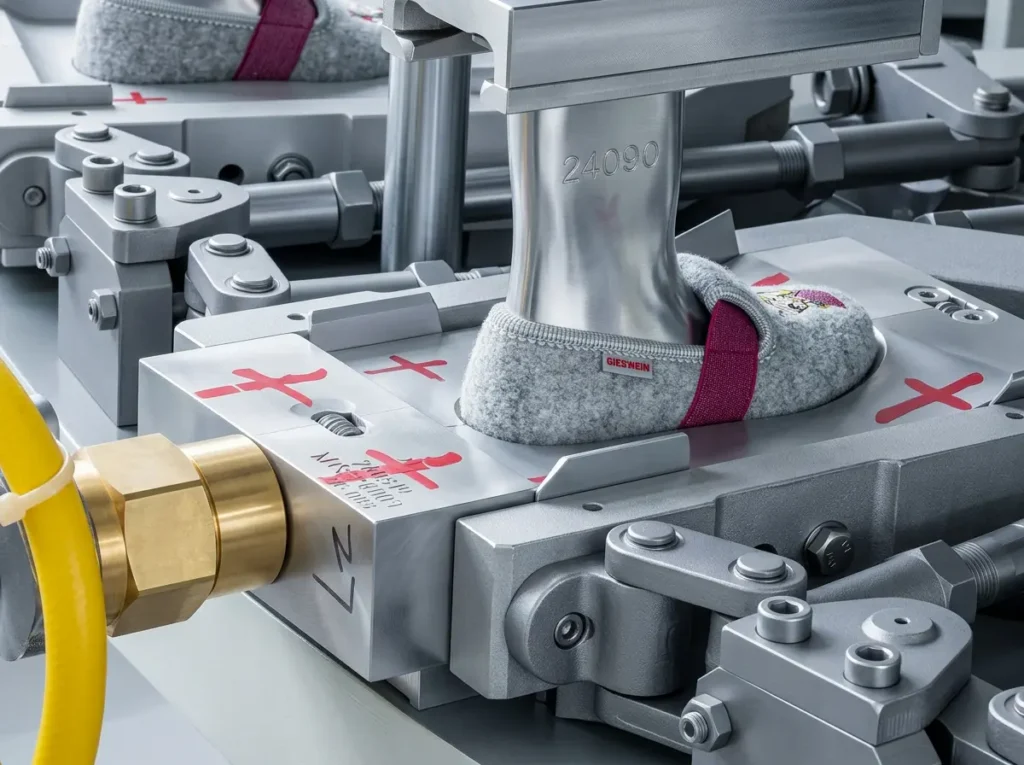
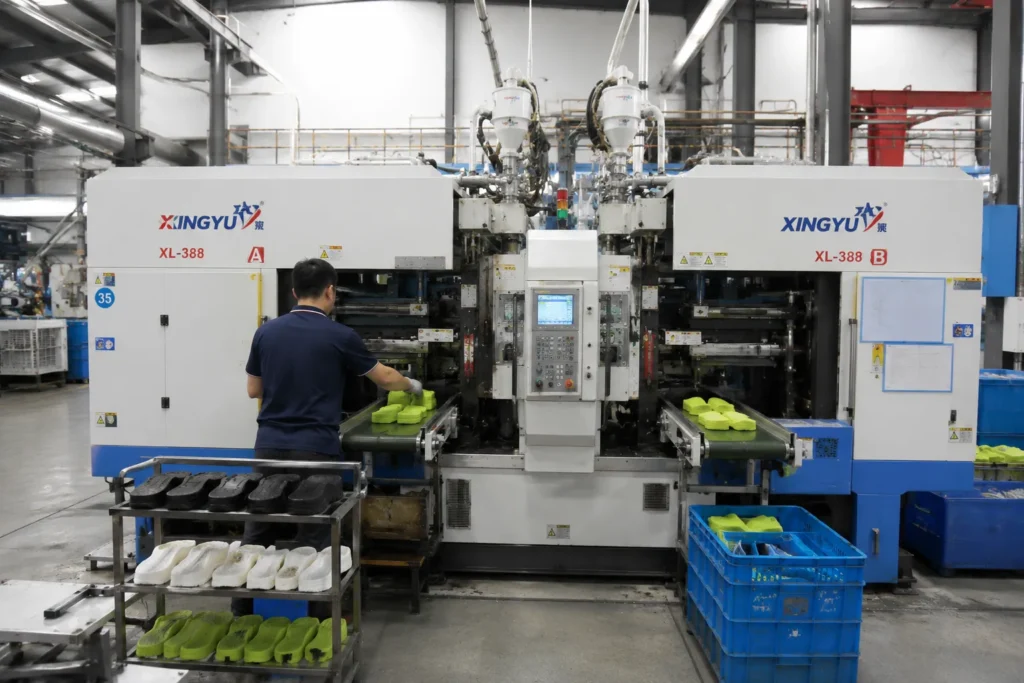
I industriell fottøyproduksjon, med utgangspunkt i den grunnleggende definisjonen av sprøytestøping, er det en automatisert produksjonsprosess der rå termoplastiske pellets, elastomere forbindelser eller reaktive flytende polymerer varmes opp til en flytende tilstand og under høyt trykk presses inn i et lukket, temperaturkontrollert metallformhulrom. Det smeltede materialet fyller de presise konturene i hulrommet, størkner gjennom termisk avkjøling eller kjemisk herding og støtes ut som en ferdig tredimensjonal komponent.
Syklusfaser: Polymeroppvarming → høyttrykksinnsprøytning → hulromsfylling → størkning (termisk/kjemisk) → automatisert utstøting.
👟Anvendelser i skoproduksjon
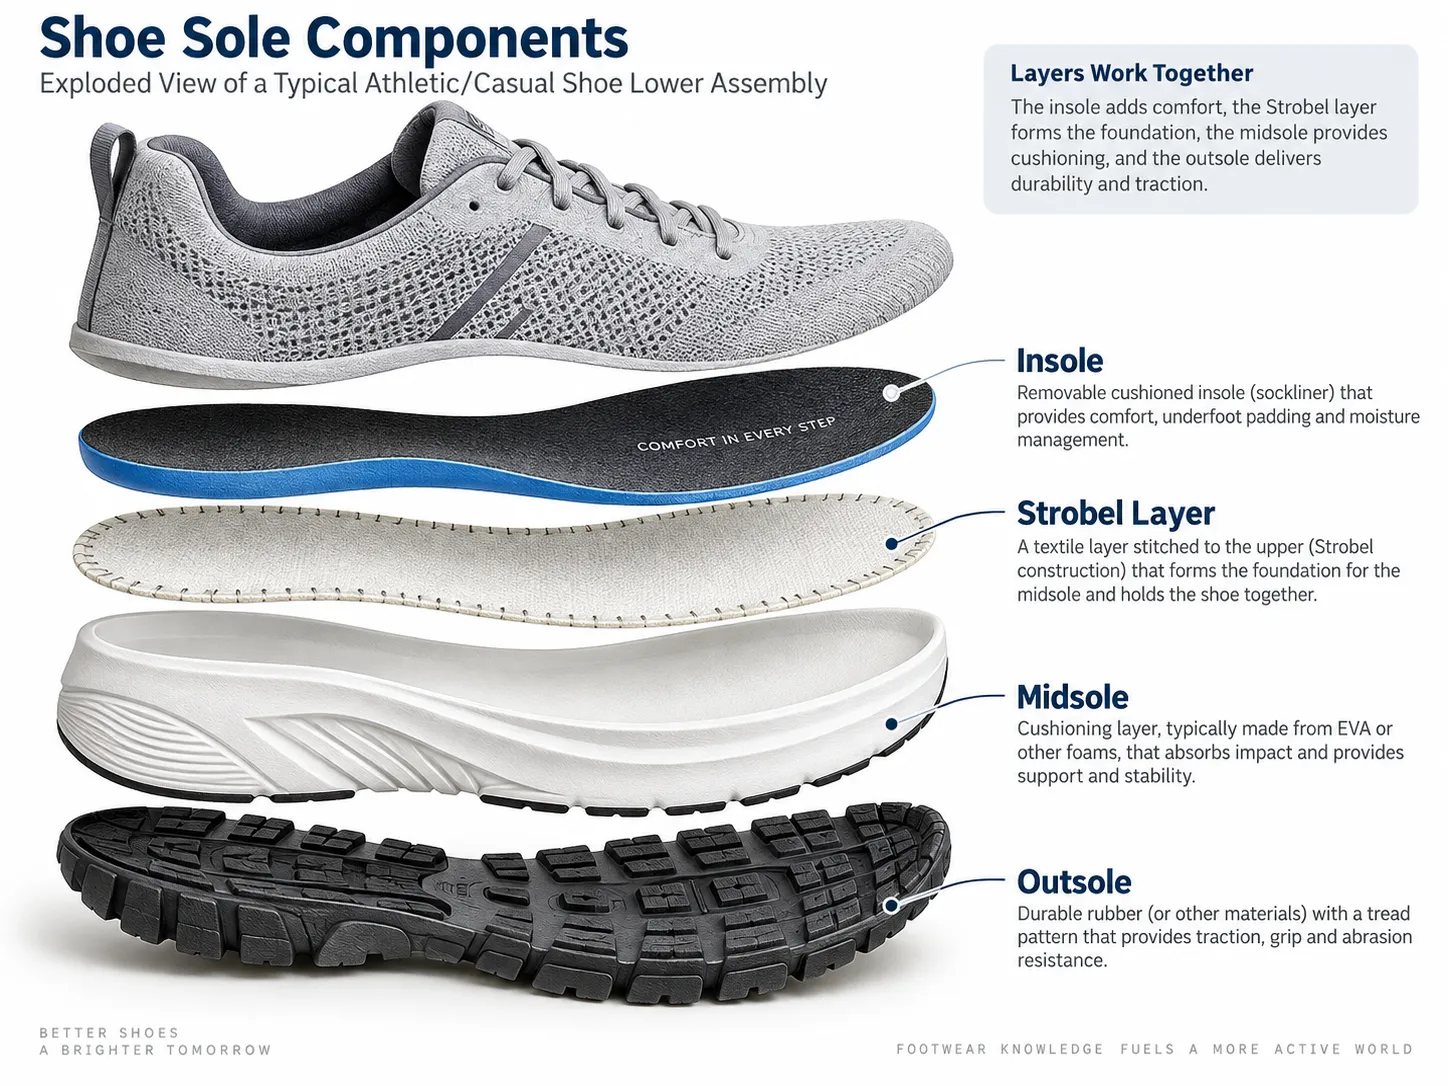
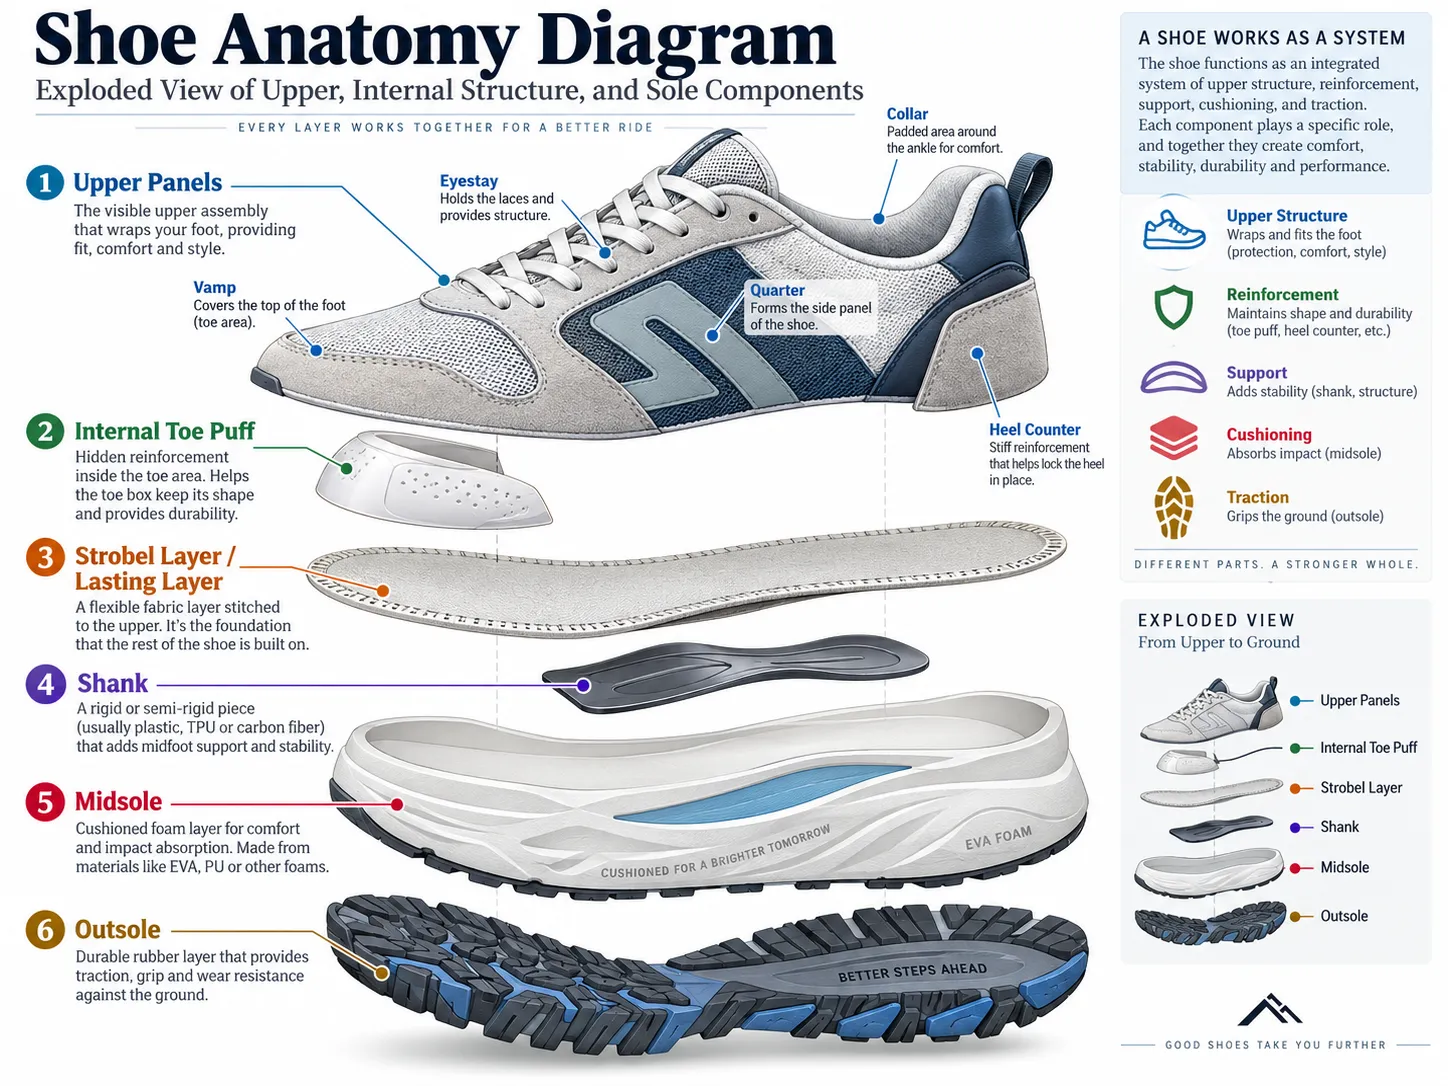
I skoproduksjon brukes sprøytestøping til å produsere enkeltsåler, ergonomiske mellomsåler, beskyttende tåhetter, hælkapper, eller komplette monolittiske sko (som vanntette clogs eller vernestøvler).
📊Prosesssammenligning: sprøytestøping vs. klipp og sy
I motsetning til konvensjonell klipp-og-sy montering – der EVA skumplater kompresjonsstøpes, stanses, stables og limes manuelt – omdanner sprøytestøping rå polymer til en kompleks 3D-sko komponent i én enkelt maskinsyklus.
⚡ Hva er fordelene med sprøytestøping for sko?
Å implementere en sprøytestøpt såle eller direkte sprøytestøpt skokonstruksjon gir spesifikke mekaniske og økonomiske fordeler sammenlignet med tradisjonelle manuelle monteringslinjer.
🎯Viktige driftsmessige og tekniske fordeler
📐Konsistente mål og repeterbarhet
CNC-bearbeidede former i aluminium og stål sikrer at enhetsmålene forblir konsistente fra første produksjonspar til slutten av en kjøring på flere tusen par. Fordi den smeltede polymeren fyller et stivt metallhulrom under kontrollert hydraulisk eller pneumatisk trykk, holdes dimensjonstoleransene innenfor brøkdeler av en millimeter. For innkjøpsansvarlige minimerer denne dimensjonsstabiliteten tilpasningsavvik mellom overdel og yttersåle under varping.
🚀Effektiv storskala produksjon
Sprøytestøping gir hastigheten som kreves for høytvolumsproduksjon. Roterende sprøytestøpsoppsett utstyrt med 12 til 24 stasjonsformer lar ett operatørteam produsere tusenvis av såler eller komplette par per 24-timers skift. Syklustidene varierer fra 30 til 90 sekunder per stasjon, noe som reduserer de direkte manuelle arbeidskostnadene betydelig sammenlignet med håndmonterte sementeringslinjer.
🎨Kompleks sålegeometri og mønsterdesign
Flytende polymerer som injiseres under høyt trykk, flyter jevnt inn i trange formkanaler og intrikate hulromsdetaljer. Designere kan legge inn aggressive flerretningsmønster, flekskanaler, perimeterlogoer og teksturerte sidevegger i én og samme formoppsett uten behov for etterbearbeiding eller sekundær stansing.
Fordi mønstergeometrien defineres fullt ut av formhulrommet, reproduseres dype knotter og perimeterdetaljer konsekvent på tvers av produksjonspartier. Hvor godt et gitt mønster motstår sprekkdannelse ved gjentatt bøying, kan vurderes på en standardisert måte – i henhold til ISO 17707 testes sålens bøyemotstand spesifikt for å vurdere hvordan sålematerialer og overflatemønstre påvirker sprekkvekst. Denne standarden gir kjøpere en objektiv mekanisk målestokk for å vurdere sålens levetid før de forplikter seg til kommersiell produksjon.
Samsvar med ISO 17707: Standardisert bøyemotstandstesting måler sprekkvekst og sprekkutbredelse på tvers av intrikate mønstergeometrier, og muliggjør objektiv mekanisk validering før godkjenning av verktøy.
🧪Alternativer med flere tettheter og materialer
Flerkomponent-sprøytestøping lar fabrikker sprøyte to eller tre ulike materialer – eller ulike tetthetsformuleringer av samme harpiks – inn i ett og samme formhulrom i samme prosesssyklus. En skodesign kan kombinere en myk EVA sålekjerne med lav tetthet for støtdemping med et tett, slitesterkt TPU slitebaneskall for grep, og dermed eliminere behovet for mellomliggende limsjikt.
🔗Redusert sekundærmontering med direkte innsprøyting
Direkte innsprøytingsbinding eliminerer manuell limpåføring fullstendig ved å støpe den smeltede sålen direkte på det oppspente overmaterialet inne i formhulrommet. Denne prosessen fjerner løsemiddelbaserte primere, lim og varmherdetunneler fra monteringslinjen, noe som reduserer fabrikkens VOC-utslipp og arbeidskostnader.
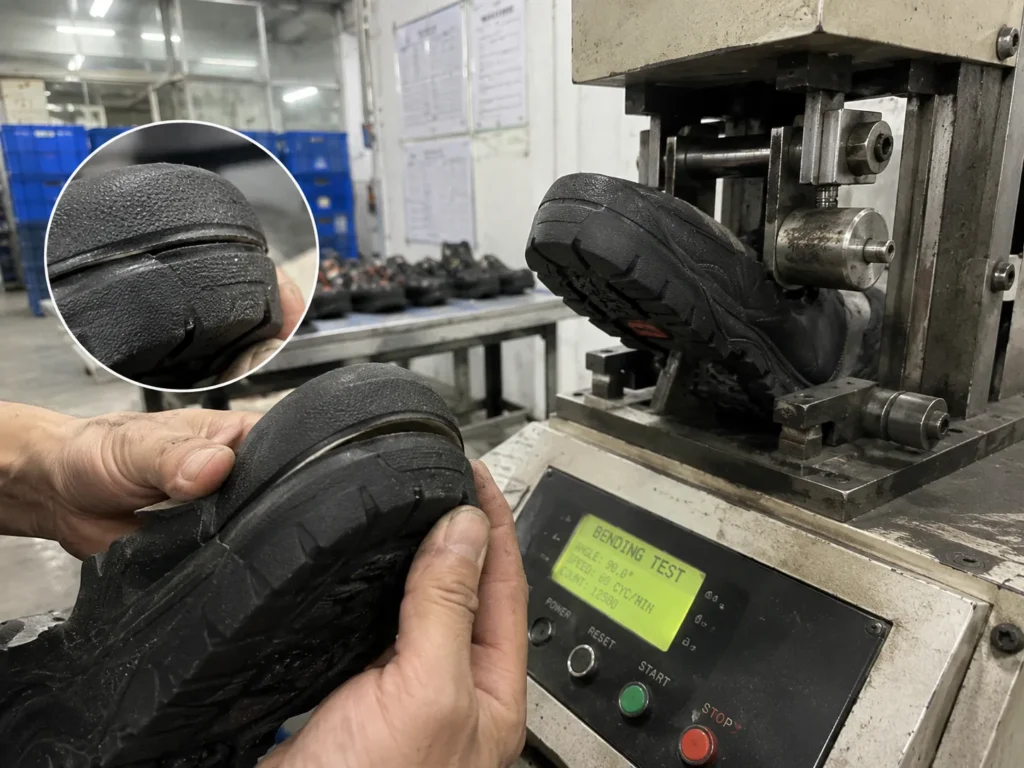
I vår egen produksjon var den vanskeligste delen av direktesprøytestøping aldri å forme sålen – det var bindingen mellom sålen og overdelen. Tidlig kjørte vi et parti arbeidssko med TPU-såle der sålene så perfekte ut, men begynte å flasse ved tåen under bøyetester. Da vi sporet det tilbake på linjen, var årsaken at overdelenes varpoverflate ikke var blitt ruet opp og primet konsekvent før innsprøytningen, slik at den smeltede TPU-en ikke festet seg til materialet. Vi løste det internt ved å legge inn et fast ruing- og primer-trinn med et kontrollpunkt før hver overdel går inn i formen, og ved å stramme inn sprøytetemperaturvinduet på maskinen. Etter den endringen falt flassfeilene på den modellen til nær null i vår egen testing. Det er grunnen til at vi nå behandler overflateforberedelse – ikke selve innsprøytningen – som det virkelige kontrollpunktet for direktesprøytestøpt fottøy.
⚠️ Hva er begrensningene ved sprøytestøping av fottøy?
Selv om sprøytestøping gir operasjonell effektivitet i stor skala, må produksjonsplanleggingen ta høyde for spesifikke tekniske og økonomiske ulemper ved sprøytestøping.
🛠️Viktige investerings- og tekniske begrensninger
💰Kostnad for formutvikling
Den største inngangsbarrieren for nye skoprosjekter er prisen på skoformen. En komplett størrelsesskala for sko krever et eget metallformsett for hver hele og halve størrelse i herre-, dame- eller barnelinjer. Ett presisjonsformsett i stål eller aluminium (bestående av såleplater, sidringer og toppkjerner) koster mellom $1 500 og $8 000 avhengig av hulrommets kompleksitet og konfigurasjoner for flerfargesprøyt. En standard graderingsskala med 10 størrelser kan utgjøre en oppstartskostnad for verktøy på $20 000 til $60 000 før kommersiell produksjon starter.
⏳Ledetid for verktøy
Å designe og produsere metallformer krever 3D CAD-modellering, CAM-programmering, CNC-blokkfresing, EDM gnisterosjon og overflatebehandling. Ledetiden for verktøy er vanligvis 4 til 8 uker. Designendringer midt i sesongen eller korrigerende verktøymodifikasjoner kan forstyrre lanseringsplaner.
📦Minste økonomiske produksjonsvolum
På grunn av krav til maskinrensing, temperaturbalansering i sylinderen, kalibrering av hydraulisk klemkraft og omstillingstider ved materialbytte er det ineffektivt å kjøre små ordrer på en sprøytelinje. Fabrikker setter vanligvis minste ordremengde (MOQer) på 5,00 til 3,000 par per fargevariant og størrelsesrekke for å dekke oppstartssvinn og kostnader til maskinkalibrering.
🔒Begrensninger for designendringer
Når et stål- eller aluminiumsformhulrom først er maskinert, er det vanskelig og kostbart å endre den primære geometrien. Selv om små mengder metall kan fjernes ved sekundær fresing for å utvide en hulromsdetalj, krever det lasersveising å legge metall tilbake for å rette opp en strukturell feil, eller at den berørte formplaten erstattes helt.
⚙️Material- og utstyrskompatibilitet
Sprøytemaskiner og skruebarrel må tilpasses spesifikke polymerklasser. Termoplastiske resin som TPU, TPR og PVC er avhengige av termisk smelteprosessering og fysisk avkjøling. Derimot krever termoherdende polyuretan (PU) reaktiv kjemisk doserings- og blandingsutstyr, og superkritiske EVA-skumsystemer krever spesialisert høytrykksutvidelsesmaskineri og spesialisert avtrekksinfrastruktur.
📊Strategisk avveining: fordeler mot begrensninger
⚙️ Hvordan fungerer sprøytestøping av sko?
Kvalitetskontroll under produksjonsrevisjoner krever forståelse av de enkelte trinnene i sprøytestøpingsprosessen for sko.
🔄Trinnvis produksjonsflyt
1️⃣1. Materialforberedelse
Rå plastpellets (EVA, TPU, TPR eller PVC) lastes i maskintrakter. Hygroskopiske materialer som TPU krever avfuktingstørking ved 80 °C til 100 °C i 2 til 4 timer før prosessering. Fuktighet i råharpiksen forårsaker dampblærer, splay-merker og strukturell svekkelse i den støpte delen. Kjemiske blåsemidler, pigmenter og UV-stabilisatorer blandes inn i dette trinnet.
2️⃣2. Oppvarming og plastifisering
Pellets mates fra trakten inn i en oppvarmet maskinsylinder med en roterende frem- og tilbakegående skrue. Motstandsvarmebånd smelter gradvis plasten mens den roterende skruen driver harpiksen fremover. Friksjonsskjærvarme generert av skruerotasjonen omdanner de faste granulatene til en homogen, avluftet smelte innenfor et temperaturområde på 160 °C til 220 °C, avhengig av polymerblandingen.
3️⃣3. Materialinnsprøytning
Klemmeenheten bruker hydraulisk eller knekkledd-trykk (typisk 100 til 500 tonn klemkraft) for å låse formhalvdelene sammen. Den frem- og tilbakegående skruen beveger seg hydraulisk fremover som et stempel og sprøyter et dosert volum av smeltet harpiks gjennom løpesystemet og gatekanalene inn i det forseglede formhulrommet under høyt trykk.
4️⃣4. Formfylling og forming
Den trykksatte smelten strømmer gjennom hulrommet og fyller mønsterdetaljer, sideveggteksturer og interne støttestrukturer. Etterfyllingstrykket holdes kortvarig etter den første fyllingen for å presse ekstra smelte inn i hulrommet og kompensere for volumetrisk termisk krymping når de ytre harpiksjikt begynner å avkjøles mot formens metallvegger.
5️⃣5. Avkjøling eller herding
For termoplast (TPU, TPR, PVC) trekker avkjølt væske som sirkulerer gjennom interne formkanaler, varme ut av delen til den når strukturell stivhet. For termoherdende materialer (reaktiv PU) eller tverrbundne polymerer (skummet EVA) utløser intern oppvarming av formen kjemisk polymerisasjon eller vulkanisering til harpiksen herder fullstendig.
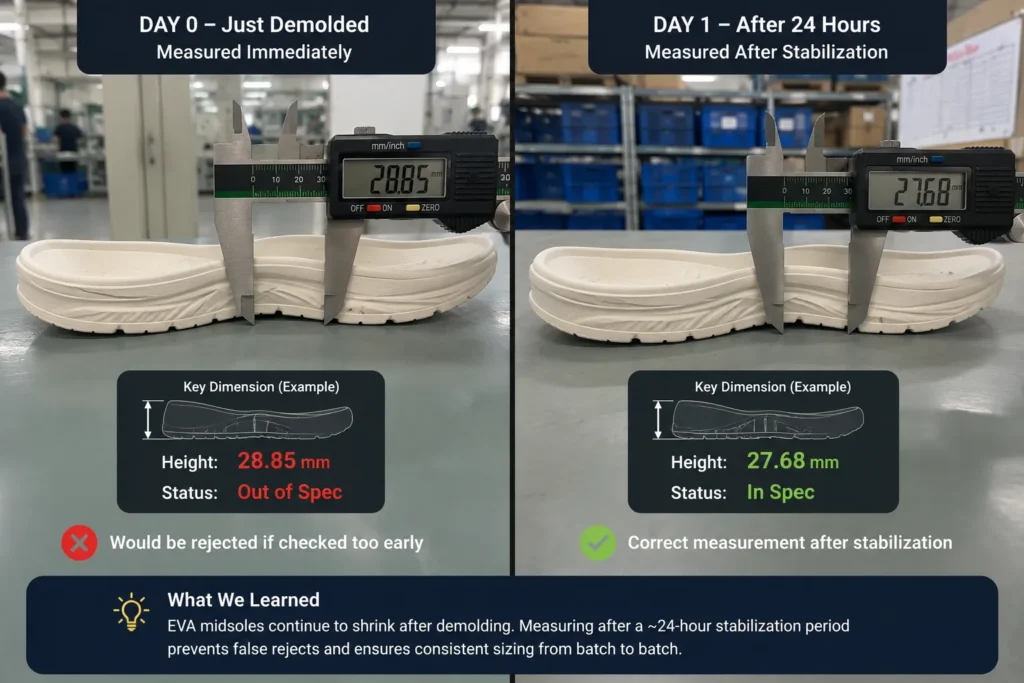
Én ting vi først forstod fullt ut etter å ha målt det selv: EVA-såler fortsetter å bevege seg etter at de forlater formen. Da vi begynte å loggføre mål på tvers av et parti med EVA-mellomsåler, fant vi at deler målt rett fra maskinen var merkbart større enn de samme delene målt dagen etter – delene fortsatte å krympe mens de kjølte seg ned og stabiliserte seg i løpet av de første 24 timene. Å kontrollere mål for tidlig førte til at gode såler ble flagget som for store. Basert på dette endret vi vår interne regel til å måle kritiske mål først etter en stabiliseringsperiode i stedet for ved avforming, og vi dimensjonerer formene for å kompensere for den forventede krympingen. Det er en stor del av hvordan vi holder ferdige størrelser konsistente fra det første paret i en produksjonsserie til det siste.
6️⃣6. Avforming
Når delen har oppnådd tilstrekkelig mekanisk stivhet, åpner spenneenheten seg. Mekaniske utstøterpinner, luftventiler eller robotgripere fullfører avformingstrinnet og løsner den formede komponenten fra formhulen uten å deformere delikate mønsterkanter eller tetningskanter.
7️⃣7. Etterarbeid og inspeksjon
Utslåtte komponenter går videre til etterarbeidslinjer der teknikere kutter støpekanaler, løpekanaler og grader langs skillelinjer med pneumatiske sakser eller oppvarmede blader. Kvalitetskontrollteknikere inspiserer sålemål, shore-hardhet (durometer), massetetthet og fargekonsistens før delene frigis til montering.
📖 For å se hvordan sprøytestøpte EVA- og gummisåler brukes i komfortfottøy, besøk vår tøffelprodusent side.
📊Sammendrag av prosesssteg og nøkkelparametere
🧪 Hvilke materialer brukes ved sprøytestøping av fottøy?
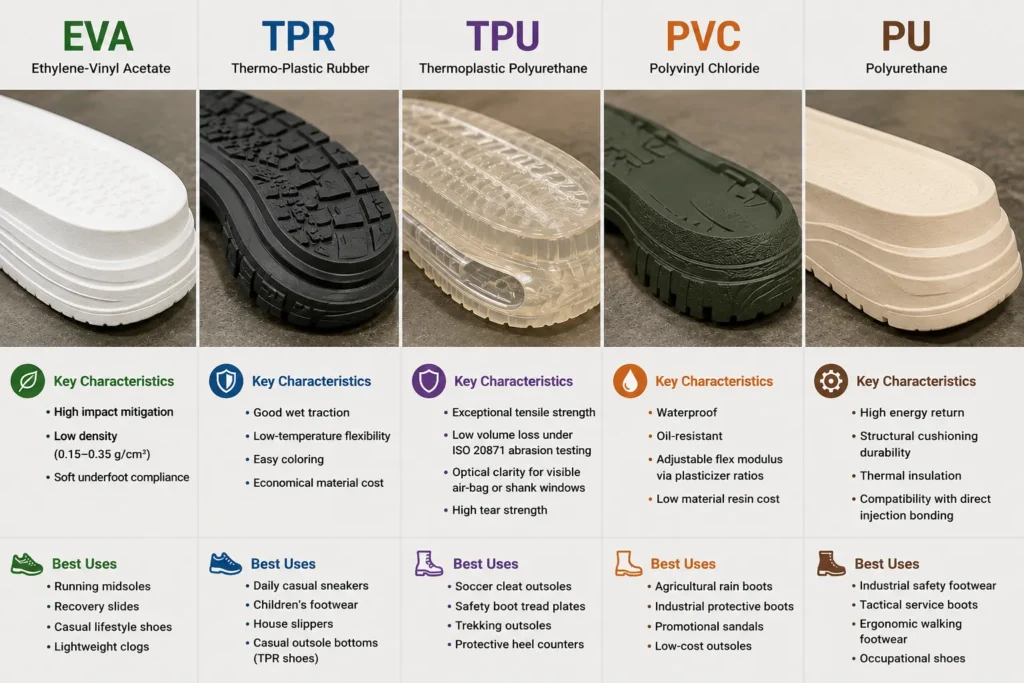
Valg av riktige sålematerialer avgjør sålens vekt, bøyemotstand, grep og enhetskostnad. Polymerer har svært ulik slitestyrke, og derfor måles holdbarhet mot standardiserte testmetoder. Som angitt i ISO 20871, bestemmes slitasjemotstanden til yttersålen ved hjelp av en roterende slipetrommeltest. Denne standarden gjør det mulig for kjøpere å vurdere materialets holdbarhet på tvers av EVA-, TPR-, TPU- og PVC-formuleringer under identiske testparametere før materialespesifikasjonene fastsettes.
Roterende slipetrommeltester gir et objektivt, standardisert måltall for å sammenligne volumtap mellom ulike polymerformuleringer før man forplikter seg til produksjonsverktøy i full skala.
🔬Detaljert polymeroversikt og spesifikasjoner
👟EVA (etylen-vinylacetat)
EVA-materiale spesifiseres i stor utstrekning for lette dempingsapplikasjoner. Ved sprøytestøping av EVA ekspanderer flytende eller granulær EVA-harpiks blandet med kjemiske blåsemidler inne i formhulen til en lukket cellefoamstruktur med mikroskopiske nitrogenlommer.
- Nøkkelegenskaper: Høy støtdemping, lav materialtetthet (0,15 til 0,35 g/cm³), myk demping under foten.
- Beste bruksområder: Løpesåler (mellomsåler), recovery-slippers, casual fritidssko, lette clogs.
Innkjøpsmerknad: Still krav til kompresjonsset-grenser (ASTM D395 eller ISO 815) i tekniske spesifikasjonsark for å hindre at EVA-mellomsåler får for tidlig permanent sammenfall ved gjentatt støtbelastning fra foten.
👞TPR (termoplastisk gummi)
TPR-materiale kombinerer termoplasters smelteprosessegenskaper med tradisjonell vulkanisert gummis sklisikkerhet.
- Nøkkelegenskaper: God friksjon på vått underlag, fleksibilitet ved lave temperaturer, enkel farging, økonomisk materialkostnad.
- Beste bruksområder: Daglige casual-sneakers, barnesko, tøfler, casual yttersåler (TPR-sko).
Innkjøpsmerknad: TPR er tettere enn EVA-foam. Spesifiser utsparinger for bøyefleks i såleinteriøret for å redusere total sålevekt uten å ofre holdbarheten i ytterkanten.
🛡️TPU (termoplastisk polyuretan)
TPU-materiale er en konstruert polymer valgt for høy mekanisk styrke, bøyetretthetsbestandighet og oljebestandighet.
- Nøkkelegenskaper: Usedvanlig strekkstyrke, lavt volumtap ved trommelslipetest etter ISO 20871, optisk klarhet for synlige lufthull eller shank-vinduer, høy rivestyrke.
- Beste bruksområder: Såler til fotballsko, sliteplater til vernestøvler, såler til fjellsko, beskyttende hælkapper.
Innkjøpsmerknad: TPU-harpiks har høyere materialkostnader og høyere egenvekt (1,10 til 1,25 g/cm³). Design TPU-såler med tynne veggribber (1,5 mm til 2,0 mm) for å optimalisere vekt og materialforbruk.
🥾PVC (polyvinylklorid)
PVC er en allment tilgjengelig syntetisk polymer som først og fremst brukes i bruks-, industri- og profilskokategorier.
- Nøkkelegenskaper: Vanntett, oljebestandig, justerbar bøyemodul via myknerforhold, lav materialkostnad.
- Beste bruksområder: Landbruksstøvler, industrielle vernestøvler, profilsandaler, rimelige såler.
Innkjøpsmerknad: PVC-blandinger må overholde internasjonale kjemikalieregler (REACH, RoHS, California Proposition 65) for restriksjoner på ftalatmyknere. Krev sertifiserte testrapporter for ftalatfritt materiale fra kjemikalieleverandører.
⚙️PU (polyuretan)
Polyuretan-sprøytestøping er basert på den målte reaksjonen mellom flytende polyol og isocyanatforbindelser som blandes umiddelbart før injeksjon i formhulrommet. Denne reaksjonen danner en mikrocelleelastomer (PU-materiale).
- Nøkkelegenskaper: Høy energiretur, holdbar strukturell demping, varmeisolasjon, kompatibilitet med direkte innstøpt binding.
- Beste bruksområder: Industrielle vernesko, taktiske tjenestestøvler, ergonomiske gangsko, yrkessko.
Innkjøpsmerknad: Polyuretan er utsatt for langsiktig hydrolytisk nedbrytning (hydrolyse) i miljøer med høy luftfuktighet. Spesifiser polyeterbaserte PU-formuleringer i stedet for polyesterbaserte PU for sko beregnet på tropiske områder.
📊Polymer-egenskaper og innkjøpsmatrise
📖 For hvordan sålematerialer velges for tursko og løpesko, se vår sports skoprodusent side.
⚙️ Hvilke hovedtyper sprøytestøping brukes i skoproduksjon?
Å forstå de ulike strukturelle typene sprøytestøping hjelper innkjøpsteam med å tilpasse skodesign til fabrikkens maskinoppsett.
Valget mellom støping av enkeltsåler og direkte injeksjon bestemmer oppsettet av monteringslinjen, protokoller for heftstyrke og fleksibilitet i sesongdesign.
👟1. Såle-sprøytestøping
Ved frittstående sålestøping støpes enkelt yttersåler, mellomsåler eller cupsoles i uavhengige sprøytestøpepresser. De støpte sålene trimmes, inspiseres og overføres til tradisjonelle monteringslinjer, hvor operatører manuelt ruffer, primer, limer og presser dem på lestede overdelar.
En enkelt støpt enkeltsåle kan tilpasses flere overdeldesign og materialer på tvers av ulike sesongkolleksjoner.
🤖2. Direkte injeksjon
I direkte injeksjonsprosessen skjer sålestøping og feste av overdelen samtidig i én maskinoperasjon. En forhåndssydd overdel lests over en metall-lest, som senkes direkte ned i toppen av det åpne sprøytestøpehulrommet for å skape en tett featherline-forsegling.
Når smeltet polymer (vanligvis PU, TPU eller PVC) sprøytes inn i det nedre formhulrommet, fyller den slitebanemønsteret mens den kommer i direkte kontakt med og fester seg mekanisk til de vevde fibrene eller det ruete læret langs overkanten. Når polymeren herder, danner den en mekanisk og kjemisk binding til overdelen uten mellomliggende lim.
Høy bindingsstyrke, vanntette sålekantene, eliminering av risiko for limdeling og null bruk av løsemiddelbasert sement.
📊Sammenligning av strukturell sprøytestøping
⚖️ Direkte sprøytestøping vs. separat sålesprøytestøping: Hva er forskjellen?
For å vurdere hvilken produksjonsoppsett som passer dine innkjøpskrav, må du sammenligne strukturelle egenskaper, verktøy og kostnader:
Direkte sprøytestøping prioriterer bindingsintegritet, vannmotstand og automatisert effektivitet, mens separat sålesprøytestøping gir lavere inngangskostnader for verktøy og fleksibel styling fra sesong til sesong.
📊Sammenligning av tekniske parametere
👟 Hvilke typer fottøy bruker sprøytestøping?
Sprøytestøping brukes på tvers av ulike produktkategorier i den globale fottøyproduksjonen.
🏃♂️Sports- og fritidssko
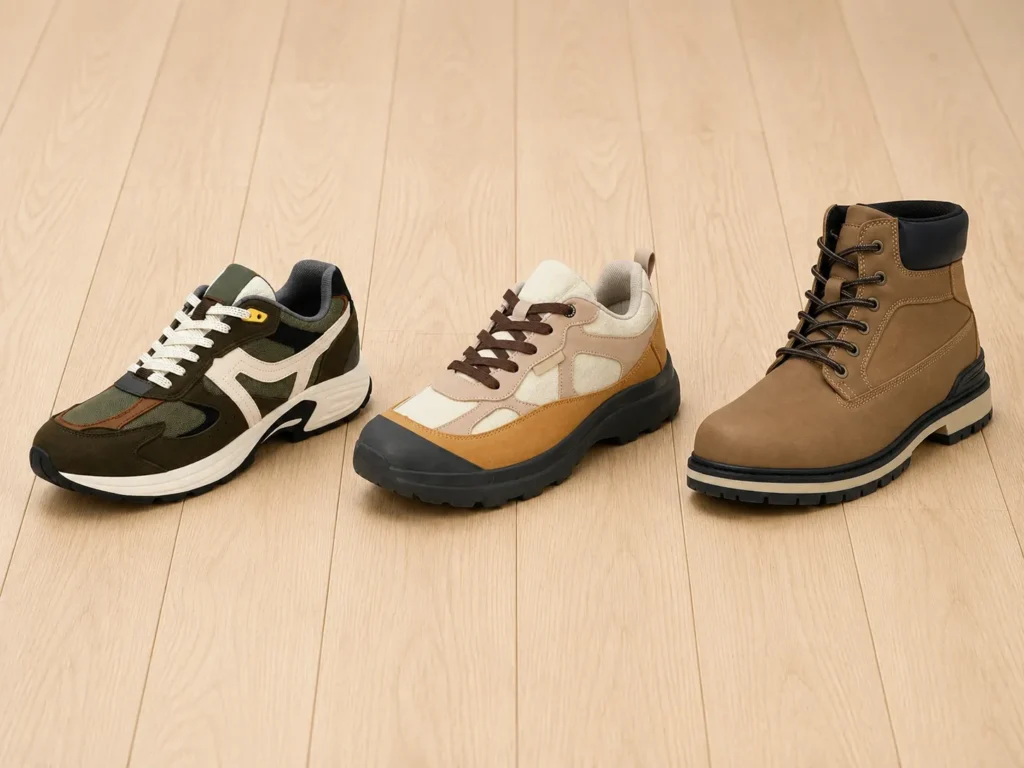
Sportslige joggesko og casual lifestylesko bruker EVA sprøytestøping for å produsere dempede mellomsåler. Tekniske fotball- og baseballsko bruker flerstråle TPU sprøytestøping for å kombinere strukturell shank-stabilitet med fleksible forfotsplater.
📖 Utforsk produksjonskapasiteten vår på vår dedikerte produktside: #Sportslige og Fritidsskoler.
🩴Sandaler og tøfler
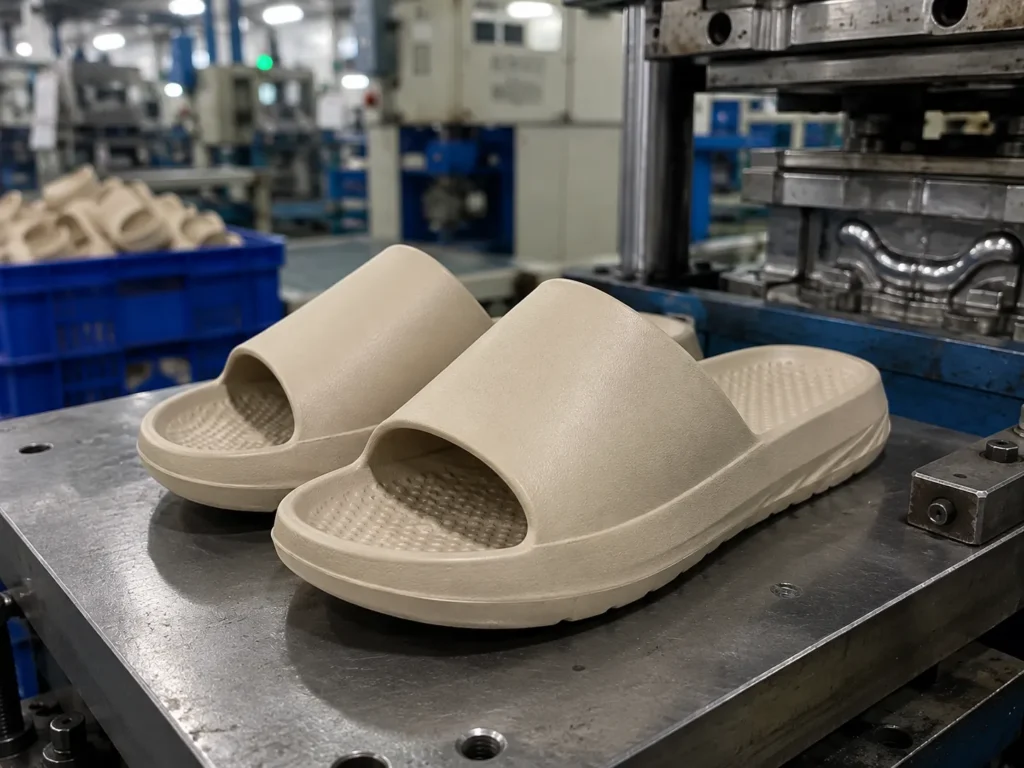
Slidesandaler, strandflip-flops og casual fotsenger bruker TPR eller PVC sprøytestøping for høyvolumproduksjon til lave enhetskostnader. Stropper og fotsenger kan støpes i én operasjon ved hjelp av tofargede sprøytestøpemaskiner.
🐊Clogs og ett-stykke støpte sko
Et tydelig kommersielt eksempel på monolittisk sprøytestøping er Crocs. Da merket introduserte sin Classic Clog i 2002, brukte det en proprietær lukket-celle EVA-basert harpiksmiks (Croslite) støpt som én integrert sko i stedet for en flerkomponent sammensatt konstruksjon.
Denne produksjonsmetoden løste kostnadsstrukturer og produktens ensartethet i stor skala. Fordi treskoen produseres i ett enkelt sprøytestøp, minimeres sekundært manuelt monteringsarbeid, og dimensjonskonsistensen opprettholdes på tvers av produksjonspartier. Crocs kjøpte senere opp sin viktigste støpeleverandør (Foam Creations / Finproject NA) for å beholde kontrollen over verktøyutvikling og resinformuleringer.
For innkjøpssjefer illustrerer dette eksemplet et kjerneprinsipp i produksjonen: når produktdesignet tillater det, endrer overgangen fra manuell montering av flere deler til ett-del sprøytestøping enhetskostnadene og skalerbarheten i produksjonen betydelig. (Kilde: Industrial Case Study / Crocs Corporate History).
🥾Arbeids- og vernefottøy
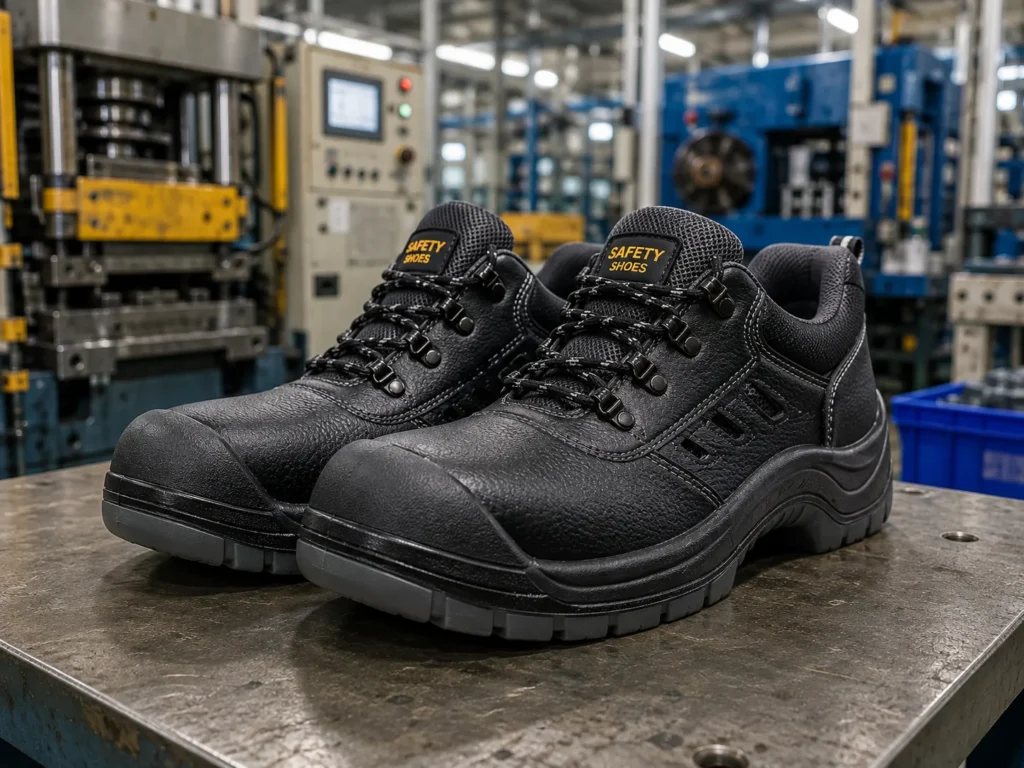
Industrielt vernefottøy krever høy mekanisk bindestyrke og fuktbestandighet. Direkteinnsprøytet polyuretan (PU) kombinert med slitesterke TPU yttersåler er den dominerende konstruksjonen for verneboots. Direkteinnsprøytning kapsler inn beskyttende stål- eller kompositt-tåhetter i overstrukturen, samtidig som den oppfyller europeiske ISO 20345-standarder for støt- og kompresjonsmotstand.
🌧️Boots og utility-fottøy
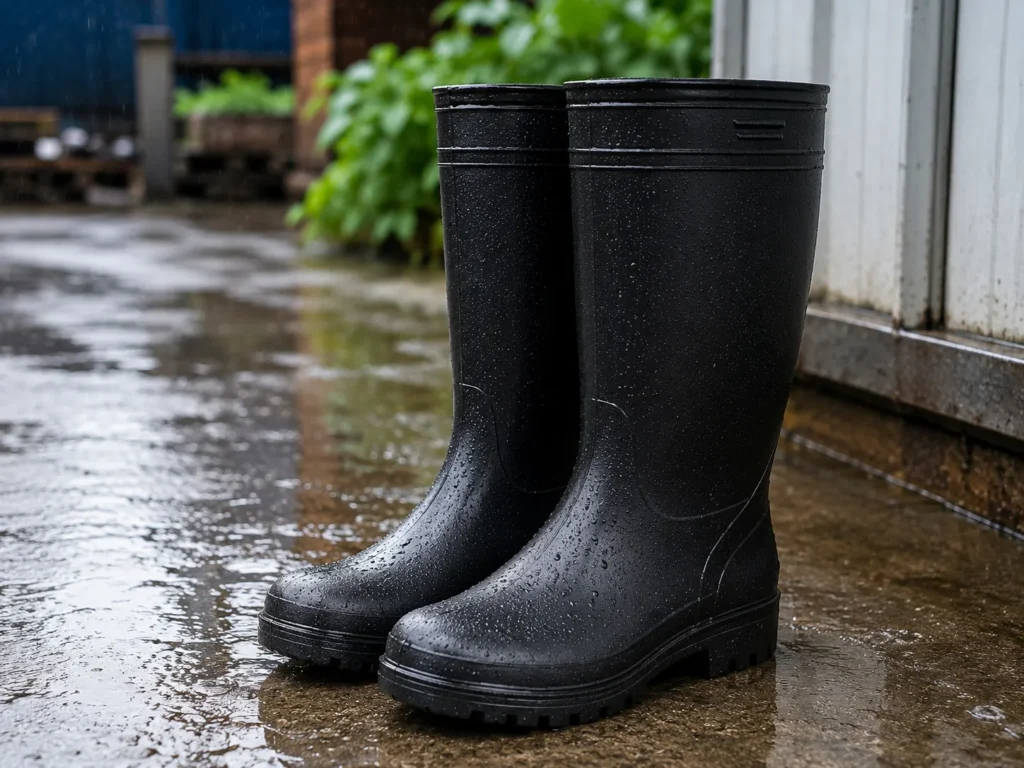
Vanntette støvler, landbruksfottøy og industrielle støvler produseres på vertikale sprøytestøpemaskiner. Enkelt- eller dobbeltskudds PVC- eller TPR-formuleringer støper skaftet, ankelpartiet og den mønstrede yttersålen i en kontinuerlig prosess, noe som gir sømløs vanntett beskyttelse.
🏥Medisinsk fottøy og komfortfottøy
Yrkesfottøy for helsepersonell er basert på direkteinnsprøytet mikrocelleplast PU eller sprøytestøpt EVA. Ikke-porøse overflater gjør rengjøring og kjemisk desinfeksjon enkel, mens støpte, konturerte fotsenger støtter ergonomisk vektfordeling gjennom lange vakter.
📖 Se spesialiserte yrkesalternativer på applikasjonssiden vår: #Produksjon av medisinsk fottøy og komfortfottøy.
📊Oversikt over fottøykategorier og støpeapplikasjoner
⚖️ Injeksjonsstøping vs. sementert skokonstruksjon
Valget mellom injeksjonsstøping og tradisjonell sementert konstruksjon krever avveining av verktøyinvestering mot arbeidskostnader på monteringslinjen.
Injeksjonsstøping bruker automatisert polymerinjeksjon og direkte kjemisk binding for å minimere arbeidskraft og øke bindingens holdbarhet, mens tradisjonell sementert konstruksjon er avhengig av manuell forberedelse og løsemiddelbaserte lim for maksimal stilfleksibilitet.
📊Sammenligningstabell for produksjonsparametere
💰 Hva bestemmer kostnaden for sprøytestøping av fottøy?
Nøyaktig budsjettprognose krever evaluering av de primære driftsfaktorene som styrer verktøy- og produksjonsenhetskostnader.
Å balansere innledende verktøyskala, polymerharpiksdensitet og kompleksiteten til flerskuddsmaskiner er avgjørende for å håndtere både kapitalutgifter og produksjonsmål per enhet.
🛠️1. Formkompleksitet og antall størrelser
Investeringskostnaden påvirkes i stor grad av utformingen av metallformen. Former med intrikate 3D-teksturer i sideveggen, flerdelte sidekjerner (for underskjæringer) eller flerhulromsinnsatser krever mer maskinering enn standard to-delte åpne/lukkede former.
Siden skostørrelser spenner over utvidede skalaer for herre-, dame- og barnekategorier, krever hver hele og halve størrelse et eget sett med venstre- og høyre metallform.
⚖️2. Materiale og sålevægt
Råvarekostnadene bestemmes av polymervekten (kostnad per kilogram). En tykk platåsåle som veier 800 gram i høy tetthet TPU krever betydelig høyere harpikskostnad enn en lavprofilert EVA mellomsåle som veier 180 gram. Integrering av interne kjernede ristkanaler reduserer vekt og harpiksforbruk samtidig som den opprettholder komprimerende strukturell støtte.
🎨3. Farger og tetthetsstruktur
Ensfarget, enkelttetthets sprøytestøping representerer den mest økonomiske konfigurasjonen. Produksjon av flerfargede såler eller dobbelttetthetsstrukturer (som en myk EVA kjerne kombinert med en tett gummislitebane) krever flerskudds sprøytestøpingsmaskiner, komplekst verktøy og lengre stasjonssyklustider – noe som øker komponentens enhetskostnader med 20% til 40%.
⏱️4. Produksjonsmengde og syklustid
Høyere produksjonsvolum amortiserer initiale verktøy- og maskinoppsettskostnader over flere par. Syklustid per maskinstasjon (f.eks. 45 sekunder mot 90 sekunder) påvirker den daglige fabrikkproduksjonen direkte. Formuleringer som krever forlenget avkjølings- eller vulkaniseringsperiode inne i formen øker maskintimekostnadene.
📊Kostnadsdrivere for sprøytestøping – matrise
🎯 Hvordan velger du riktig sprøytestøpsprosess for en sko?
Innkjøpsteam bør bruke et strukturert vurderingsrammeverk når de velger sprøytestøpsprosess for nye skoprosjekter:
Ved å balansere konstruksjonskrav, tekniske ytelsesmål, geometrisk gjennomførbarhet og produksjonsvolum sikrer man optimal prosessvalg.
1️⃣1. Skotype og konstruksjon
For vernefottøy eller arbeidsstøvler gir direkte sprøytestøping med PU/TPU vanntette sømmer og høy bindestyrke. For livsstilssneakers som krever sesongbaserte overdelendringer på en delt såle, gir separat sålestøping kombinert med limt lesting større stilistisk fleksibilitet.
2️⃣2. Material- og ytelsesspesifikasjoner
Definer presise fysiske ytelsesmål i fabrikkens tekniske pakke:
- Målvekt: Spesifiser maksimal komponentvekt i gram per størrelse.
- Shore-hardhet: Definer hardhetsområder med Shore C for dempende mellomsåler ($45^\circ \pm 3^\circ \text{ Shore C}$) eller Shore A for yttersåler ($65^\circ \pm 5^\circ \text{ Shore A}$).
- Slitasje og bøyestyrke: Sett maksimalt volumtap under ISO 20871 trommelabrasjonstester ($ 30 000 \text{ bøyesykluser}$ uten sprekkvekst).
3️⃣3. Sålegeometri og formdesign
Gjennomgå 3D CAD-sålemodeller med fabrikkens formteknikere før verktøyproduksjon. Fjern unødvendige skarpe innvendige hjørner, ikke-funksjonelle tykke harpikslommer eller kraftige underskjæringer som kan føre til innestengt luft, synkemerker eller rivning ved uttak under høye produksjonshastigheter.
4️⃣4. Produksjonsvolum for ordre
Vurder langsiktige etterspørselsprognoser. Hvis startvolumet er under 1 000 par per størrelse, vil kostnadene til spesialverktøy øke de amortiserte enhetskostnadene betydelig. I slike tilfeller bør du vurdere åpne støpeformer tilgjengelig på markedet (der verktøykostnadene allerede er amortisert av leverandøren) og i stedet tilpasse overdeler.
5️⃣5. Investeringsbudsjett for verktøy
Fastsett grenser for målkostnad før godkjenning av CNC-skjæring av verktøy. Balanser innledende formutviklingskostnader mot målpriser på FOB per enhet. Programmer med høyt volum over flere sesonger absorberer lett innledende verktøyinvesteringer fordi de amortiserte formkostnadene faller til noen få øre per par gjennom produktets livssyklus.
📊Matrise for valg av prosesskriterier
🤔 Er sprøytestøping riktig for ditt skoprosjekt?
Om sprøytestøping passer for ditt skoprosjekt avhenger av en vurdering av terskler for produksjonsvolum, behov for designfleksibilitet, kapitalbudsjett og krav til strukturell holdbarhet.
✅Når sprøytestøping er et godt valg
- Storskalaproduksjon: Anslått etterspørsel overstiger 1 000 til 5 000+ par per modell gjennom flersesonglige livssykluser.
- Strenge dimensjonskrav: Designet krever presise, repeterbare komponentdimensjoner for automatisert montering.
- Krevende holdbarhetsbehov: Skoen må tåle bøying, slitasje, fuktighet eller hard bruk uten at bindingen slipper.
- Monolittiske skokonsepter: Produktkonseptet innebærer sko i ett stykke, som clogs, slides eller vanntette støvler, produsert i én maskinoperasjon.
⚠️Når en annen produksjonsmetode kan være bedre
- Små serier eller kundetilpasning: Første produksjonsordre er under 300 til 500 par per modell.
- Hyppige sesongbaserte redesign av yttersålen: Produktlinjene krever fullstendig endring av yttersålens form hver par måneder.
- Begrensede kapitalbudsjetter: Det er ikke tilgjengelig oppstartskapital til skreddersydd CNC-fresing av metallformer.
- Tradisjonelle konstruksjonsstiler: Merket baserer seg på håndlaget lærkonstruksjon, vulkanisert tapeinnpakning eller Goodyear-rammesøm av sålen.
📊Egnethetsmatrise for sprøytestøping
❓ Ofte stilte spørsmål (FAQ)
Finn tekniske svar på vanlige spørsmål om materialer til sprøytestøping av fottøy, verktøyets holdbarhet, kvalitetskontroll og produksjonsprosesser.
🔹Hva er den viktigste forskjellen mellom EVA og TPU sprøytestøping?
EVA er en lukket-celle-skumpolymer som brukes til støtdempende mellomsåler og lette clogs. TPU er en tett plast som brukes til slitesterke yttersåler, knotter og beskyttelsesrammer på grunn av sin rivestyrke og slitestyrke.
🔹Hvor mange produksjonssykluser kan en sprøytestøpeform for fottøy gjennomføre?
Presisjonsformer i aluminium varer mellom 100 000 og 300 000 sprøytestøpssykluser ved normal vedlikehold. Stålformer tåler 500 000 til over 1 000 000 sykluser med riktig rengjøring, forebyggende vedlikehold og korrosjonsbeskyttende lagringsrutiner.
🔹Kan resirkulerte polymermaterialer brukes i sprøytestøping av fottøy?
Ja. Fabrikker behandler rutinemessig kapp fra post-industrielt resirkulert (PIR) materiale og post-consumer resirkulert (PCR) TPU-, TPR- eller EVA-resiner. Blandinger med 15% til 30% resirkulert innhold kan prosesseres uten at det i nevneverdig grad går ut over mekanisk bøyestyrke eller strekkegenskaper.
🔹Hvorfor krever skummede EVA-såler en stabiliseringsperiode etter avforming?
Når varmt skummet EVA størkner utenfor formhulen, gjennomgår det termisk krymping og cellulær gassstabilisering i løpet av omtrent 24 timer. Å måle komponenter umiddelbart etter uttak fra formen gir unøyaktige, overdimensjonerte mål.
🔹Hva forårsaker “flash” langs skillelinjene på en sprøytestøpt såle?
Flash oppstår når smeltet polymer trenger ut mellom skilleflatene i formhulen under injeksjon. Det skyldes vanligvis utilstrekkelig klemkraft, slitte eller skadde tettingsflater i formen, for høyt injeksjonstrykk eller for store doser.
🔹Er direkte sprøytestøping mer miljøeffektivt enn manuell liming?
Direkteinnsprøytning eliminerer løsemiddelbaserte primere og lim, noe som reduserer fabrikkens VOC-utslipp. Det fjerner også energiforbruket knyttet til lang tørketid for lim og varmetunneler for herding på manuelle monteringslinjer.
🔹Hva er standard ledetid for produksjon av støpeformer til fottøy?
Produksjon av et størrelsessett med sprøytestøpeformer i aluminium eller stål for fottøy tar 4 til 8 uker, inkludert validering av 3D-CAD-design, CNC-bearbeiding, overflatebehandling og innledende prøvetaking (T1-prøver).