⚙️ Schuh-Spritzguss: Technischer Überblick & Globale Einblicke
Laut der Weltschuhjahrbuch herausgegeben von APICCAPS (dem portugiesischen Schuhverband) zufolge erreichte die weltweite Schuhproduktion etwa 24,6 Milliarden Paare im Jahr 2025, wobei asiatische Fabriken etwa 88% des gesamten globalen Produktionsvolumens.
Die Fertigung in diesem Umfang erfordert eine strikte operative Kontrolle. Schuhmarken und Beschaffungsteams können keine wirtschaftliche Rentabilität erreichen, indem sie sich ausschließlich auf manuelle, mehrstufige Leisten- und Klebelinien verlassen.
🏭Das Automatisierungsgebot bei Industrieschuhen
Die industrielle Schuhherstellung erfordert automatisierte Systeme, die identische, maßgenaue Bauteile mit vorhersehbaren Zykluszeiten und kontrollierten Stückkosten produzieren. Für Einkaufsleiter, Produktentwickler und Beschaffungsdirektoren in der Schuhindustrie ist es daher unerlässlich zu verstehen, was Spritzguss ist und wie er in der Produktion funktioniert.
Die gewählte Fertigungsmethode bestimmt direkt die Budgets für die Werkzeugentwicklung, die Mindestbestellmengen (MOQs), die Stückpreise und die langfristige Produktlebensdauer.
📊Globale Benchmarks und Parameter für die Schuhproduktion
Dieser technische Leitfaden untersucht die Maschinen, Materialzusammensetzungen, Kostenstrukturen und Qualitätskontrollprotokolle, die beim Spritzgießen von Schuhen zum Einsatz kommen.
⚙️ Was ist Spritzgießen?
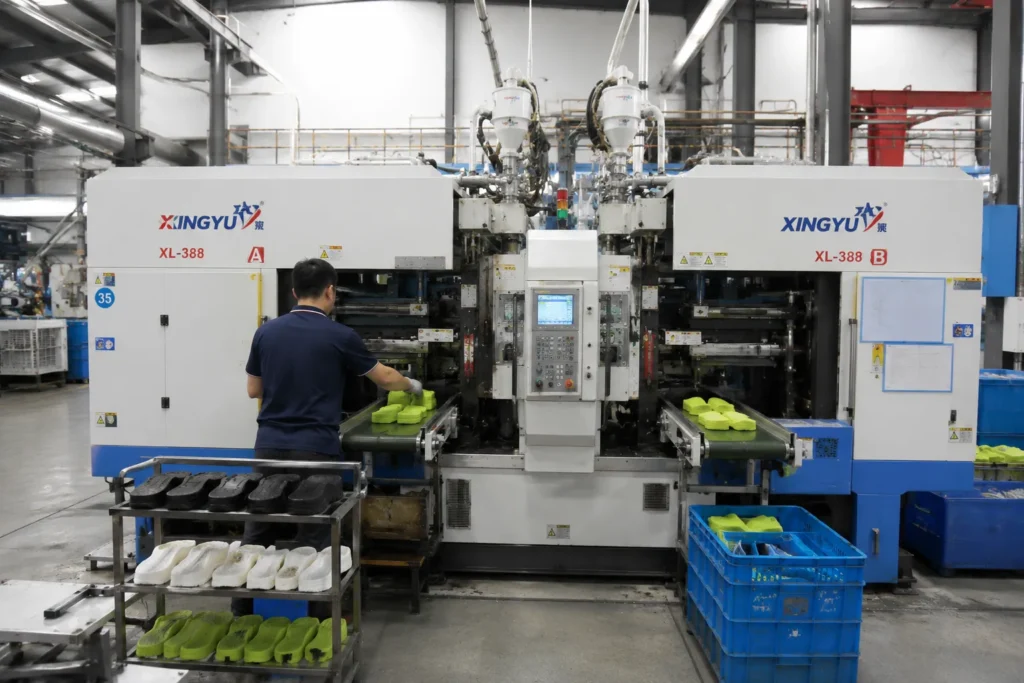
In der industriellen Schuhherstellung, die direkt an die Definition des Spritzgießens anknüpft, handelt es sich um einen automatisierten Fertigungsprozess, bei dem thermoplastische Rohgranulate, Elastomerverbindungen oder reaktive Flüssigpolymere erhitzt und unter hohem Druck in einen geschlossenen, temperaturkontrollierten Formhohlraum aus Metall gepresst werden. Das geschmolzene Material füllt die präzisen Konturen des Hohlraums aus, erstarrt durch thermische Abkühlung oder chemische Aushärtung und wird als fertiges dreidimensionales Bauteil ausgeworfen.
Zyklusphasen: Polymererwärmung → Hochdruckeinspritzung → Kavitätsfüllung → Verfestigung (thermisch/chemisch) → Automatischer Auswurf.
👟Anwendungen in der Schuhproduktion
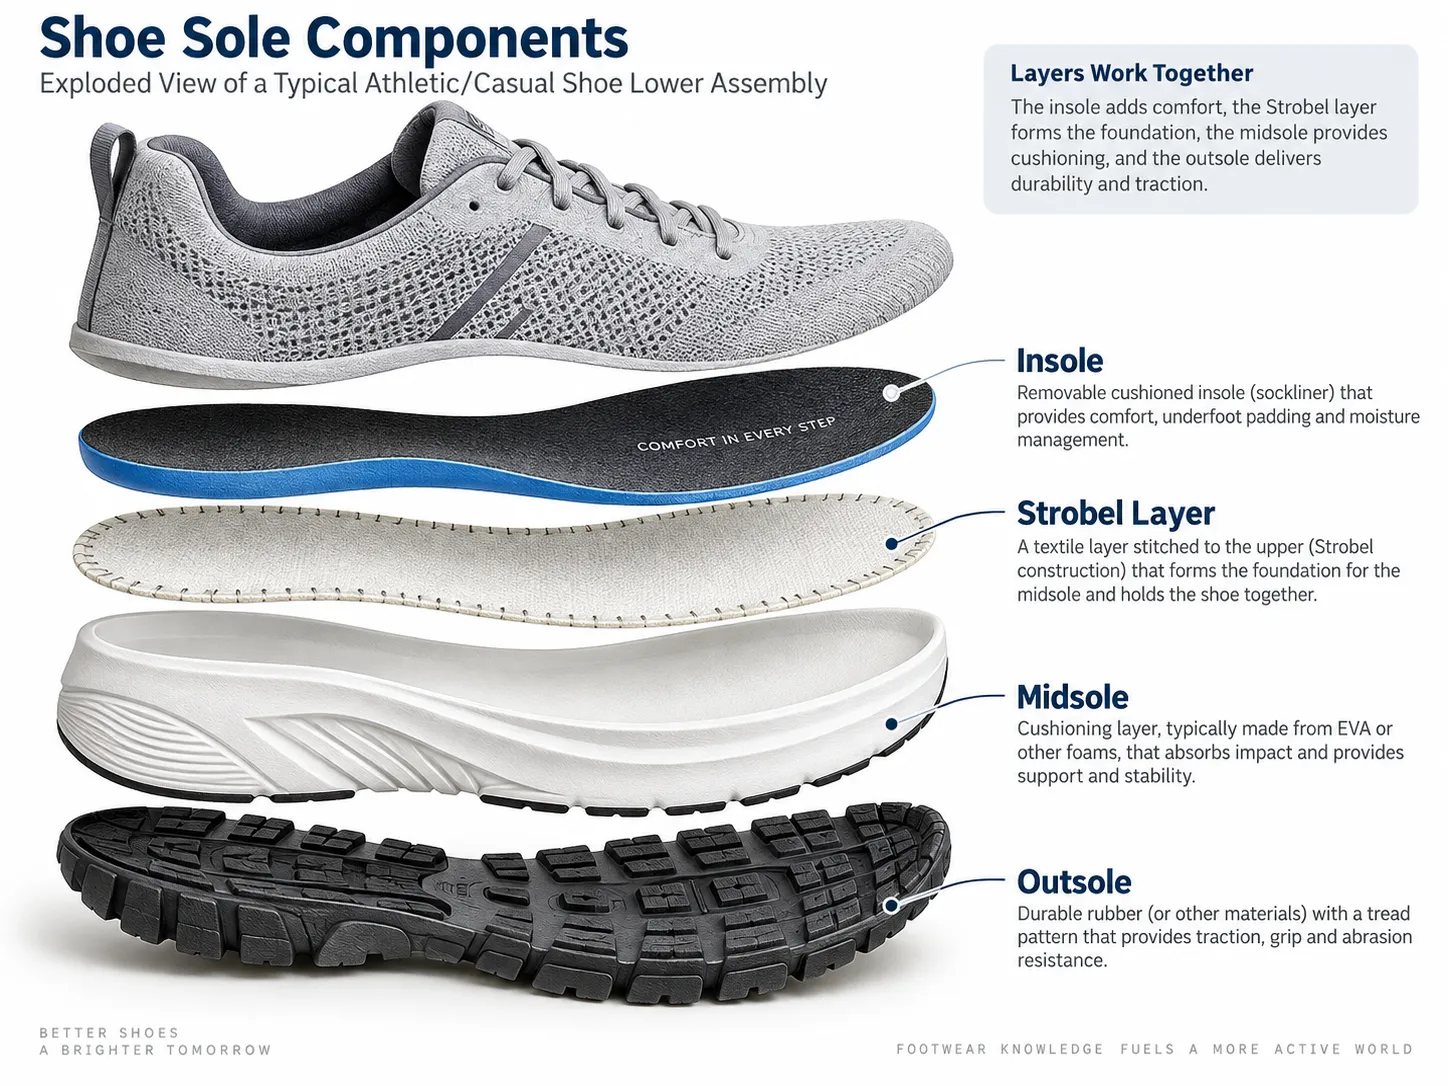
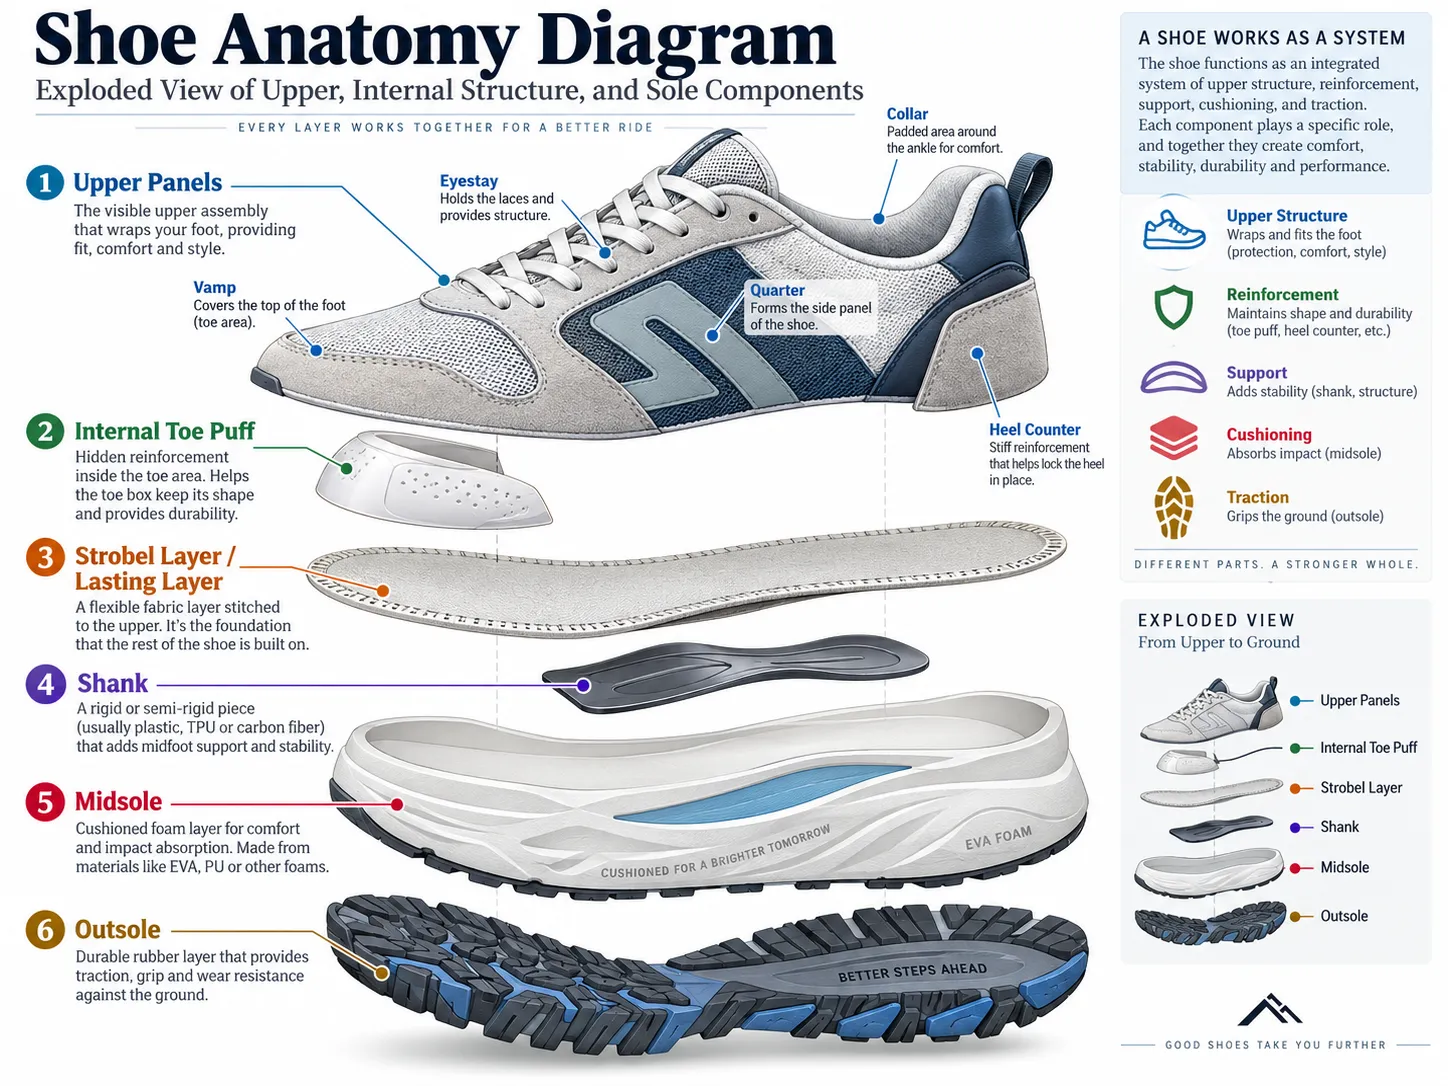
In der Schuhherstellung wird das Spritzgussverfahren zur Produktion eingesetzt. Außensohlen, ergonomische Zwischensohlen, Zehenschutzkappen, Fersenkappen, oder vollständig monolithisches Schuhwerk (wie zum Beispiel wasserfeste Clogs oder Sicherheitsschuhe).
📊Prozessvergleich: Spritzgießen vs. Zuschneiden und Nähen
Im Gegensatz zur herkömmlichen Konfektionierung, bei der EVA-Schaumstoffplatten formgepresst, gestanzt, gestapelt und manuell verklebt werden, wandelt das Spritzgießen rohes Polymerharz in einem einzigen Maschinenzyklus in ein komplexes 3D-Schuhbauteil um.
⚡ Welche Vorteile bietet das Spritzgussverfahren für Schuhe?
Die Verwendung einer spritzgegossenen Sohle oder einer direkt eingespritzten Schuhkonstruktion bietet im Vergleich zu herkömmlichen manuellen Montagelinien spezifische mechanische und wirtschaftliche Vorteile des Spritzgussverfahrens.
🎯Wichtigste betriebliche und technische Vorteile
📐Gleichbleibende Abmessungen und Wiederholgenauigkeit
CNC-gefräste Aluminium- und Stahlformen gewährleisten gleichbleibende Abmessungen vom ersten produzierten Paar bis zum Ende einer Serie von mehreren Tausend Paaren. Da das geschmolzene Polymer unter kontrolliertem hydraulischem oder pneumatischem Druck eine starre Metallkavität ausfüllt, werden die Maßtoleranzen im Bereich von Bruchteilen eines Millimeters eingehalten. Für Einkaufsmanager minimiert diese Maßstabilität Passformabweichungen zwischen dem Leisten und der Laufsohle während der Fertigung.
🚀Effiziente Großserienproduktion
Spritzgießen bietet die für die Massenproduktion erforderliche Geschwindigkeit. Rotationsspritzgießanlagen mit 12 bis 24 Formstationen ermöglichen es einem einzelnen Bedienerteam, Tausende von Sohlen oder komplette Paar Schuhe pro 24-Stunden-Schicht herzustellen. Die Zykluszeiten liegen zwischen 30 und 90 Sekunden pro Station, wodurch die direkten manuellen Arbeitskosten im Vergleich zu handmontierten Klebeanlagen deutlich reduziert werden.
🎨Komplexe Sohlengeometrie und Profilgestaltung
Flüssige Polymere werden unter hohem Druck eingespritzt und fließen gleichmäßig in enge Formkanäle und komplexe Kavitäten. Designer können markante, multidirektionale Noppen, flexible Kanäle, umlaufende Logos und strukturierte Seitenwände in einer einzigen Formkonfiguration integrieren, ohne dass eine Nachbearbeitung oder ein sekundäres Stanzen erforderlich ist.
Da die Profilgeometrie vollständig durch den Formhohlraum vorgegeben ist, werden tiefe Stollen und Randmerkmale in allen Produktionschargen einheitlich reproduziert. Die Rissbeständigkeit eines Profils unter wiederholter Biegung lässt sich standardisiert bewerten – gemäß ISO 17707 wird die Biegefestigkeit der Laufsohle gezielt geprüft, um den Einfluss von Sohlenmaterialien und Oberflächenstrukturen auf das Schnittwachstum zu beurteilen. Diese Norm bietet Käufern einen objektiven mechanischen Maßstab zur Bewertung der Sohlenlebensdauer vor der Serienproduktion.
ISO 17707-Konformität: Standardisierte Biegefestigkeitsprüfungen messen das Schnittwachstum und die Rissausbreitung über komplexe Profilgeometrien hinweg und ermöglichen so eine objektive mechanische Validierung vor der Werkzeugfreigabe.
🧪Optionen für verschiedene Dichten und Materialien
Mehrkomponenten-Spritzgießmaschinen ermöglichen es Fabriken, zwei oder drei verschiedene Mischungen – oder Formulierungen desselben Harzes mit unterschiedlicher Dichte – in einen einzigen Formhohlraum innerhalb desselben Prozesszyklus einzuspritzen. So kann beispielsweise ein Schuhdesign einen weichen EVA-Zwischensohlenkern mit geringer Dichte zur Stoßdämpfung mit einer dichten, abriebfesten TPU-Lauffläche für optimale Traktion kombinieren, wodurch zusätzliche Klebeschichten überflüssig werden.
🔗Reduzierte Sekundärbaugruppe mit Direkteinspritzung
Das Direkteinspritzverfahren macht das manuelle Auftragen von Klebstoffen überflüssig, indem die geschmolzene Sohle direkt auf das geformte Obermaterial im Formhohlraum gegossen wird. Dadurch entfallen lösungsmittelbasierte Grundierungen, Klebstoffe und Wärmehärtungstunnel in der Montagehalle, was die VOC-Emissionen im Werk und den Arbeitsaufwand reduziert.
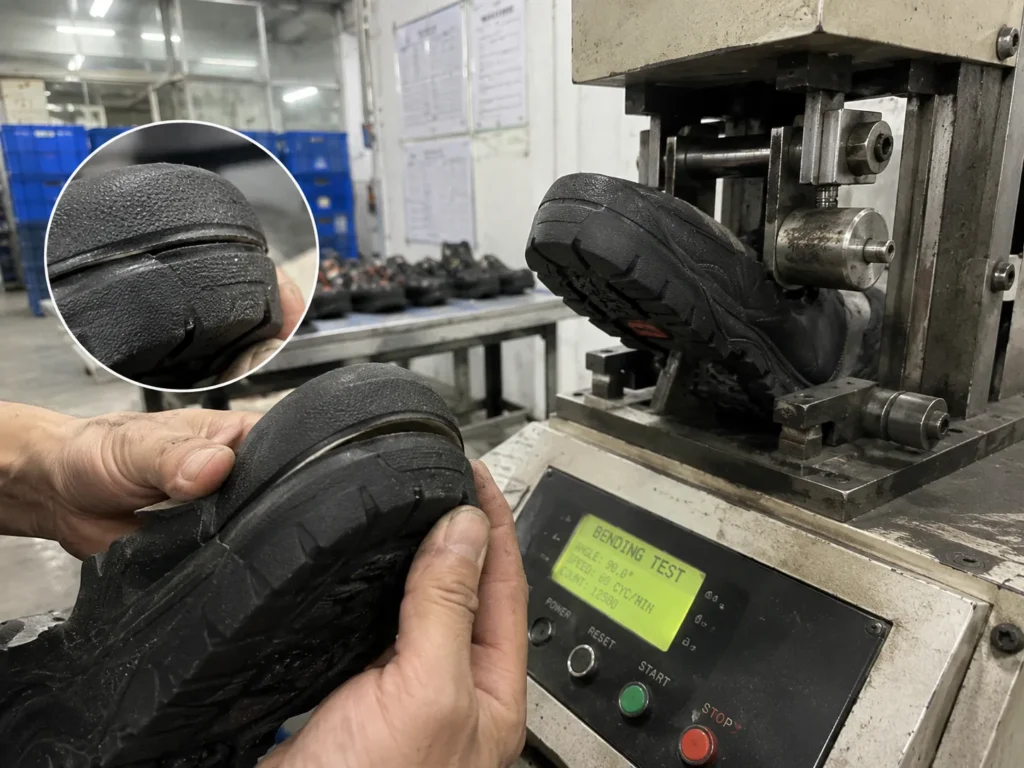
Bei unserer eigenen Produktion war die größte Herausforderung beim Direkteinspritzen nie die Sohlenformung, sondern die Verbindung zwischen Sohle und Obermaterial. Anfangs produzierten wir eine Charge TPU-besohlener Arbeitsschuhe, deren Sohlen zwar perfekt aussahen, sich aber bei Biegetests an der Zehenkappe ablösten. Bei der Fehlersuche in der Produktionslinie stellte sich heraus, dass die Oberfläche des Obermaterials vor dem Einspritzen nicht gleichmäßig aufgeraut und grundiert worden war, sodass das geschmolzene TPU nicht richtig haften konnte. Wir behoben das Problem intern, indem wir einen festen Aufrau- und Grundierungsschritt mit Kontrollpunkt vor jedem Einspritzvorgang einführten und den Temperaturbereich für das Einspritzen an der Maschine verkleinerten. Nach dieser Änderung sanken die Ablöseprobleme bei diesem Modell in unseren Tests nahezu auf null. Aus diesem Grund betrachten wir heute die Oberflächenvorbereitung – und nicht das Einspritzen selbst – als den entscheidenden Kontrollpunkt für direkt eingespritzte Schuhe.
⚠️ Welche Grenzen hat das Spritzgießen von Schuhen?
Während das Spritzgießen eine hohe betriebliche Effizienz bei der Massenproduktion bietet, muss die Produktionsplanung die spezifischen technischen und finanziellen Nachteile des Spritzgießens berücksichtigen.
🛠️Wichtigste Investitions- und technische Beschränkungen
💰Kosten für die Formenentwicklung
Die größte Hürde bei neuen Schuhprojekten sind die Kosten für die Schuhformen. Für jede ganze und halbe Größe – ob Herren-, Damen- oder Kinderschuh – wird ein separater Metallformensatz benötigt. Ein einzelner Präzisionsformensatz aus Stahl oder Aluminium (bestehend aus Sohlenplatten, Seitenringen und Oberteilkernen) kostet je nach Komplexität der Formkavität und Mehrfarben-Spritzgusskonfigurationen zwischen 1.500 und 8.000 £. Eine Standardgrößenskala mit zehn Größen kann vor Produktionsbeginn eine Investition in die Werkzeuge von 20.000 bis 60.000 £ bedeuten.
⏳Werkzeugvorlaufzeit
Die Konstruktion und Fertigung von Metallformen erfordert 3D-CAD-Modellierung, CAM-Programmierung, CNC-Blockfräsen, Funkenerosion und Oberflächenstrukturierung. Die Werkzeuglieferzeiten liegen üblicherweise zwischen vier und acht Wochen. Änderungen an der Konstruktion während der Saison oder Korrekturen an den Werkzeugen können die Produktionspläne beeinträchtigen.
📦Minimales wirtschaftliches Produktionsvolumen
Aufgrund der erforderlichen Maschinenspülung, des Temperaturausgleichs im Zylinder, der Kalibrierung der hydraulischen Klemmung und der Rüstzeiten für Materialwechsel ist die Fertigung kleiner Aufträge auf einer Spritzgusslinie ineffizient. Fabriken legen daher üblicherweise Mindestbestellmengen (MOQs) von 5.000 bis 3.000 Paar pro Farbvariante und Größe fest, um Rüst- und Kalibrierungskosten zu decken.
🔒Einschränkungen bei Designänderungen
Sobald ein Formhohlraum aus Stahl oder Aluminium bearbeitet ist, ist die Änderung seiner Geometrie schwierig und kostspielig. Zwar lassen sich geringe Materialmengen durch Nachbearbeitung abtragen, um den Hohlraum zu erweitern, doch erfordert das Hinzufügen von Material zur Korrektur eines Konstruktionsfehlers Laserschweißen oder den kompletten Austausch der betroffenen Formplatte.
⚙️Material- und Gerätekompatibilität
Spritzgießmaschinen und Schneckenzylinder müssen auf spezifische Polymerklassen abgestimmt sein. Thermoplastische Kunststoffe wie TPU, TPR und PVC erfordern eine thermische Schmelzverarbeitung und physikalische Kühlung. Duroplastisches Polyurethan (PU) hingegen benötigt reaktive chemische Dosier- und Mischeinheiten, und überkritische EVA-Schaumsysteme erfordern spezielle Hochdruck-Expansionsanlagen und eine spezielle Abgasinfrastruktur.
📊Strategische Abwägungsanalyse: Vorteile vs. Einschränkungen
⚙️ Wie funktioniert das Schuhspritzgießen?
Das Qualitätsmanagement im Rahmen von Produktionsaudits erfordert ein Verständnis der einzelnen Phasen des Spritzguss-Schuhherstellungsprozesses.
🔄Schrittweiser Fertigungsablauf
1️⃣1. Materialvorbereitung
Rohkunststoffgranulat (EVA, TPU, TPR oder PVC) wird in die Maschinentrichter gefüllt. Hygroskopische Materialien wie TPU müssen vor der Weiterverarbeitung 2 bis 4 Stunden lang bei 80 °C bis 100 °C getrocknet werden. Feuchtigkeit im Rohgranulat verursacht Dampfblasen, Spritzer und eine Schwächung der Struktur des Formteils. Chemische Treibmittel, Pigmente und UV-Stabilisatoren werden in diesem Schritt beigemischt.
2️⃣2. Erhitzen und Plastifizieren
Die Pellets werden aus dem Trichter in einen beheizten Maschinenzylinder mit einer rotierenden Förderschnecke befördert. Widerstandsheizbänder schmelzen den Kunststoff allmählich, während die rotierende Schnecke das Harz vorwärts transportiert. Die durch die Schneckenrotation erzeugte Reibungswärme wandelt die festen Granulate in eine homogene, entgaste Schmelze um. Die Temperatur variiert je nach Polymerzusammensetzung und liegt zwischen 160 °C und 220 °C.
3️⃣3. Materialinjektion
Die Schließeinheit presst die Formhälften mithilfe von Hydraulik- oder Kipphebeldruck (typischerweise 100 bis 500 Tonnen Schließkraft) zusammen. Die Förderschnecke bewegt sich hydraulisch wie ein Kolben vorwärts und injiziert unter hohem Druck ein dosiertes Schussvolumen geschmolzenen Harzes durch das Angusskanalsystem und die Anschnittkanäle in den verschlossenen Formhohlraum.
4️⃣4. Formfüllung und Formgebung
Die unter Druck stehende Schmelze fließt durch den Formhohlraum und füllt Profildetails, Seitenwandstrukturen und innere Stützstrukturen. Der Nachdruck wird nach der anfänglichen Befüllung kurzzeitig aufrechterhalten, um weitere Schmelze in den Formhohlraum zu pressen und so die thermische Volumenschrumpfung auszugleichen, die beim Abkühlen der äußeren Harzschichten an den Metallformenwänden entsteht.
5️⃣5. Abkühlen oder Aushärten
Bei Thermoplasten (TPU, TPR, PVC) entzieht eine durch interne Formkanäle zirkulierende Kühlflüssigkeit dem Bauteil Wärme, bis es die erforderliche Festigkeit erreicht. Bei Duroplasten (reaktives PU) oder vernetzten Polymeren (geschäumtes EVA) löst die interne Formheizung die chemische Polymerisation bzw. Vulkanisation aus, bis das Harz vollständig ausgehärtet ist.
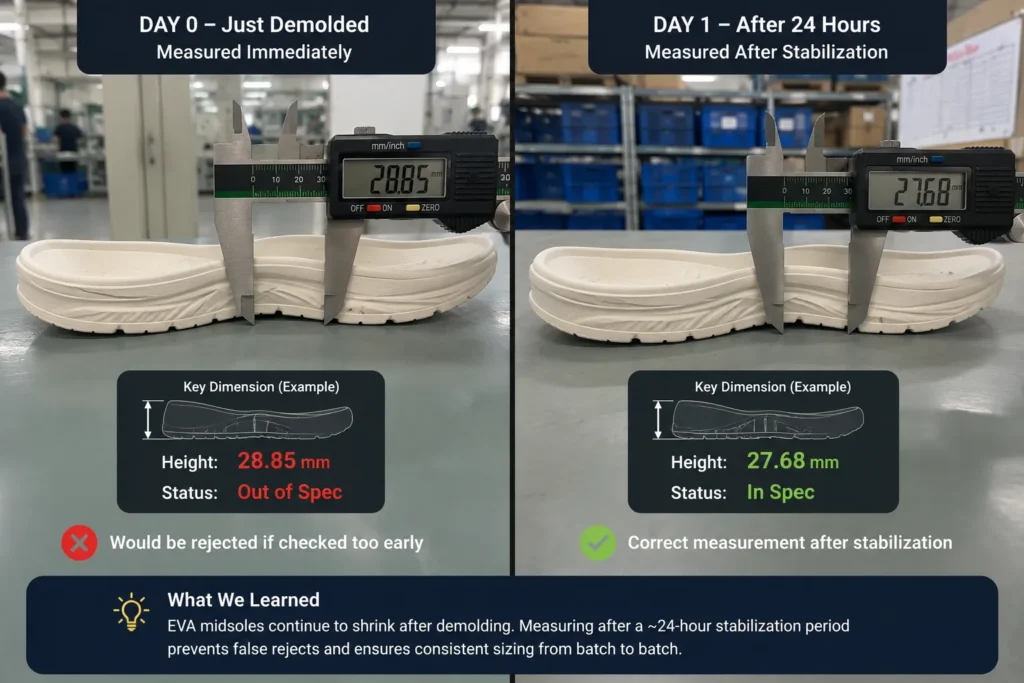
Eine Sache haben wir erst nach eigenen Messungen vollständig verstanden: EVA-Sohlen verformen sich auch nach dem Entformen weiter. Als wir begannen, die Maße einer Charge von EVA-Zwischensohlen zu erfassen, stellten wir fest, dass die direkt nach der Entformung gemessenen Teile deutlich größer waren als die gleichen Teile am nächsten Tag – die Teile schrumpften weiter, während sie abkühlten und sich in den ersten etwa 24 Stunden stabilisierten. Eine zu frühe Maßkontrolle führte dazu, dass einwandfreie Sohlen fälschlicherweise als zu groß eingestuft wurden. Daraufhin änderten wir unsere interne Vorgehensweise: Wir messen kritische Maße erst nach einer Stabilisierungsphase und nicht mehr direkt nach dem Entformen. Außerdem passen wir die Formen an, um die zu erwartende Schrumpfung zu berücksichtigen. So stellen wir sicher, dass die Endgrößen vom ersten bis zum letzten Paar einer Produktionscharge gleichbleibend sind.
6️⃣6. Entformen
Sobald das Bauteil die erforderliche mechanische Festigkeit erreicht hat, öffnet sich die Schließeinheit. Mechanische Auswerferstifte, Entlüftungsventile oder Roboter-Greifer führen den Entformungsvorgang durch und geben das geformte Bauteil aus dem Formhohlraum frei, ohne empfindliche Gewindekanten oder Dichtungsränder zu beschädigen.
7️⃣7. Trimmen und Prüfen
Die ausgeworfenen Bauteile gelangen zu den Endbearbeitungslinien, wo Techniker Angüsse, Angüsse und Grate entlang der Trennlinien mit pneumatischen Scheren oder beheizten Klingen entfernen. Qualitätskontrolltechniker prüfen Sohlenmaße, Shore-Härte (Durometer), Dichte der Verbundmasse und Farbkonsistenz, bevor die Teile zur Montage freigegeben werden.
📖 Um zu sehen, wie spritzgegossene EVA- und Gummisohlen in Komfortschuhen verwendet werden, besuchen Sie unsere Website. Hausschuhhersteller Seite.
📊Zusammenfassung der Prozessphasen und wichtige Parameter
🧪 Welche Materialien werden für das Spritzgießen von Schuhen verwendet?
Die Auswahl geeigneter Schuhsohlenmaterialien bestimmt Sohlengewicht, Biegefestigkeit, Traktion und Stückkosten. Polymere unterscheiden sich erheblich in ihrer Abriebfestigkeit, weshalb die Haltbarkeit anhand standardisierter Prüfmethoden gemessen wird. Wie in [Referenz einfügen] angegeben. ISO 20871, Die Abriebfestigkeit der Laufsohle wird mithilfe eines rotierenden Abriebtrommeltests ermittelt. Dieser Standard ermöglicht es Käufern, die Materialbeständigkeit verschiedener EVA-, TPR-, TPU- und PVC-Formulierungen unter identischen Testparametern zu bewerten, bevor sie die Materialspezifikationen endgültig festlegen.
Die Prüfung mit rotierenden Schleiftrommeln liefert eine objektive, standardisierte Messgröße für den Vergleich des Volumenverlusts bei verschiedenen Polymerformulierungen, bevor man sich für die Anschaffung von Produktionswerkzeugen im vollen Umfang entscheidet.
🔬Detaillierte Polymeraufschlüsselung & Spezifikationen
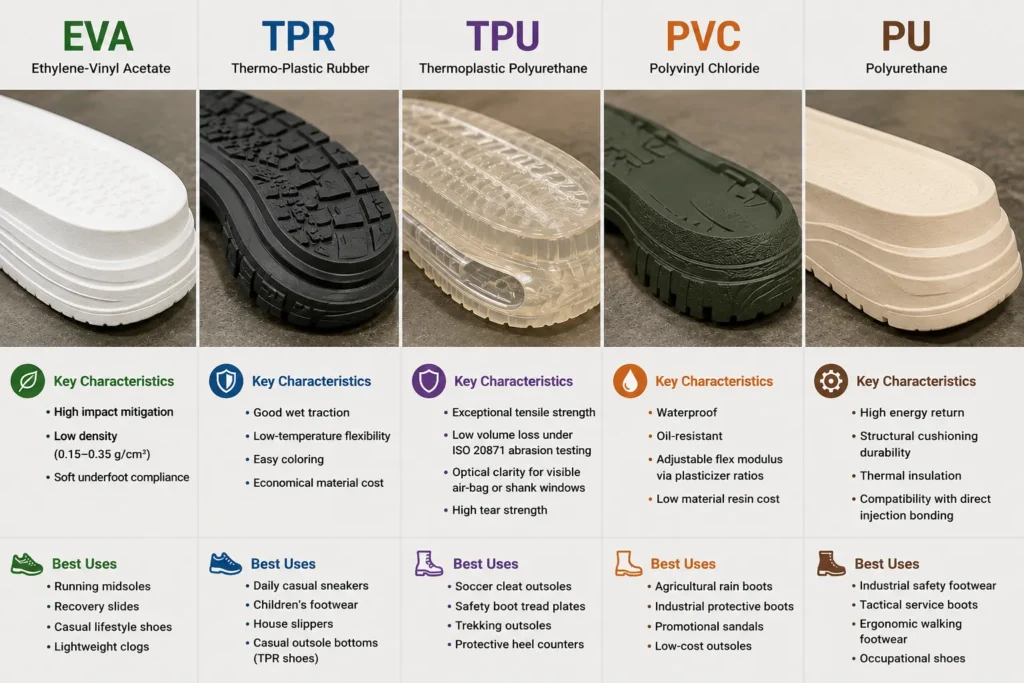
👟EVA (Ethylen-Vinylacetat)
EVA-Material wird häufig für leichte Polsteranwendungen eingesetzt. Bei der Verarbeitung im EVA-Spritzgießverfahren expandiert flüssiges oder granuliertes EVA-Harz, vermischt mit chemischen Treibmitteln, im Formhohlraum zu einer geschlossenzelligen Schaumstruktur mit Mikro-Stickstoffeinschlüssen.
- Hauptmerkmale: Hohe Stoßdämpfung, niedrige Mischungsdichte (0,15 bis 0,35 g/cm³), weicher Tragekomfort.
- Optimale Einsatzmöglichkeiten: Zwischensohlen für Läufe, Relaxsandalen, Freizeitschuhe, leichte Clogs.
Quellenhinweis: Um zu verhindern, dass EVA-Zwischensohlen unter wiederholter Fußbelastung vorzeitig und dauerhaft zusammenbrechen, müssen Druckverformungsrestgrenzen (ASTM D395 oder ISO 815) in den technischen Datenblättern vorgeschrieben werden.
👞TPR (Thermoplastischer Gummi)
TPR-Material vereint die Schmelzverarbeitungseigenschaften von Thermoplasten mit der Rutschfestigkeit von herkömmlichem vulkanisiertem Gummi.
- Hauptmerkmale: Gute Nasshaftung, Flexibilität bei niedrigen Temperaturen, einfache Einfärbbarkeit, sparsame Materialkosten.
- Optimale Einsatzmöglichkeiten: Alltagsschuhe, Kinderschuhe, Hausschuhe, Freizeitschuhe mit Laufsohle (TPR-Schuhe).
Quellenhinweis: TPR ist dichter als EVA-Schaum. Um das Gesamtgewicht der Sohle zu reduzieren, ohne die Haltbarkeit des Außenrandes zu beeinträchtigen, sollten flexible Aussparungen im Sohleninneren vorgesehen werden.
🛡️TPU (Thermoplastisches Polyurethan)
TPU ist ein technisches Polymer, das aufgrund seiner hohen mechanischen Festigkeit, Biegeermüdungsbeständigkeit und Ölbeständigkeit ausgewählt wurde.
- Hauptmerkmale: Außergewöhnliche Zugfestigkeit, geringer Volumenverlust bei der Abriebprüfung nach ISO 20871, optische Klarheit für sichtbare Airbag- oder Schaftfenster, hohe Reißfestigkeit.
- Optimale Einsatzmöglichkeiten: Fußballschuh-Außensohlen, Sicherheitsschuh-Profilplatten, Trekking-Außensohlen, Fersenkappen zum Schutz.
Quellenhinweis: TPU-Harz ist mit höheren Materialkosten und einer höheren Dichte (1,10 bis 1,25 g/cm³) verbunden. Um Gewicht und Materialeinsatz zu optimieren, sollten TPU-Außensohlen mit dünnwandigen Stegen (1,5 mm bis 2,0 mm) konstruiert werden.
🥾PVC (Polyvinylchlorid)
PVC ist ein weit verbreitetes synthetisches Polymer, das hauptsächlich für Gebrauchs-, Industrie- und Werbeschuhe verwendet wird.
- Hauptmerkmale: Wasserdicht, ölbeständig, einstellbarer Biegemodul durch Weichmacheranteile, niedrige Materialkosten.
- Optimale Einsatzmöglichkeiten: Landwirtschaftliche Regenstiefel, Arbeitsschutzstiefel, Werbesandalen, preisgünstige Laufsohlen.
Quellenhinweis: PVC-Mischungen müssen den internationalen Chemikalienvorschriften (REACH, RoHS, California Proposition 65) hinsichtlich eingeschränkter Phthalatweichmacher entsprechen. Von Chemikalienlieferanten sind zertifizierte Prüfberichte über phthalatfreie Materialien anzufordern.
⚙️PU (Polyurethan)
Das Polyurethan-Spritzgießen beruht auf der dosierten Reaktion von flüssigen Polyol- und Isocyanatverbindungen, die unmittelbar vor dem Einspritzen in den Formhohlraum vermischt werden. Durch diese Reaktion entsteht ein mikrozelluläres Elastomer (PU-Material).
- Hauptmerkmale: Hoher Energierückfluss, dauerhafte strukturelle Dämpfung, Wärmedämmung, Kompatibilität mit Direkteinspritzung.
- Optimale Einsatzmöglichkeiten: Industriesicherheitsschuhe, taktische Dienststiefel, ergonomische Laufschuhe, Arbeitsschuhe.
Quellenhinweis: Polyurethan unterliegt in Umgebungen mit hoher Luftfeuchtigkeit einer langfristigen hydrolytischen Zersetzung (Hydrolyse). Für Schuhe, die für tropische Regionen bestimmt sind, sollten Polyether-basierte PU-Formulierungen anstelle von Polyester-basierten PU-Formulierungen verwendet werden.
📊Polymereigenschaften & Beschaffungsmatrix
📖 Wie die Sohlenmaterialien für Wander- und Laufschuhe ausgewählt werden, erfahren Sie in unserem Hersteller von Sportschuhen Seite.
⚙️ Welche Spritzgussverfahren werden hauptsächlich bei Schuhen eingesetzt?
Das Verständnis der verschiedenen Strukturtypen des Spritzgießens hilft den Beschaffungsteams, die Schuhdesigns mit den Maschineneinrichtungen der Fabrik in Einklang zu bringen.
Die Wahl zwischen dem Formpressverfahren für die Bodenplatte und dem Direkteinspritzverfahren bestimmt die Anordnung der Montagelinie, die Protokolle zur Haftungsfestigkeit und die Anpassungsfähigkeit des Designs an saisonale Gegebenheiten.
👟1. Sohlenspritzguss
Bei der separaten Sohlenformung werden Laufsohlen, Zwischensohlen oder Cupsohlen auf unabhängigen Spritzgießmaschinen geformt. Die geformten Sohlen werden beschnitten, geprüft und an herkömmliche Montagelinien weitergeleitet, wo sie von den Bedienern manuell angeraut, grundiert, verklebt und auf die Leisten gepresst werden.
Eine einteilige, vorgeformte Sohle kann an verschiedene Obermaterialdesigns und -materialien für unterschiedliche Saisonlinien angepasst werden.
🤖2. Direktes Spritzgießen
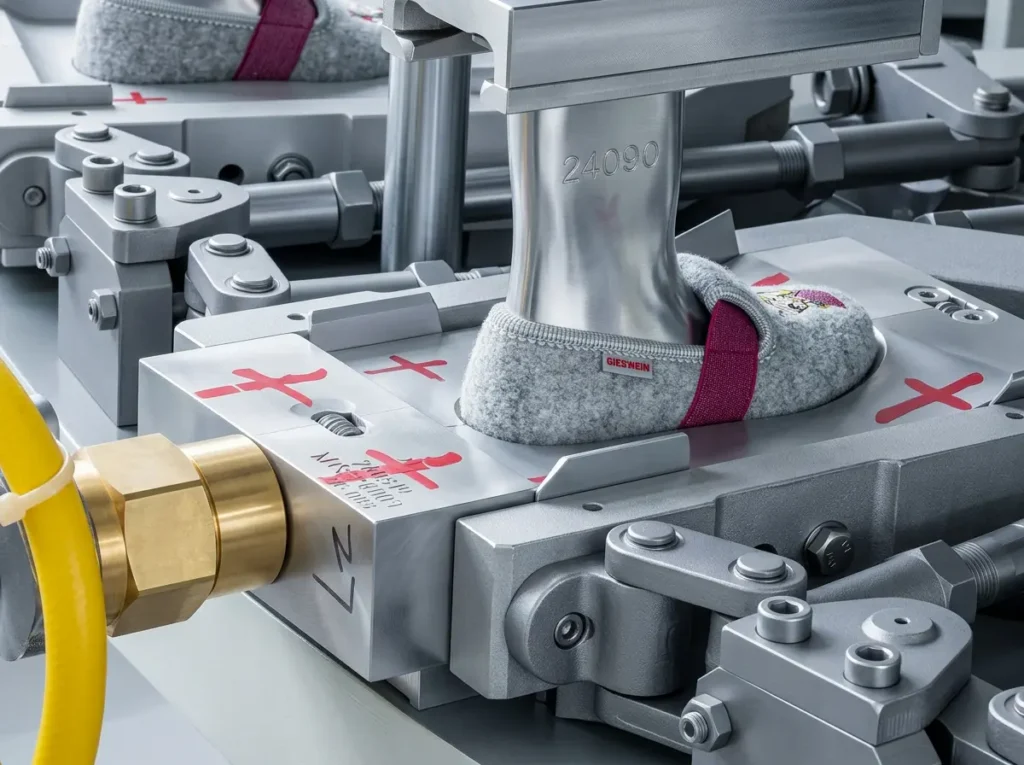
Beim Direkteinspritzverfahren erfolgen Sohlenformung und Obermaterialbefestigung gleichzeitig in einem einzigen Maschinenarbeitsgang. Ein vorgefertigtes Obermaterial wird über eine Metallfußform gelegt, die direkt in den offenen Formhohlraum abgesenkt wird, um eine dichte Abdichtung zu gewährleisten.
Beim Einspritzen von geschmolzenem Polymer (typischerweise PU, TPU oder PVC) in den unteren Formhohlraum füllt es das Profil und verbindet sich direkt mit den gewebten Fasern oder dem aufgerauten Leder am oberen Rand. Während des Aushärtens bildet das Polymer ohne Zwischenklebstoffe eine mechanische und chemische Verbindung mit dem Obermaterial.
Hohe Haftfestigkeit, wasserdichte Sohlenränder, Vermeidung von Klebstoffablösungen und Verzicht auf Lösungsmittelkleber.
📊Vergleich von Strukturspritzguss
⚖️ Direkteinspritzung vs. separate Sohleneinspritzung: Worin liegt der Unterschied?
Die Beurteilung, welche Produktionskonfiguration Ihren Beschaffungsanforderungen am besten entspricht, erfordert einen Vergleich der Struktur-, Werkzeug- und Kostenmerkmale:
Die Direkteinspritzung priorisiert die Haftungsstabilität, Wasserbeständigkeit und automatisierte Effizienz, während die separate Sohleneinspritzung niedrigere Werkzeugkosten und vielseitige saisonale Stylingflexibilität bietet.
📊Vergleich der technischen Parameter
👟 Welche Schuharten werden im Spritzgussverfahren hergestellt?
Das Spritzgussverfahren wird in der globalen Schuhherstellung für unterschiedlichste Produktkategorien eingesetzt.
🏃♂️Sport- und Freizeitschuhe
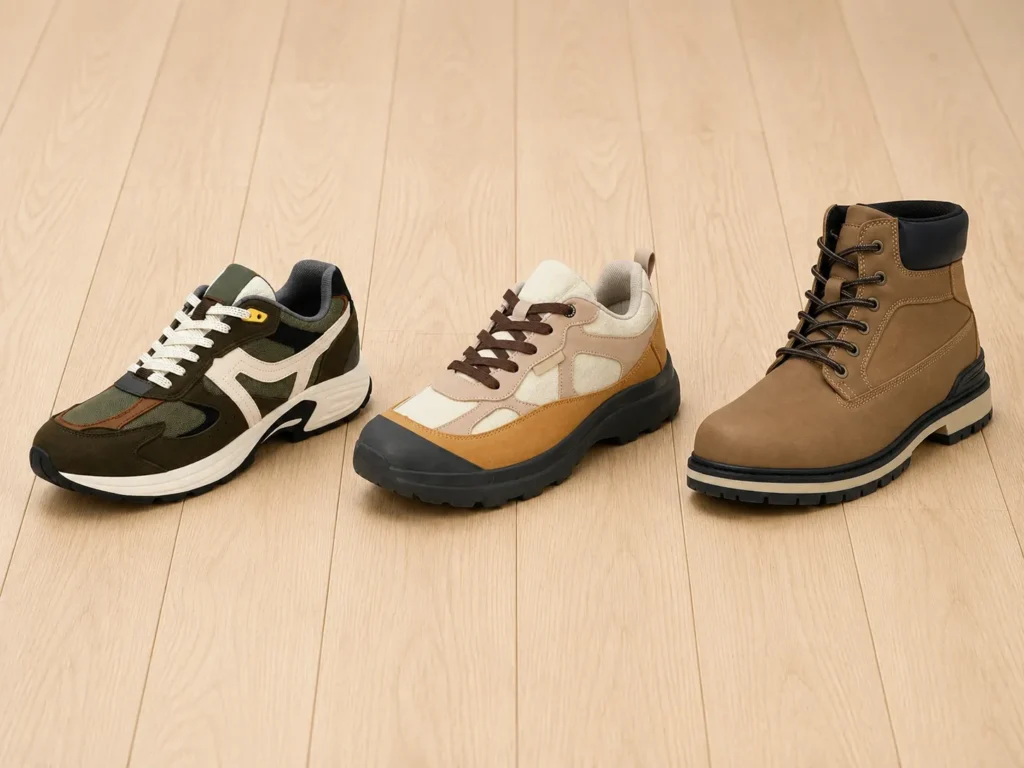
Sportschuhe und Freizeitschuhe nutzen EVA-Spritzguss zur Herstellung gedämpfter Zwischensohlen. Technische Fußball- und Baseballschuhe verwenden Mehrkomponenten-TPU-Spritzguss, um strukturelle Schaftstabilität mit flexiblen Laufflächen im Vorfußbereich zu kombinieren.
📖 Entdecken Sie unsere Fertigungsmöglichkeiten auf unserer speziellen Produktseite: #Athletic und Lösungen für Freizeitschuhe.
🩴Sandalen und Hausschuhe
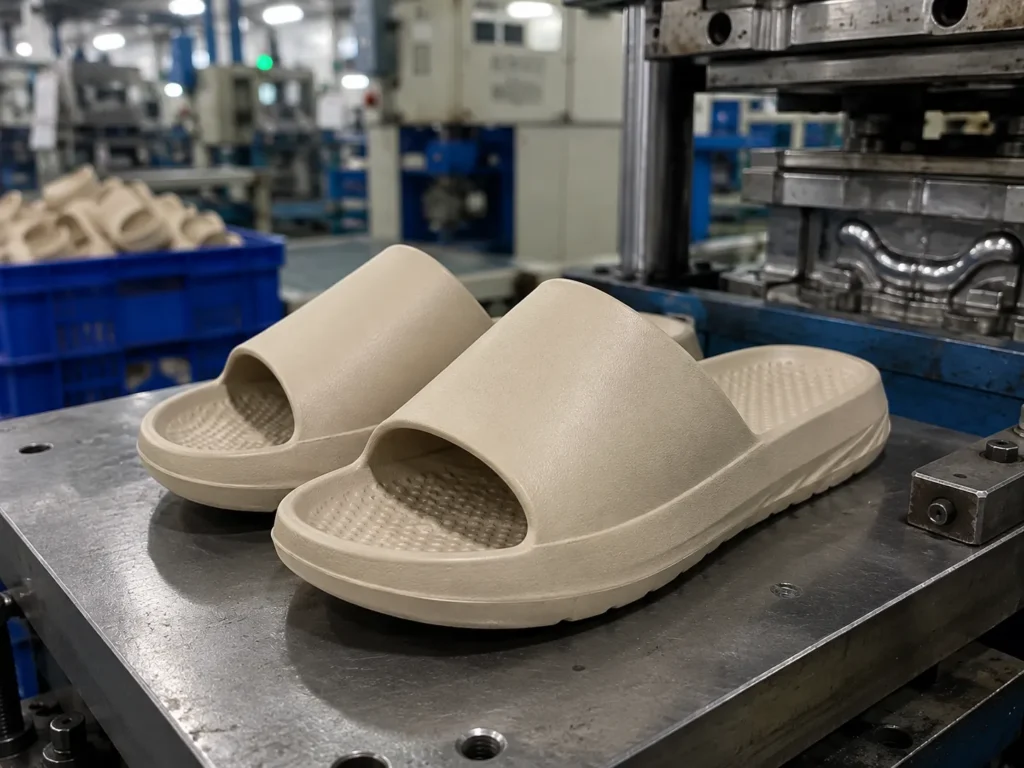
Pantoletten, Strandsandalen und bequeme Einlegesohlen werden im Spritzgussverfahren aus TPR oder PVC hergestellt, was eine hohe Produktionsmenge bei niedrigen Stückkosten ermöglicht. Riemen und Einlegesohlen lassen sich in einem Arbeitsgang mit Zweifarben-Spritzgießmaschinen formen.
🐊Holzschuhe und einteilig geformte Schuhe
Ein gutes Beispiel für monolithisches Spritzgießen ist Crocs. Als die Marke 2002 ihren Classic Clog einführte, verwendete sie eine firmeneigene, geschlossenzellige EVA-basierte Harzmischung (Croslite), die als ein einziger integrierter Schuh geformt wurde, anstatt als mehrteilige Konstruktion.
Dieser Fertigungsansatz optimierte die Kostenstruktur und die Produktgleichmäßigkeit in großem Maßstab. Da der Clog in einem einzigen Formvorgang hergestellt wird, wird der manuelle Nachbearbeitungsaufwand minimiert und die Maßhaltigkeit über alle Produktionschargen hinweg gewährleistet. Crocs übernahm später seinen Hauptlieferanten für die Formteile (Foam Creations / Finproject NA), um die Kontrolle über die Werkzeugentwicklung und die Harzrezepturen zu behalten.
Für Einkaufsmanager verdeutlicht dieses Beispiel ein zentrales Fertigungsprinzip: Wenn das Produktdesign es zulässt, verändert die Umstellung von der manuellen Montage mehrerer Teile auf das Spritzgießen einzelner Teile die Stückkostenstruktur und die Skalierbarkeit der Fertigung erheblich. (Quelle: Industrielle Fallstudie / Crocs Unternehmensgeschichte).
🥾Arbeits- und Sicherheitsschuhe
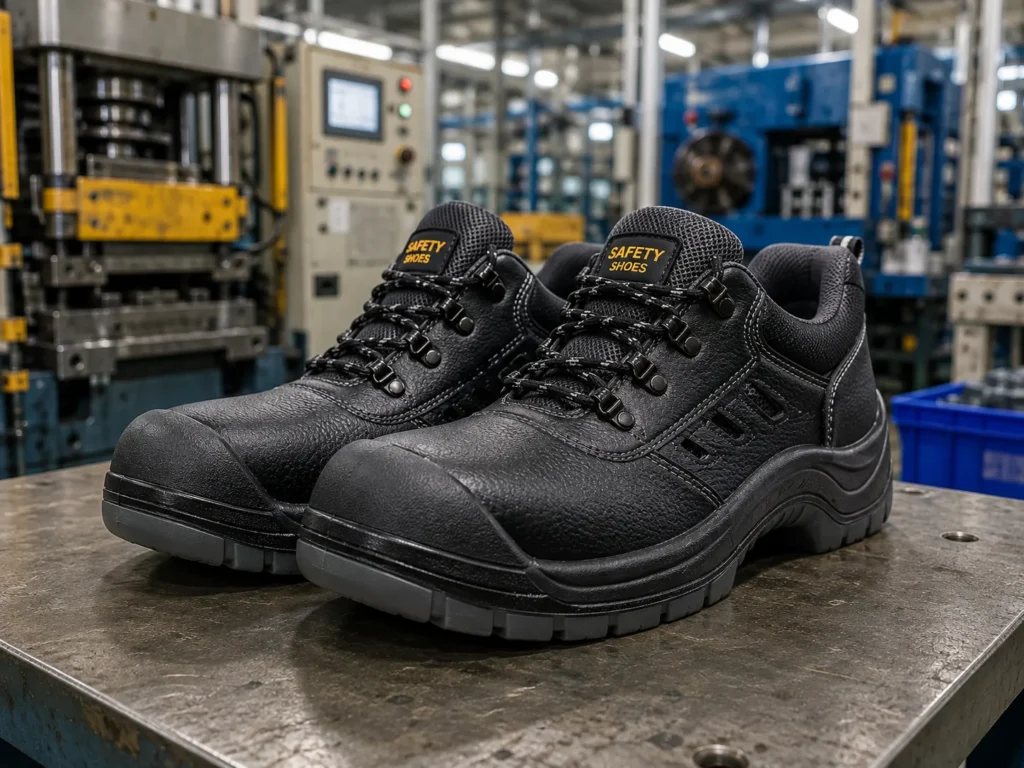
Industrielle Sicherheitsschuhe erfordern hohe mechanische Festigkeit und Feuchtigkeitsbeständigkeit. Direkt eingespritztes Polyurethan (PU) in Kombination mit robusten TPU-Laufsohlen ist die gängigste Konstruktionsweise für Sicherheitsschuhe. Durch die Direkteinspritzung werden schützende Stahl- oder Verbundstoff-Zehenkappen in das Obermaterial integriert, wodurch die europäischen Sicherheitsstandards ISO 20345 hinsichtlich Stoß- und Druckfestigkeit erfüllt werden.
🌧️Stiefel und Arbeitsschuhe
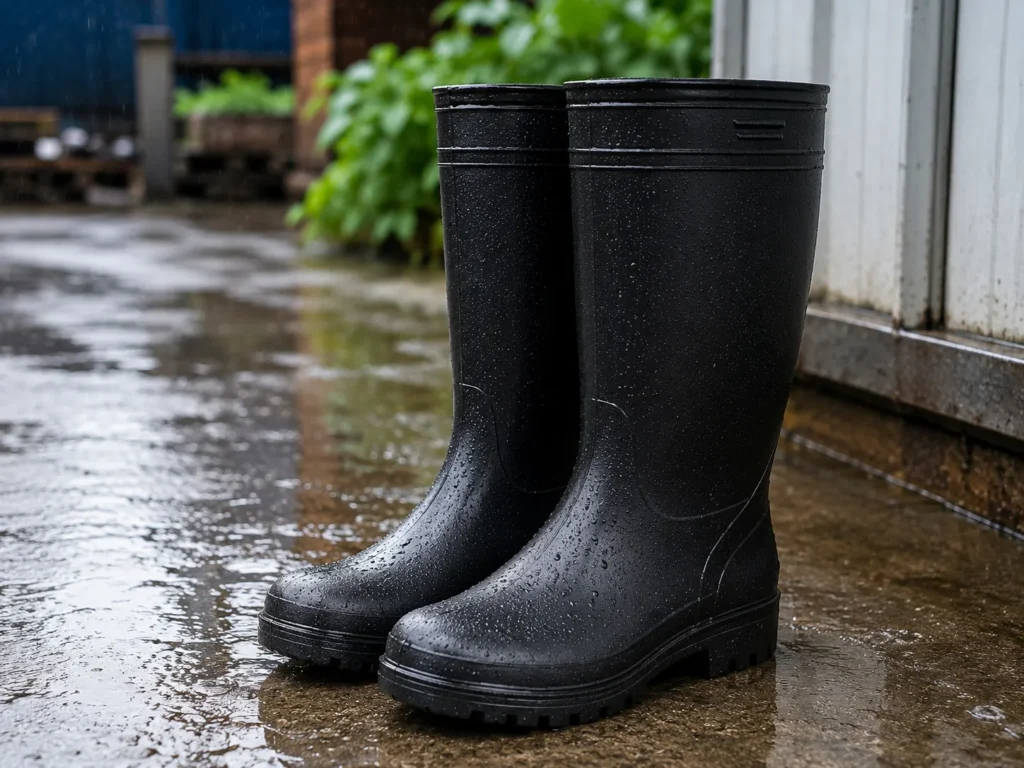
Wasserdichte Regenstiefel, Arbeitsschuhe und Gummistiefel für die Industrie werden auf vertikalen Spritzgussmaschinen hergestellt. Schaft, Knöchelbereich und Profilsohle werden in einem kontinuierlichen Prozess aus ein- oder zweikomponentigen PVC- oder TPR-Mischungen geformt, wodurch ein nahtloser, wasserdichter Schutz entsteht.
🏥Medizinische und Komfortschuhe
Berufsschuhe für medizinisches Fachpersonal bestehen aus direkt eingespritztem mikrozellulärem Polyurethan oder spritzgegossenem EVA. Die porenfreie Oberflächenstruktur ermöglicht eine einfache Reinigung und chemische Desinfektion, während vorgeformte, konturierte Fußbetten eine ergonomische Gewichtsverteilung bei langen Schichten unterstützen.
📖 Informieren Sie sich über die verschiedenen Berufsmöglichkeiten auf unserer Bewerbungsseite: #M Herstellung von medizinischen und Komfortschuhen.
📊Zusammenfassung der Schuhkategorien und Formanwendungen
⚖️ Spritzgussverfahren vs. geklebte Schuhkonstruktion
Die Entscheidung zwischen Spritzguss und traditioneller Zementbauweise erfordert eine Abwägung der Werkzeuginvestitionen mit den Lohnkosten der Montagelinie.
Beim Spritzgießen werden automatisierte Polymerinjektionen und direkte chemische Verbindungen eingesetzt, um den Arbeitsaufwand zu minimieren und die Haltbarkeit der Verbindung zu verbessern. Im Gegensatz dazu setzt die traditionelle zementierte Bauweise auf manuelle Vorbereitung und Lösungsmittelklebstoffe, um maximale gestalterische Flexibilität zu gewährleisten.
📊Vergleichstabelle der Fertigungsparameter
💰 Was bestimmt die Kosten der Schuh-Spritzgussfertigung?
Für eine präzise Budgetprognose ist die Bewertung der wichtigsten betrieblichen Faktoren erforderlich, die die Werkzeug- und Produktionsstückkosten bestimmen.
Die richtige Balance zwischen Werkzeuggröße, Polymerharzdichte und Mehrkomponenten-Maschinenkomplexität ist entscheidend für die Steuerung der Investitionsausgaben und die Erreichung der Produktionsziele pro Einheit.
🛠️1. Komplexität der Form und Anzahl der Größen
Die anfänglichen Investitionskosten werden maßgeblich durch die Konstruktion der Metallform beeinflusst. Formen mit aufwendigen 3D-Seitenwandstrukturen, mehrteiligen Seiteneinsatzkernen (für Hinterschneidungen) oder Mehrfacheinsätzen erfordern mehr maschinelle Bearbeitung als standardmäßige zweiteilige Öffnungs-/Schließformen.
Da die Schuhgrößen über die Kategorien Herren, Damen und Kinder hinweg einen sehr großen Bereich abdecken, benötigt jede ganze und halbe Größe ein individuelles linkes und rechtes Metallabdruckset.
⚖️2. Material und Sohlengewicht
Die Rohstoffkosten hängen vom Polymergewicht (Kosten pro Kilogramm) ab. Eine dicke Plateau-Außensohle aus hochdichtem TPU mit einem Gewicht von 800 Gramm erfordert deutlich mehr Harz als eine flache EVA-Zwischensohle mit einem Gewicht von 180 Gramm. Durch die Integration interner, gitterförmiger Kanäle werden Gewicht und Harzverbrauch reduziert, während die kompressive Strukturstabilität erhalten bleibt.
🎨3. Farben und Dichtestruktur
Die einfarbige, einkomponentige Spritzgusstechnik stellt die wirtschaftlichste Konfiguration dar. Die Herstellung mehrfarbiger Laufsohlen oder von Strukturen mit zwei Dichten (z. B. ein weicher EVA-Kern in Kombination mit einer dichten Gummilauffläche) erfordert Mehrkomponenten-Spritzgießmaschinen, komplexe Werkzeuge und längere Zykluszeiten – wodurch die Stückkosten um 201 bis 401 Tsd. steigen.
⏱️4. Produktionsmenge und Zykluszeit
Höhere Produktionsmengen amortisieren die anfänglichen Werkzeug- und Maschineneinrichtungskosten auf mehr Stückzahlen. Die Zykluszeit einer Maschinenstation (z. B. 45 Sekunden statt 90 Sekunden) wirkt sich direkt auf den täglichen Produktionsausstoß aus. Rezepturen, die längere Kühl- oder Vulkanisationszeiten in der Form erfordern, erhöhen die Betriebskosten pro Maschinenstunde.
📊Kostentreibermatrix für Spritzguss
🎯 Wie wählt man das richtige Spritzgussverfahren für einen Schuh aus?
Beschaffungsteams sollten bei der Auswahl eines Injektionsverfahrens für neue Schuhprogramme einen strukturierten Bewertungsrahmen anwenden:
Durch die Abstimmung von Bauanforderungen, technischen Leistungszielen, geometrischer Machbarkeit und Produktionsvolumen wird eine optimale Prozessauswahl gewährleistet.
1️⃣1. Schuhart und Konstruktion
Bei Sicherheitsschuhen für den Arbeitseinsatz oder Arbeitsstiefeln sorgt das Direktspritzgießen mit PU/TPU für wasserdichte Nähte und hohe Haftfestigkeit. Bei Lifestyle-Sneakern, die saisonale Obermaterialänderungen über einer gemeinsamen Sohle erfordern, bietet die separate Sohlenformung in Kombination mit geklebter Leiste mehr Gestaltungsfreiheit.
2️⃣2. Material- und Leistungsspezifikationen
Definieren Sie präzise physikalische Leistungsziele im technischen Datenpaket des Werks:
- Zielmasse: Geben Sie das maximale Bauteilgewicht in Gramm pro Größe an.
- Küstenhärte: Härtebereiche werden anhand der Shore-C-Norm für dämpfende Zwischensohlen ($45^\circ \pm 3^\circ \text{ Shore C}$) oder der Shore-A-Norm für Laufsohlen ($65^\circ \pm 5^\circ \text{ Shore A}$) definiert.
- Abriebfestigkeit und Biegebeständigkeit: Maximaler Volumenverlust gemäß ISO 20871 Trommelabriebtests ($< 150 mm^3$) und minimale Biegezyklen gemäß ISO 17707 Prüfung ($> 30.000 Biegezyklen$ ohne Schnittwachstum).
3️⃣3. Sohlengeometrie und Formendesign
Vor der Werkzeugherstellung sollten die 3D-CAD-Sohlenmodelle gemeinsam mit den Formenbauingenieuren des Werks geprüft werden. Unnötige scharfe Innenkanten, nicht funktionsrelevante dicke Harzeinschlüsse oder starke Hinterschneidungen, die bei schnellen Produktionszyklen zu Lufteinschlüssen, Einfallstellen oder Entformungsrissen führen können, sind zu vermeiden.
4️⃣4. Produktionsauftragsvolumen
Prüfen Sie die langfristigen Nachfrageprognosen. Sollten die anfänglichen Bestellmengen unter 1.000 Paar pro Größe liegen, erhöhen die Kosten für kundenspezifische Werkzeuge die amortisierten Stückkosten erheblich. In diesen Fällen empfiehlt es sich, auf handelsübliche Spritzgussformen zurückzugreifen (bei denen die Werkzeugkosten bereits vom Lieferanten amortisiert sind) und stattdessen die Oberteile individuell anzupassen.
5️⃣5. Werkzeugkostenbudget
Legen Sie vor der Freigabe von CNC-Werkzeugschnitten Zielkostenobergrenzen fest. Wägen Sie die anfänglichen Werkzeugentwicklungskosten gegen die angestrebten FOB-Stückpreise ab. Bei Serienproduktionen mit hohem Volumen und mehreren Saisons amortisieren sich die anfänglichen Werkzeuginvestitionen schnell, da die amortisierten Werkzeugkosten über den Produktlebenszyklus auf wenige Cent pro Paar sinken.
📊Matrix der Prozessauswahlkriterien
🤔 Ist Spritzguss das richtige Verfahren für Ihr Schuhprojekt?
Ob Spritzguss für Ihr Schuhprojekt geeignet ist, hängt von der Bewertung der Produktionsvolumengrenzen, des Bedarfs an Designflexibilität, des Kapitalbudgets und der Anforderungen an die strukturelle Haltbarkeit ab.
✅Wann Spritzgießen eine gute Wahl ist
- Großserienproduktion: Die prognostizierte Nachfrage liegt bei über 1.000 bis 5.000 Paaren pro Modell über mehrere Saisons hinweg.
- Strenge Maßvorgaben: Die Konstruktion erfordert präzise und wiederholbare Bauteilabmessungen für die automatisierte Montage.
- Hohe Anforderungen an die Langlebigkeit: Das Schuhwerk muss Biegungen, Abrieb, Feuchtigkeit und starker Beanspruchung standhalten, ohne dass es zu einer Ablösung der Verbindungen kommt.
- Monolithische Schuhkonzepte: Das Produktkonzept umfasst einteilige Holzschuhe, Pantoletten oder wasserdichte Stiefel, die in einem einzigen Maschineneinsatz hergestellt werden.
⚠️Wann ein anderes Herstellungsverfahren besser sein könnte
- Kleinserien oder Sonderanfertigungen: Die ersten Produktionsaufträge liegen bei 300 bis 500 Paar pro Modell.
- Häufige saisonale Überarbeitungen der Außensohle: Die Produktlinien erfordern alle paar Monate eine komplette Überarbeitung der Sohlenform.
- Begrenzte Kapitalbudgets: Für die Herstellung kundenspezifischer CNC-Metallformen steht kein Startkapital zur Verfügung.
- Traditionelle Bauweisen: Die Marke setzt auf handgefertigte Lederkonstruktionen, vulkanisierte Bandwicklung oder Goodyear-rahmengenähte Sohlen.
📊Eignungsmatrix für Spritzgussverfahren
❓ Häufig gestellte Fragen (FAQ)
Hier finden Sie technische Antworten auf häufig gestellte Fragen zu Spritzgussmaterialien für Schuhe, Werkzeughaltbarkeit, Qualitätskontrolle und Produktionsprozessen.
🔹Worin besteht der Hauptunterschied zwischen EVA- und TPU-Spritzguss?
EVA ist ein geschlossenzelliger Schaumstoff, der für stoßdämpfende Zwischensohlen und leichte Clogs verwendet wird. TPU ist ein dichter Kunststoff, der aufgrund seiner Reißfestigkeit und Verschleißfestigkeit für abriebfeste Laufsohlen, Stollen und Schutzrahmen eingesetzt wird.
🔹Wie viele Produktionszyklen kann eine Schuhspritzgussform durchführen?
Präzisions-Aluminiumformen erreichen bei normaler Wartung eine Lebensdauer von 100.000 bis 300.000 Spritzgießzyklen. Stahlformen halten bei sachgemäßer Reinigung, vorbeugender Wartung und korrosionsbeständiger Lagerung 500.000 bis über 1.000.000 Zyklen stand.
🔹Können recycelte Polymermaterialien im Schuh-Spritzgussverfahren eingesetzt werden?
Ja. Fabriken verarbeiten routinemäßig industrielle Recyclingreste (PIR) sowie recycelte TPU-, TPR- oder EVA-Harze aus Verbraucherabfällen (PCR). Mischungen mit einem Recyclinganteil von 151 % bis 30 % können verarbeitet werden, ohne die mechanischen Eigenschaften (Flexibilität oder Zugfestigkeit) wesentlich zu beeinträchtigen.
🔹Warum benötigen geschäumte EVA-Sohlen nach dem Entformen eine Stabilisierungsphase?
Beim Aushärten des heiß aufgeschäumten EVA außerhalb der Formkavität kommt es innerhalb von etwa 24 Stunden zu thermischer Schrumpfung und Zellgasstabilisierung. Messungen der Bauteile unmittelbar nach dem Entformen liefern ungenaue und zu große Abmessungen.
🔹Was verursacht den “Grat” an den Trennlinien einer spritzgegossenen Sohle?
Gratbildung entsteht, wenn geschmolzenes Polymer beim Einspritzen zwischen den Trennfugen der Formkavität austritt. Typische Ursachen hierfür sind unzureichende Schließkraft, verschlissene oder beschädigte Formdichtungsflächen, zu hoher Einspritzdruck oder zu hohe Schussvolumina.
🔹Ist das Direktspritzgießen umweltfreundlicher als das manuelle Kleben?
Die Direkteinspritzung macht lösemittelbasierte Grundierungen und Klebstoffe überflüssig und reduziert so die VOC-Emissionen im Werk. Außerdem entfällt der Energieverbrauch, der mit langen Trocknungszeiten für Klebstoffe und der Aushärtung in Wärmetunneln bei manuellen Montagelinien verbunden ist.
🔹Wie lange ist die übliche Lieferzeit für die Herstellung von Schuhformen?
Die Herstellung einer Serienfertigung von Aluminium- oder Stahlspritzgussformen für Schuhe in einer bestimmten Größe erfordert 4 bis 8 Wochen, einschließlich der Validierung des 3D-CAD-Designs, der CNC-Bearbeitung, der Oberflächentexturierung und der ersten Mustererstellung (T1-Muster).