⚙️ Stampaggio a iniezione per calzature: panoramica tecnica e dati globali
Secondo il World Footwear Yearbook pubblicato da APICCAPS (l'Associazione portoghese delle calzature), la produzione mondiale di calzature ha raggiunto circa 24,6 miliardi di paia nel 2025, con gli stabilimenti asiatici che rappresentano circa 88% della produzione globale totale.
Gestire la produzione su questa scala richiede un controllo operativo rigoroso. I brand calzaturieri e i team di approvvigionamento non possono raggiungere la sostenibilità commerciale affidandosi esclusivamente a linee manuali a più fasi di montaggio e incollaggio.
🏭L'imperativo dell'automazione nella calzatura industriale
La produzione industriale di calzature richiede sistemi automatizzati in grado di realizzare componenti identici e dimensionalmente precisi, con tempi ciclo prevedibili e costi unitari controllati. Comprendere che cos'è lo stampaggio a iniezione e come funziona in fabbrica è essenziale per i responsabili acquisti calzature, gli sviluppatori prodotto e i direttori approvvigionamenti.
La metodologia produttiva scelta determina direttamente i budget di sviluppo dell'attrezzatura, le quantità minime d'ordine (MOQ), i prezzi unitari e la durabilità del prodotto nel lungo periodo.
📊Benchmark e parametri della produzione mondiale di calzature
Questa guida tecnica analizza macchinari, formulazioni dei materiali, strutture di costo e protocolli di controllo qualità impiegati nello stampaggio a iniezione per calzature.
⚙️ Che cos'è lo stampaggio a iniezione?
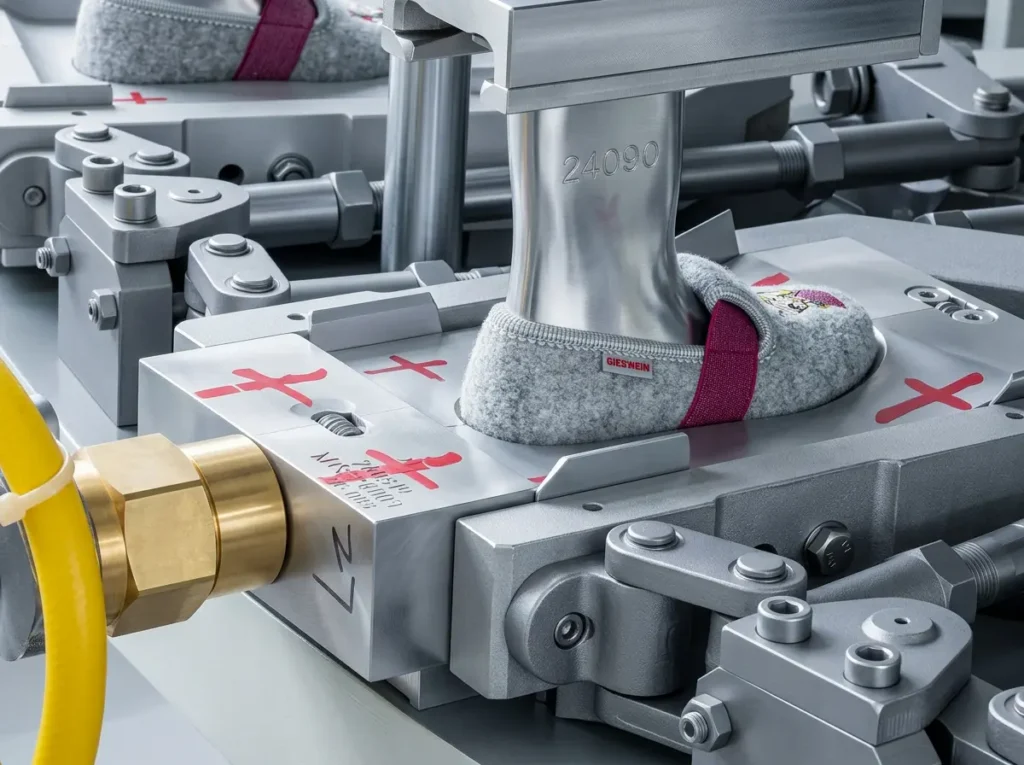
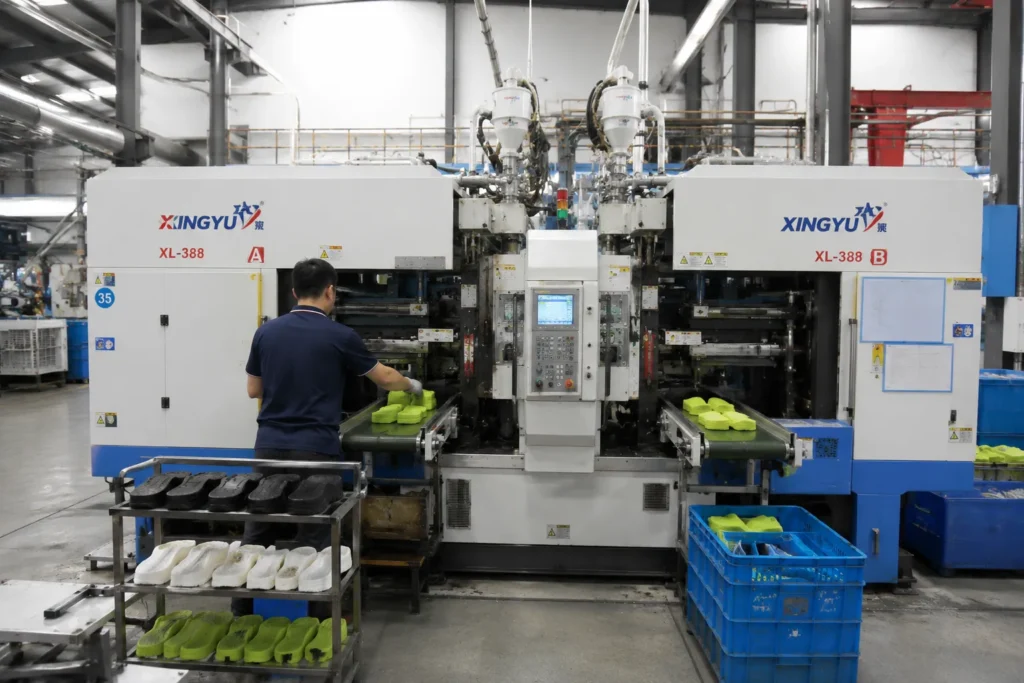
Nella produzione industriale di calzature, partendo dalla definizione di base dello stampaggio a iniezione, si tratta di un processo produttivo automatizzato in cui granuli termoplastici vergini, compound elastomerici o polimeri liquidi reattivi vengono riscaldati fino allo stato fluido e forzati ad alta pressione in una cavità di stampo metallico chiusa e a temperatura controllata. Il materiale fuso riempie i contorni precisi della cavità, si solidifica tramite raffreddamento termico o polimerizzazione chimica e viene estratto come componente tridimensionale finito.
Fasi del ciclo: Riscaldamento del polimero → Iniezione ad alta pressione → Riempimento della cavità → Solidificazione (termica/chimica) → Estrazione automatizzata.
👟Applicazioni nella produzione calzaturiera
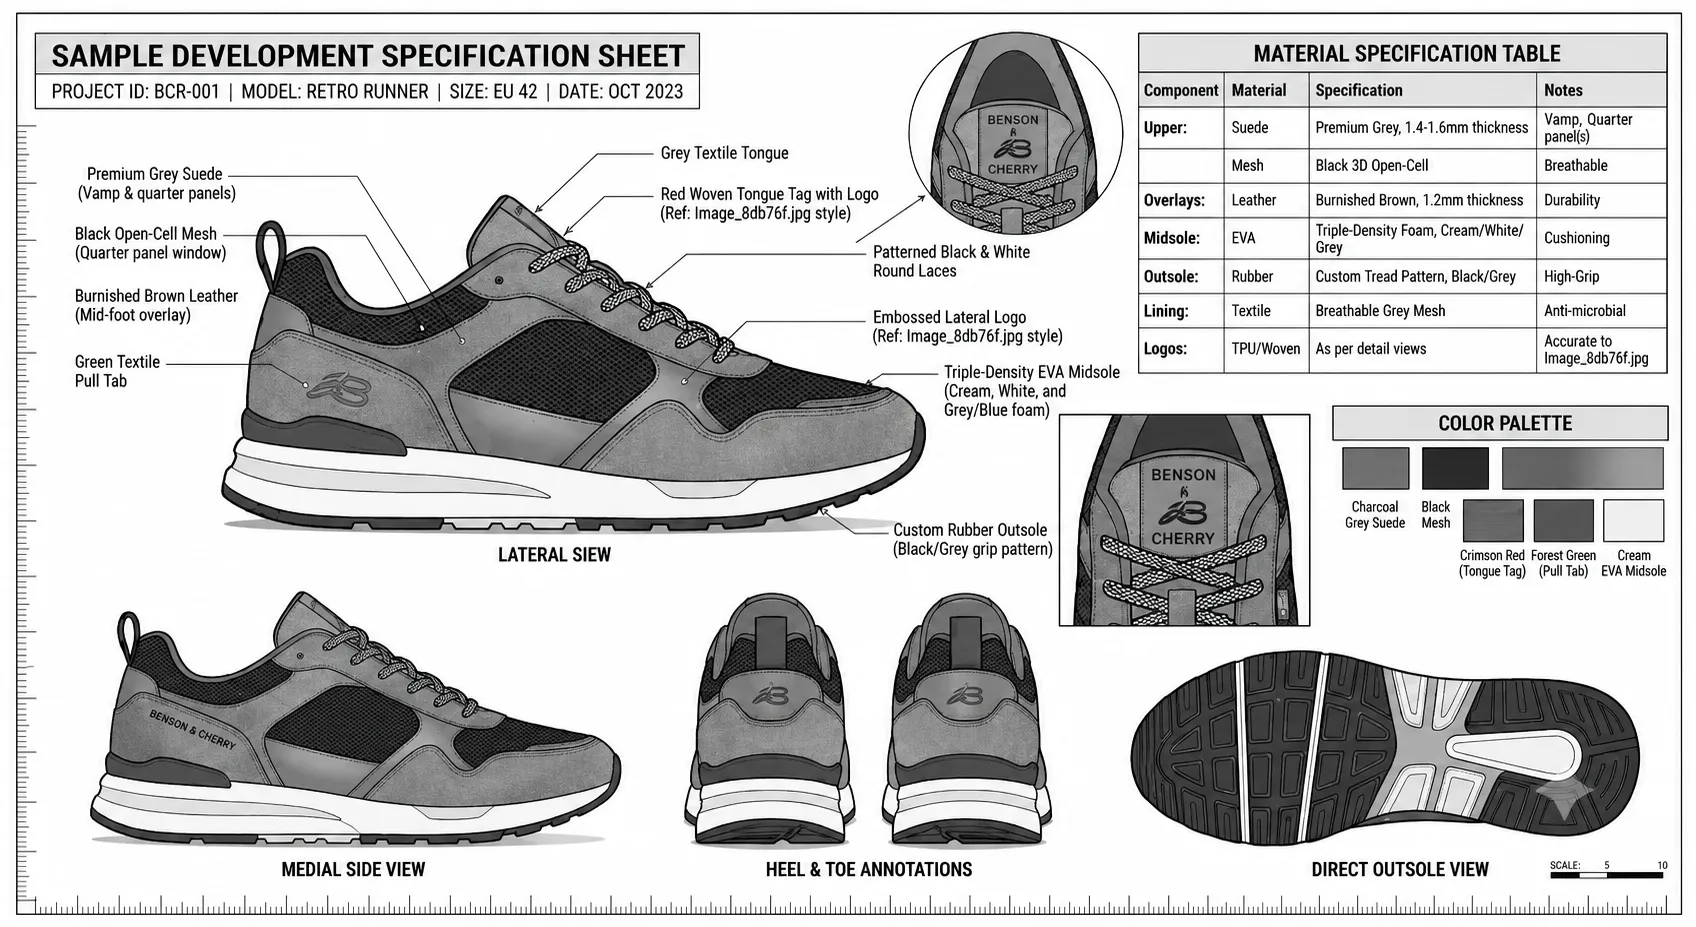
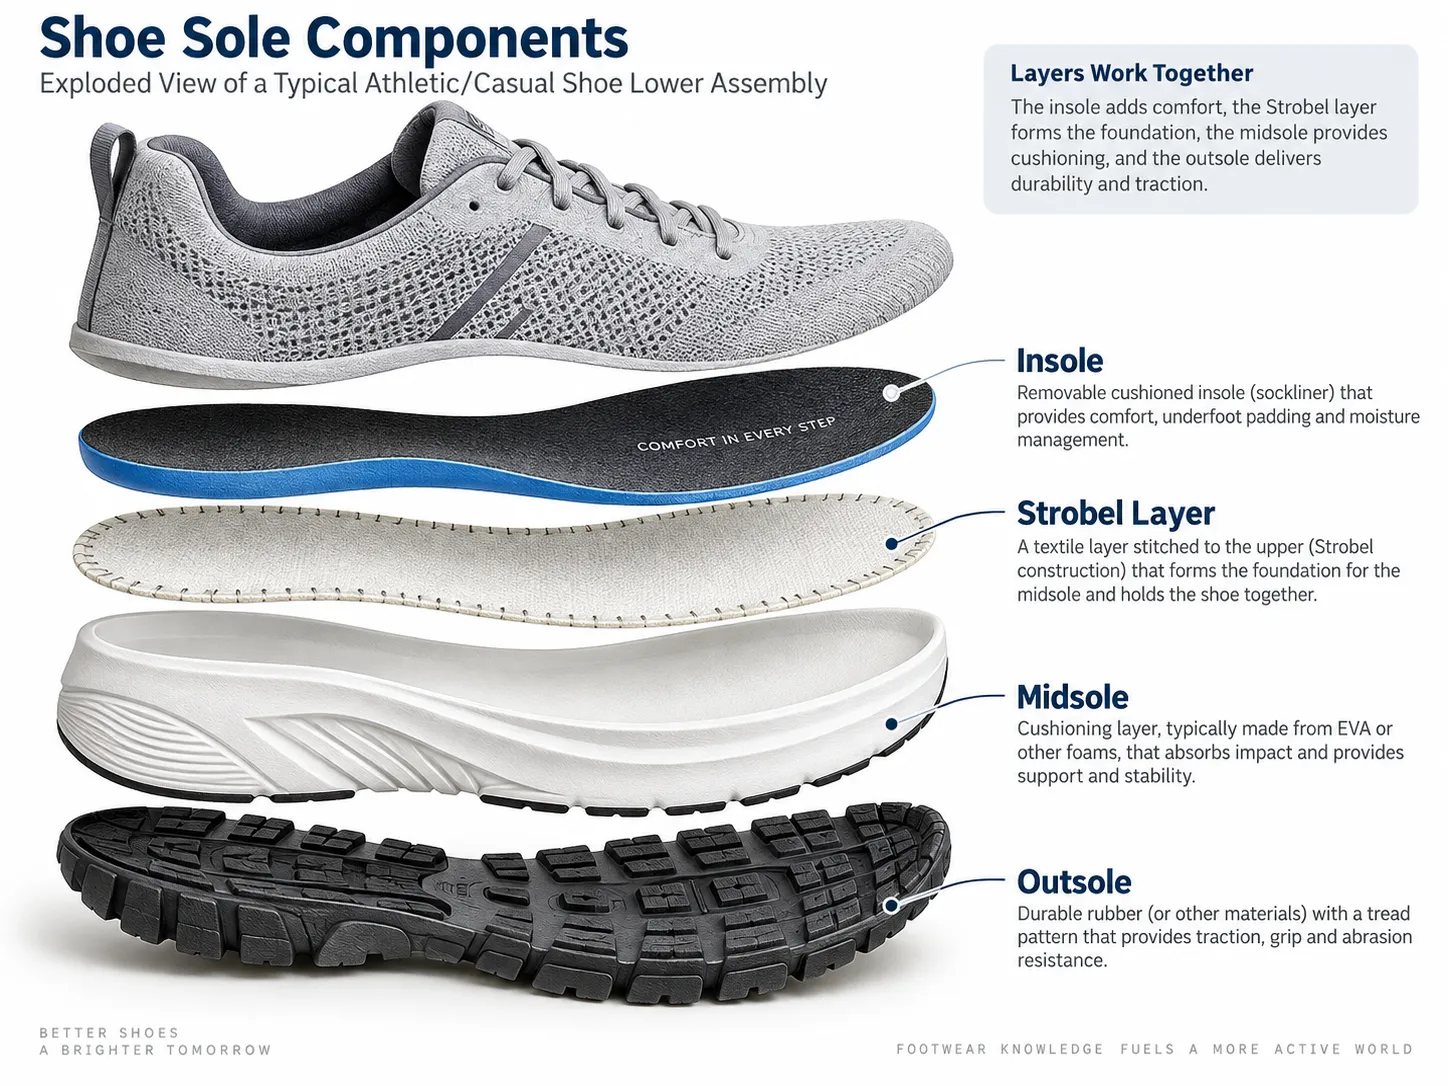
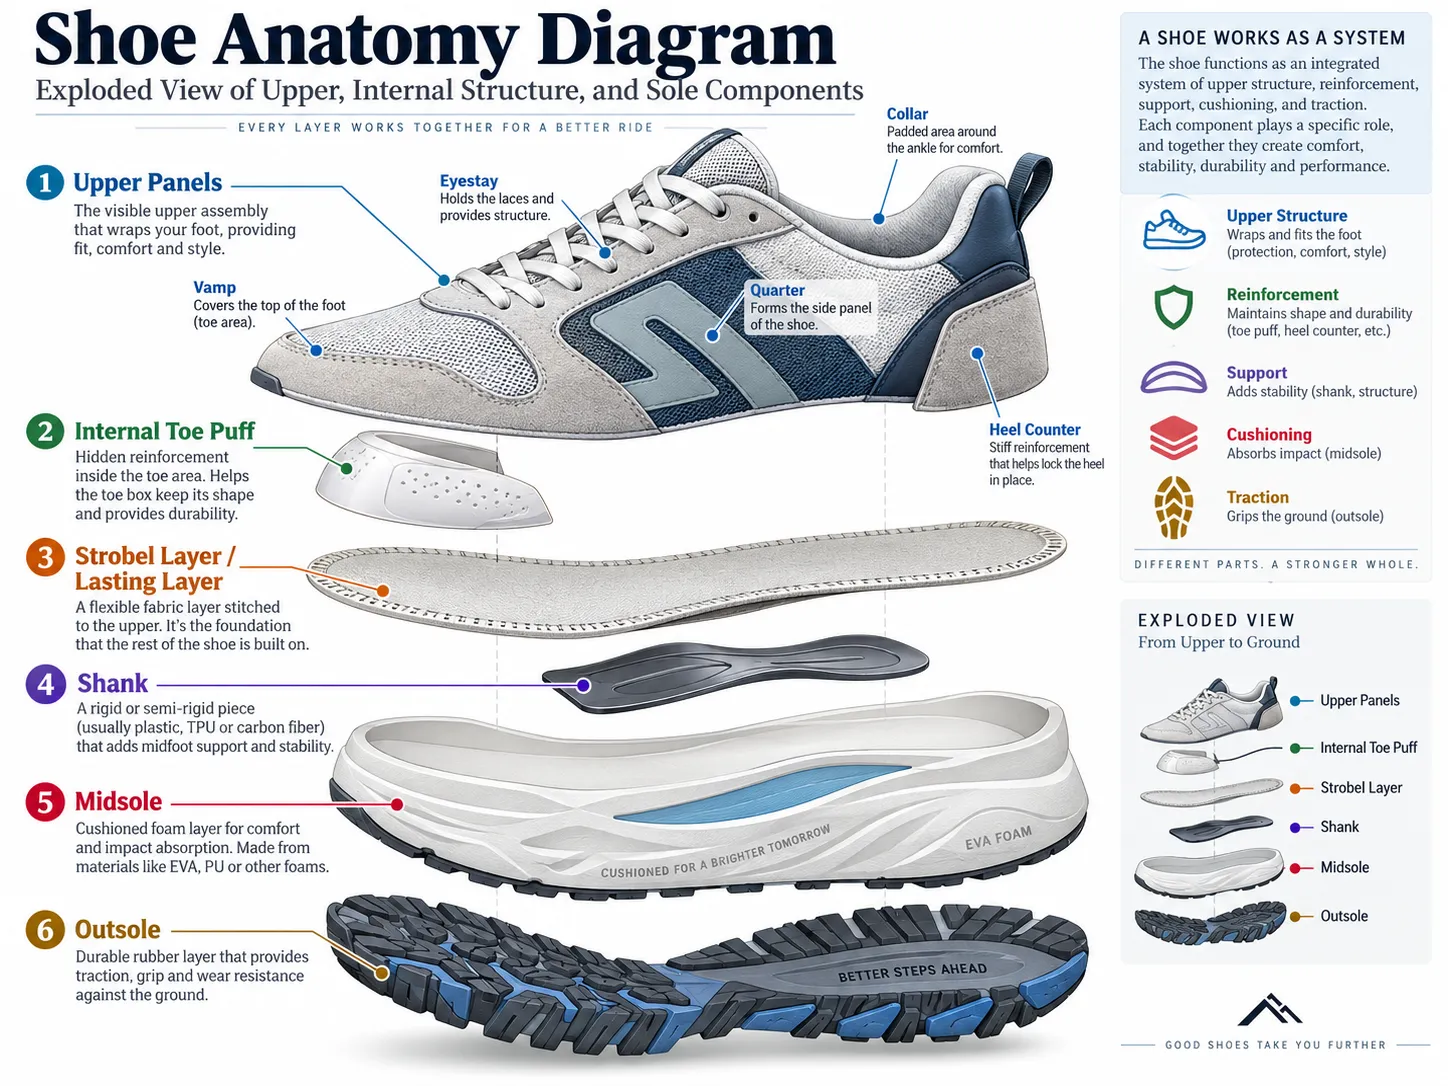
Nella produzione calzaturiera, lo stampaggio a iniezione viene utilizzato per produrre suole monoblocco, intersuole ergonomiche, puntali protettivi, contrafforti del tallone, oppure calzature monolitiche complete (come zoccoli resistenti all'acqua o scarpe antinfortunistiche).
📊Confronto di processo: stampaggio a iniezione vs. cut-and-sew
A differenza del tradizionale stock fitting per taglio e cucitura—in cui i fogli di schiuma EVA vengono stampati a compressione, fustellati, impilati e incollati manualmente—lo stampaggio a iniezione trasforma la resina polimerica grezza in un componente calzaturiero 3D complesso in un singolo ciclo di macchina.
⚡ Quali sono i vantaggi dello stampaggio a iniezione per le calzature?
L'adozione di una suola stampata a iniezione o di una costruzione della scarpa a iniezione diretta offre vantaggi meccanici ed economici specifici dello stampaggio a iniezione rispetto alle tradizionali linee di assemblaggio manuali.
🎯Principali vantaggi operativi e tecnici
📐Dimensioni costanti e ripetibilità
Gli stampi in alluminio e acciaio lavorati a CNC garantiscono che le dimensioni dell'unità restino costanti dal primo paio di produzione fino al termine di una serie di migliaia di paia. Poiché il polimero fuso riempie una cavità metallica rigida sotto pressione idraulica o pneumatica controllata, le tolleranze dimensionali vengono mantenute entro frazioni di millimetro. Per i responsabili degli acquisti, questa stabilità dimensionale riduce al minimo le variazioni di calzata tra la tomaia montata e la suola durante il montaggio.
🚀Produzione efficiente ad alto volume
Lo stampaggio a iniezione offre la velocità necessaria per la produzione in grandi volumi. Gli impianti a iniezione rotativa dotati di 12-24 stazioni di stampaggio consentono a un solo team di operatori di produrre migliaia di suole o paia complete per turno di 24 ore. I tempi di ciclo variano da 30 a 90 secondi per stazione, riducendo significativamente i costi diretti della manodopera rispetto alle linee di incollaggio assemblate a mano.
🎨Geometria complessa della suola e design del battistrada
I polimeri liquidi iniettati ad alta pressione fluiscono uniformemente nei canali stretti dello stampo e nei dettagli intricati delle cavità. I progettisti possono integrare tasselli multi-direzionali aggressivi, canali di flessione, loghi perimetrali e pareti laterali testurizzate in un unico stampo, senza necessità di intaglio post-stampaggio o fustellatura secondaria.
Poiché la geometria del battistrada è definita interamente dalla cavità dello stampo, i tasselli profondi e gli elementi perimetrali vengono riprodotti in modo costante su tutti i lotti di produzione. La capacità di un determinato disegno del battistrada di resistere alla fessurazione sotto flessione ripetuta può essere valutata in modo standardizzato: secondo la norma ISO 17707, la resistenza alla flessione della suola viene testata specificamente per valutare come i materiali della suola e i disegni superficiali influenzano la propagazione dei tagli. Questo standard fornisce agli acquirenti un parametro meccanico oggettivo per valutare la durata della suola prima di impegnarsi nella produzione commerciale.
Conformità ISO 17707: I test standardizzati di resistenza alla flessione misurano la crescita dei tagli e la propagazione delle cricche su geometrie del battistrada complesse, consentendo una validazione meccanica oggettiva prima dell'approvazione degli stampi.
🧪Opzioni multi-densità e multi-materiale
Le macchine per iniezione multi-shot consentono alle fabbriche di iniettare due o tre composti distinti—o formulazioni a densità diversa della stessa resina—in un'unica cavità dello stampo nello stesso ciclo di processo. Un design di calzatura può combinare un nucleo dell'intersuola in EVA a bassa densità e morbido per l'assorbimento degli urti con un guscio del battistrada in TPU denso e resistente all'usura per la trazione, eliminando la necessità di strati adesivi intermedi.
🔗Assemblaggio secondario ridotto con iniezione diretta
L'incollaggio per iniezione diretta elimina completamente l'applicazione manuale di adesivo colando la suola fusa direttamente sulla tomaia montata su forma all'interno della cavità dello stampo. Questo processo elimina primer a base solvente, adesivi e tunnel di termoindurimento dal reparto di assemblaggio, riducendo le emissioni di COV della fabbrica e i costi di manodopera.
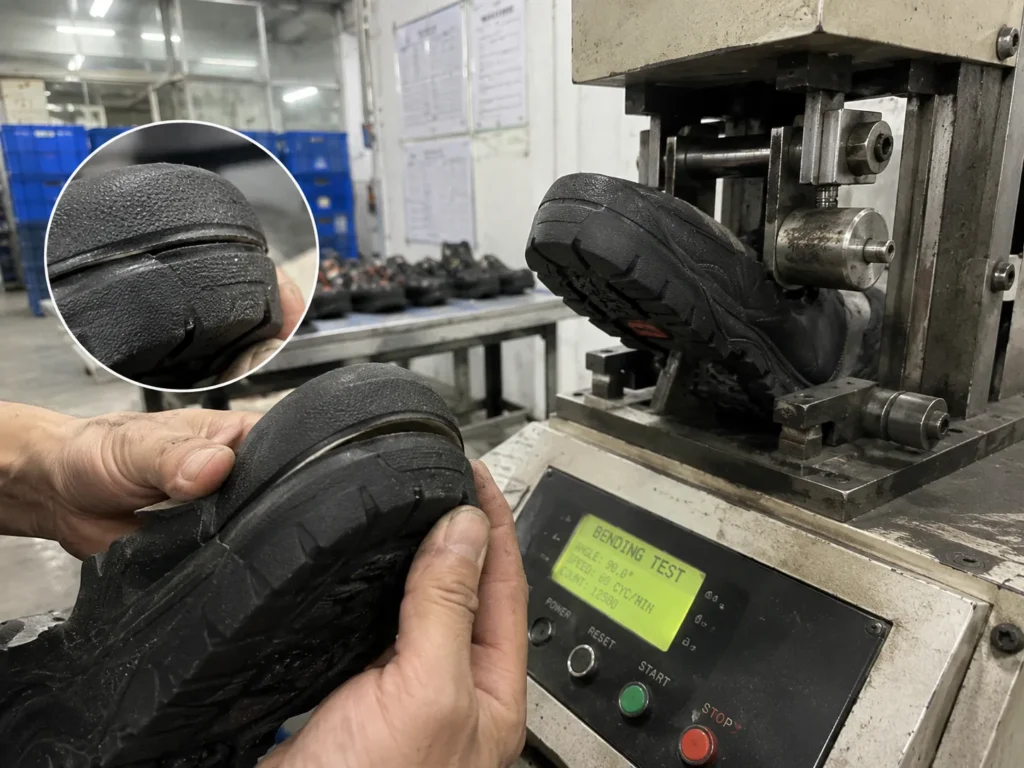
Nella nostra produzione, la parte più critica dello stampaggio diretto non è mai stata la formatura della suola, bensì l'adesione tra la suola e la tomaia. All'inizio abbiamo prodotto un lotto di scarpe da lavoro con suola TPU in cui le suole sembravano perfette ma iniziavano a staccarsi sulla punta durante le prove di flessione. Risalendo alla linea, la causa era che la superficie di montaggio della tomaia non era stata irruvidita e primerizzata in modo costante prima dello stampaggio, quindi il TPU fuso non faceva presa sul materiale. Abbiamo risolto internamente aggiungendo una fase fissa di irruvidimento e primerizzazione con un punto di controllo prima che ogni tomaia entri nello stampo, e stringendo la finestra di temperatura di stampaggio sulla macchina. Dopo questa modifica, i difetti di distacco su quel modello si sono ridotti quasi a zero nei nostri test. È per questo che oggi consideriamo la preparazione della superficie, non lo stampaggio in sé, il vero punto di controllo per le calzature stampate direttamente.
⚠️ Quali sono i limiti dello stampaggio a iniezione per calzature?
Sebbene lo stampaggio a iniezione offra efficienza operativa su larga scala, la pianificazione della produzione deve tenere conto di specifici svantaggi tecnici e finanziari dello stampaggio a iniezione.
🛠️Principali vincoli di investimento e tecnici
💰Costo di sviluppo dello stampo
La principale barriera all'ingresso per i nuovi progetti calzaturieri è il prezzo dello stampo. Una scala taglie completa richiede un set di stampi metallici individuali per ogni taglia intera e mezza nelle linee uomo, donna o bambino. Un singolo set di stampi in acciaio o alluminio di precisione (composto da piastre suola, anelli laterali e anime superiori) costa tra $1.500 e $8.000 a seconda della complessità della cavità e delle configurazioni di iniezione multicolore. Una scala taglie standard da 10 misure può rappresentare un investimento iniziale in attrezzature da $20.000 a $60.000 prima dell'inizio della produzione commerciale.
⏳Tempi di realizzazione delle attrezzature
La progettazione e la fabbricazione degli stampi metallici richiedono modellazione CAD 3D, programmazione CAM, fresatura CNC a blocco, elettroerosione a tuffo (EDM) e texturizzazione superficiale. I tempi di realizzazione delle attrezzature variano tipicamente da 4 a 8 settimane. Modifiche di design a metà stagione o interventi correttivi sugli stampi possono compromettere i calendari di lancio.
📦Volume minimo di produzione economico
A causa dei requisiti di spurgo delle macchine, del bilanciamento delle temperature del cilindro, della calibrazione del bloccaggio idraulico e dei tempi di setup per il cambio materiale, gestire piccoli ordini su una linea di iniezione non è efficiente. Le fabbriche fissano tipicamente quantità minime d'ordine (MOQ) da 5,00 a 3.000 paia per colorazione e scala taglie per assorbire gli scarti di setup e i costi di calibrazione delle macchine.
🔒Limiti alle modifiche di design
Una volta fresata la cavità di uno stampo in acciaio o alluminio, modificarne la geometria principale è difficile e costoso. Sebbene piccole quantità di metallo possano essere rimosse tramite fresatura secondaria per ampliare una caratteristica della cavità, ripristinare metallo per correggere un errore strutturale richiede saldatura laser o la sostituzione completa della piastra dello stampo interessata.
⚙️Compatibilità di materiali e attrezzature
Le presse a iniezione e le viti cilindro devono essere abbinate a specifiche classi di polimeri. Le resine termoplastiche come TPU, TPR e PVC si basano su processi di fusione termica e raffreddamento fisico. Al contrario, il poliuretano termoindurente (PU) richiede unità di dosaggio e miscelazione chimica reattiva, mentre i sistemi a schiuma con EVA supercritico richiedono macchinari specializzati per l'espansione ad alta pressione e infrastrutture di scarico dedicate.
📊Analisi strategica del compromesso: vantaggi e limiti
⚙️ How Does Shoe Injection Molding Work?
Quality control management during production audits requires an understanding of the individual stages within the injection shoe manufacturing process.
🔄Step-by-Step Manufacturing Workflow
1️⃣1. Material Preparation
Raw plastic pellets (EVA, TPU, TPR, or PVC) are loaded into machine hoppers. Hygroscopic materials such as TPU require dehumidifying drying at 80°C to 100°C for 2 to 4 hours prior to processing. Moisture in the raw resin causes steam voids, splay marks, and structural weakening in the molded part. Chemical blowing agents, pigments, and UV stabilizers are blended during this stage.
2️⃣2. Heating and Plasticization
Pellets feed from the hopper into a heated machine barrel containing a rotating reciprocating screw. Resistance heater bands gradually melt the plastic as the rotating screw drives the resin forward. Frictional shear heat generated by screw rotation converts the solid granules into a homogeneous, degassed molten melt within a temperature window of 160°C to 220°C, depending on the polymer compound.
3️⃣3. Material Injection
The clamping unit applies hydraulic or toggle pressure (typically 100 to 500 tons of clamp force) to lock the mold halves shut. The reciprocating screw moves forward hydraulically like a plunger, injecting a metered shot volume of molten resin through the runner system and gate channels into the sealed mold cavity under high pressure.
4️⃣4. Mold Filling and Forming
The pressurized melt flows through the cavity, filling tread details, sidewall textures, and internal support structures. Packing pressure is maintained briefly after initial filling to force additional melt into the cavity, compensating for volumetric thermal shrinkage as the outer resin layers begin to cool against the metal mold walls.
5️⃣5. Cooling or Curing
For thermoplastics (TPU, TPR, PVC), chilled fluid circulating through internal mold channels extracts heat from the part until it reaches structural rigidity. For thermoset compounds (reactive PU) or crosslinked polymers (foamed EVA), internal mold heating triggers chemical polymerization or vulcanization until the resin cures completely.
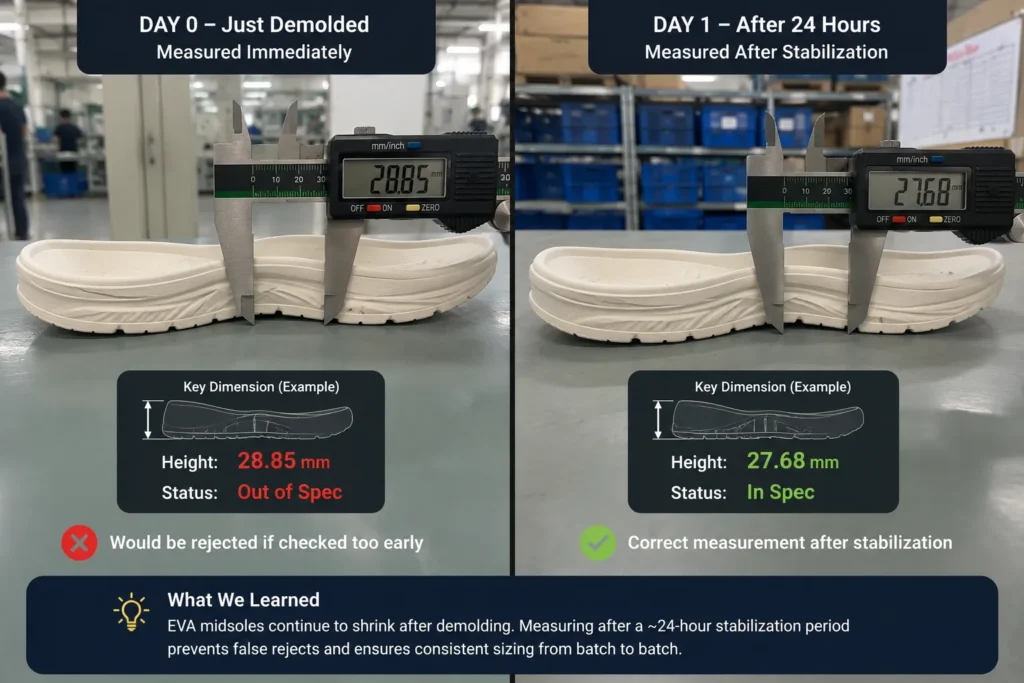
One thing we only fully understood after measuring it ourselves: EVA soles keep moving after they leave the mold. When we started logging dimensions across a batch of EVA midsoles, we found that pieces measured straight off the machine were noticeably larger than the same pieces measured the next day — the parts continued to shrink as they cooled and stabilized over roughly the first 24 hours. Checking dimensions too early was flagging good soles as oversized. Based on that, we changed our internal rule to measure critical dimensions only after a stabilization period rather than at demolding, and we size the molds to compensate for that expected shrinkage. That is a large part of how we keep finished sizes consistent from the first pair of a run to the last.
6️⃣6. Demolding
Once the part reaches adequate mechanical rigidity, the clamping unit opens. Mechanical ejector pins, air-poppet valves, or robotic grippers complete the demolding step, releasing the formed component from the mold cavity without distorting delicate tread edges or sealing margins.
7️⃣7. Trimming and Inspection
Ejected components move to finishing lines where technicians trim sprues, runners, and flash along parting lines using pneumatic shears or heated blades. Quality control technicians inspect sole dimensions, shore hardness (durometer), compound density, and color consistency before releasing parts to assembly.
📖 To see how injection-molded EVA and rubber soles are used in comfort footwear, visit our produttore di pantofole pagina.
📊Process Stage Summary & Key Parameters
🧪 Quali materiali si utilizzano per lo stampaggio a iniezione delle calzature?
La scelta dei materiali adeguati per la suola determina peso, resistenza alla flessione, aderenza e costo unitario. I polimeri differiscono notevolmente in termini di resistenza all'abrasione, motivo per cui la durabilità viene misurata con metodi di prova standardizzati. Come specificato nella norma ISO 20871, la resistenza all'abrasione della suola è determinata mediante una prova con tamburo abrasivo rotante. Questo standard consente agli acquirenti di valutare la durabilità del materiale tra le formulazioni EVA, TPR, TPU e PVC con parametri di prova identici, prima di definire le specifiche finali del materiale.
Le prove con tamburo abrasivo rotante forniscono una metrica oggettiva e standardizzata per confrontare la perdita di volume tra diverse formulazioni polimeriche prima di impegnarsi nella produzione su stampi definitivi.
🔬Analisi dettagliata dei polimeri e specifiche
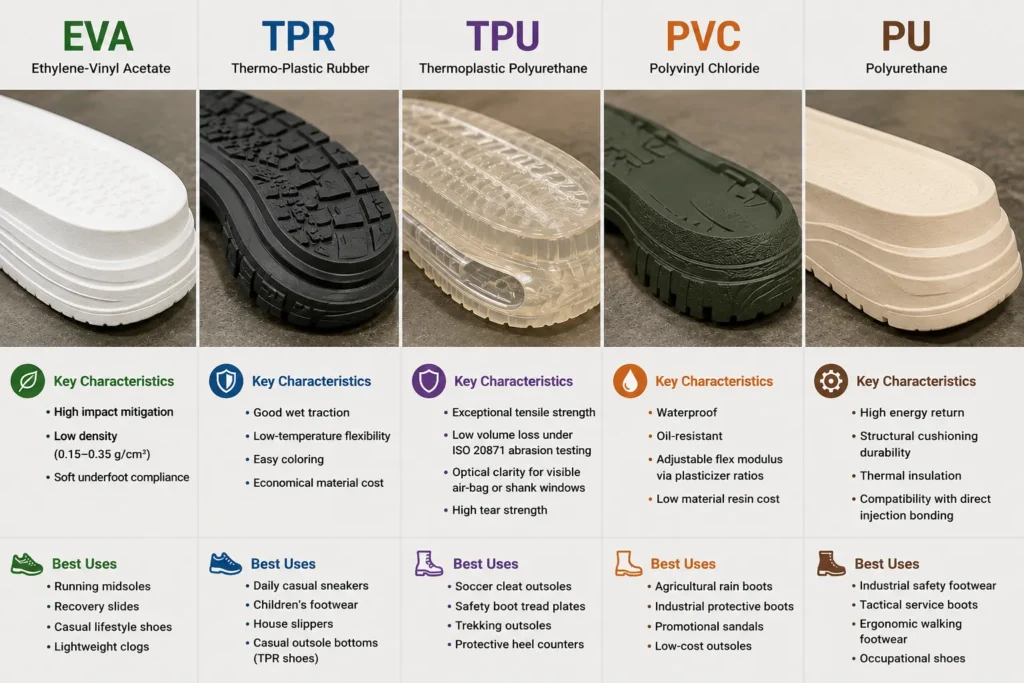
👟EVA (etilene-vinil acetato)
Il materiale EVA è ampiamente specificato per applicazioni di ammortizzazione leggera. Se lavorata mediante stampaggio a iniezione EVA, la resina EVA liquida o granulare, miscelata con agenti espandenti chimici, si espande all'interno della cavità dello stampo in una struttura a celle chiuse contenente microsacche di azoto.
- Caratteristiche principali: Elevata capacità di assorbimento degli urti, bassa densità del compound (da 0,15 a 0,35 g/cm³), cedevolezza morbida sotto il piede.
- Impieghi ideali: Intersuole per running, pantofole da recupero, calzature casual lifestyle, clog leggeri.
Nota sull'approvvigionamento: Prescrivere nei capitolati tecnici limiti di deformazione permanente a compressione (ASTM D395 o ISO 815) per evitare che le intersuole in EVA subiscano un collasso permanente prematuro sotto l'impatto ripetuto del piede.
👞TPR (gomma termoplastica)
Il materiale TPR unisce le caratteristiche di lavorazione a fusione dei termoplastici alla resistenza allo scivolamento della gomma vulcanizzata tradizionale.
- Caratteristiche principali: Buona aderenza sul bagnato, flessibilità alle basse temperature, facile colorazione, costo del materiale contenuto.
- Impieghi ideali: Sneaker casual per uso quotidiano, calzature per bambini, pantofole da casa, suole per calzature casual (calzature in TPR).
Nota sull'approvvigionamento: L'TPR è più denso della schiuma EVA. Prevedere cavità di flessione alleggerite all'interno della suola per ridurre il peso totale della suola senza compromettere la durabilità del perimetro esterno.
🛡️TPU (poliuretano termoplastico)
Il materiale TPU è un polimero ingegnerizzato selezionato per l'elevata resistenza meccanica, la resistenza alla fatica di flessione e la resistenza agli oli.
- Caratteristiche principali: Resistenza alla trazione eccezionale, bassa perdita di volume nelle prove di abrasione a tamburo ISO 20871, trasparenza ottica per finestre visibili di air-bag o shank, elevata resistenza allo strappo.
- Impieghi ideali: Suole per scarpe da calcio, piastre battistrada per calzature di sicurezza, suole per trekking, contrafforti protettivi del tallone.
Nota sull'approvvigionamento: La resina TPU comporta costi del materiale più elevati e una densità maggiore (da 1,10 a 1,25 g/cm³). Progettare le suole in TPU con pareti sottili a rete (da 1,5 mm a 2,0 mm) per ottimizzare peso e consumo di compound.
🥾PVC (cloruro di polivinile)
Il materiale PVC è un polimero sintetico ampiamente disponibile, utilizzato principalmente nelle categorie calzature da lavoro, industriali e promozionali.
- Caratteristiche principali: Impermeabile, resistente agli oli, modulo elastico regolabile tramite il rapporto dei plastificanti, basso costo della resina.
- Impieghi ideali: Stivali da pioggia per uso agricolo, calzature protettive industriali, sandali promozionali, suole a basso costo.
Nota sull'approvvigionamento: I compound a base di PVC devono essere conformi alle normative chimiche internazionali (REACH, RoHS, Proposition 65 della California) in materia di plastificanti ftalati soggetti a restrizioni. Richiedere ai fornitori di materie prime rapporti di prova certificati che attestino l'assenza di ftalati.
⚙️PU (poliuretano)
Lo stampaggio a iniezione di poliuretano si basa sulla reazione dosata di polioli liquidi e composti isocianati, miscelati immediatamente prima dell'iniezione nella cavità dello stampo. Questa reazione forma un elastomero microcellulare (materiale PU).
- Caratteristiche principali: Elevato ritorno elastico, durabilità strutturale dell'ammortizzazione, isolamento termico, compatibilità con l'incollaggio a iniezione diretta.
- Impieghi ideali: Calzature antinfortunistiche industriali, stivali tattici da servizio, calzature ergonomiche da cammino, scarpe da lavoro.
Nota sull'approvvigionamento: Polyurethane is subject to long-term hydrolytic degradation (hydrolysis) in high-humidity environments. Specify polyether-based PU formulations rather than polyester-based PU for shoes destined for tropical regions.
📊Matrice delle proprietà dei polimeri e dell'approvvigionamento
📖 Per scoprire come vengono scelti i materiali delle suole per scarpe da escursionismo e da corsa, consulti la nostra produttore di scarpe sportive pagina.
⚙️ Quali sono i principali tipi di stampaggio a iniezione utilizzati nel settore calzaturiero?
Comprendere i diversi tipi strutturali di stampaggio a iniezione aiuta i team di approvvigionamento ad allineare i progetti calzaturieri con le configurazioni dei macchinari di fabbrica.
La scelta tra stampaggio di suole finite e iniezione diretta determina il layout della linea di assemblaggio, i protocolli di resistenza dell'incollaggio e l'adattabilità progettuale stagionale.
👟1. Stampaggio a iniezione della suola
Nello stampaggio autonomo della suola, le suole finite, le intersuole o le cupsole vengono stampate su presse a iniezione indipendenti. Le suole stampate vengono rifilate, ispezionate e trasferite alle linee di assemblaggio tradizionali, dove gli operatori le sgrossano, applicano il primer, la colla e le pressano manualmente sulle tomaie montate.
Una singola suola stampata può essere adattata a più design e materiali della tomaia su diverse linee stagionali.
🤖2. Stampaggio a iniezione diretta
Nel processo di iniezione diretta, lo stampaggio della suola e il fissaggio della tomaia avvengono simultaneamente in un'unica operazione della macchina. Una tomaia pre-cucita viene montata su una forma metallica, che scende direttamente nella parte superiore della cavità dello stampo a iniezione aperto per creare una tenuta ermetica sulla linea di giunzione (featherline).
Quando il polimero fuso (tipicamente PU, TPU o PVC) viene iniettato nella cavità dello stampo inferiore, riempie il disegno del battistrada entrando in contatto diretto e ancorandosi meccanicamente alle fibre tessute o alla pelle irruvidita lungo il bordo della tomaia. Durante la reticolazione, il polimero forma un legame meccanico e chimico con la tomaia, senza adesivi intermedi.
Elevata forza di adesione, bordi suola a tenuta stagna, eliminazione dei rischi di delaminazione adesiva e nessun utilizzo di cementi solventi.
📊Confronto tra stampaggio strutturale a iniezione
⚖️ Iniezione diretta vs. stampaggio suola separato: qual è la differenza?
Per valutare quale configurazione produttiva sia più adatta alle proprie esigenze di approvvigionamento è necessario confrontare caratteristiche strutturali, di attrezzaggio e di costo:
L'iniezione diretta privilegia l'integrità del legame, la resistenza all'acqua e l'efficienza automatizzata, mentre lo stampaggio suola separato offre costi di attrezzaggio iniziali inferiori e una maggiore flessibilità nello styling stagionale.
📊Confronto dei parametri tecnici
👟 Quali tipi di calzature utilizzano lo stampaggio a iniezione?
Lo stampaggio a iniezione viene impiegato in diverse categorie di prodotto nella produzione mondiale di calzature.
🏃♂️Calzature sportive e casual
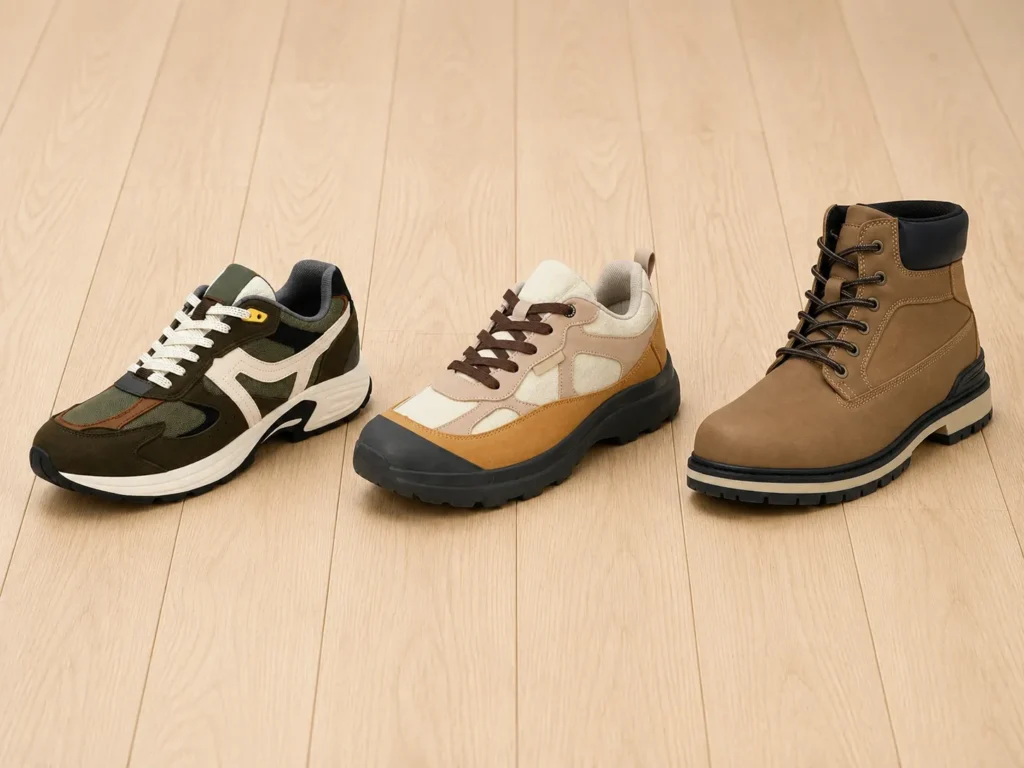
Le sneaker sportive e le calzature casual lifestyle utilizzano lo stampaggio a iniezione EVA per produrre intersuole ammortizzate. I tacchetti tecnici per calcio e baseball impiegano lo stampaggio a iniezione multi-shot TPU per combinare la stabilità strutturale del sottopiede con placche battistrada flessibili nell'avampiede.
📖 Scopra le nostre capacità produttive nella pagina prodotto dedicata: #Soluzioni per calzature sportive e casual.
🩴Sandali e pantofole
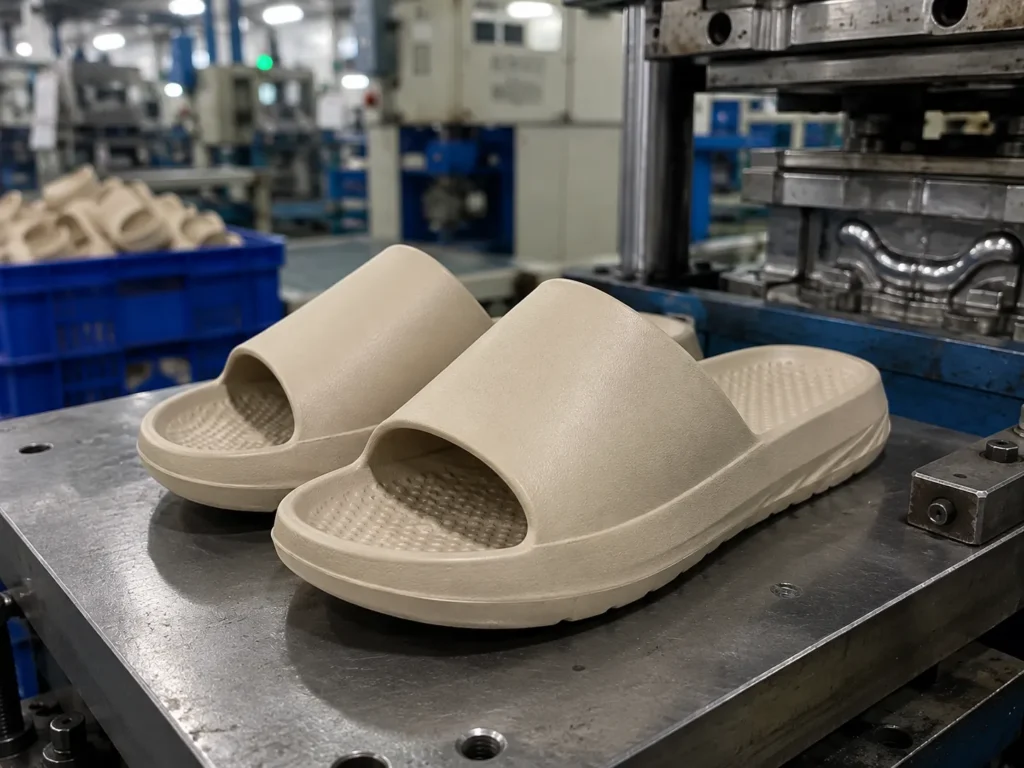
I sandali slide, le infradito da spiaggia e i sottopiedi casual utilizzano lo stampaggio a iniezione TPR o PVC per una produzione ad alto volume e costi unitari contenuti. Cinturini e sottopiedi possono essere stampati in un'unica operazione con macchine a iniezione bicolore.
🐊Zoccoli e calzature stampate in un pezzo unico
Un chiaro esempio commerciale di stampaggio a iniezione monolitico è Crocs. Quando il marchio ha introdotto il suo Classic Clog nel 2002, ha utilizzato un composto di resina proprietario a celle chiuse a base EVA (Croslite), stampato come calzatura unica integrata anziché come costruzione assemblata a più componenti.
Questo approccio produttivo ha affrontato le strutture di costo e l'uniformità del prodotto su scala. Poiché lo zoccolo viene prodotto con un singolo colpo di stampo, la manodopera di assemblaggio manuale secondaria è ridotta al minimo e la coerenza dimensionale è mantenuta tra i lotti di produzione. Crocs ha successivamente acquisito il proprio fornitore principale di stampaggio (Foam Creations / Finproject NA) per mantenere il controllo sullo sviluppo degli stampi e sulle formulazioni delle resine.
Per i responsabili acquisti, questo esempio illustra un principio produttivo fondamentale: quando il design del prodotto lo consente, il passaggio dall'assemblaggio manuale multi-componente allo stampaggio a iniezione monopezzo modifica in modo significativo la struttura dei costi unitari e la scalabilità produttiva. (Fonte: Industrial Case Study / Crocs Corporate History).
🥾Calzature da lavoro e di sicurezza
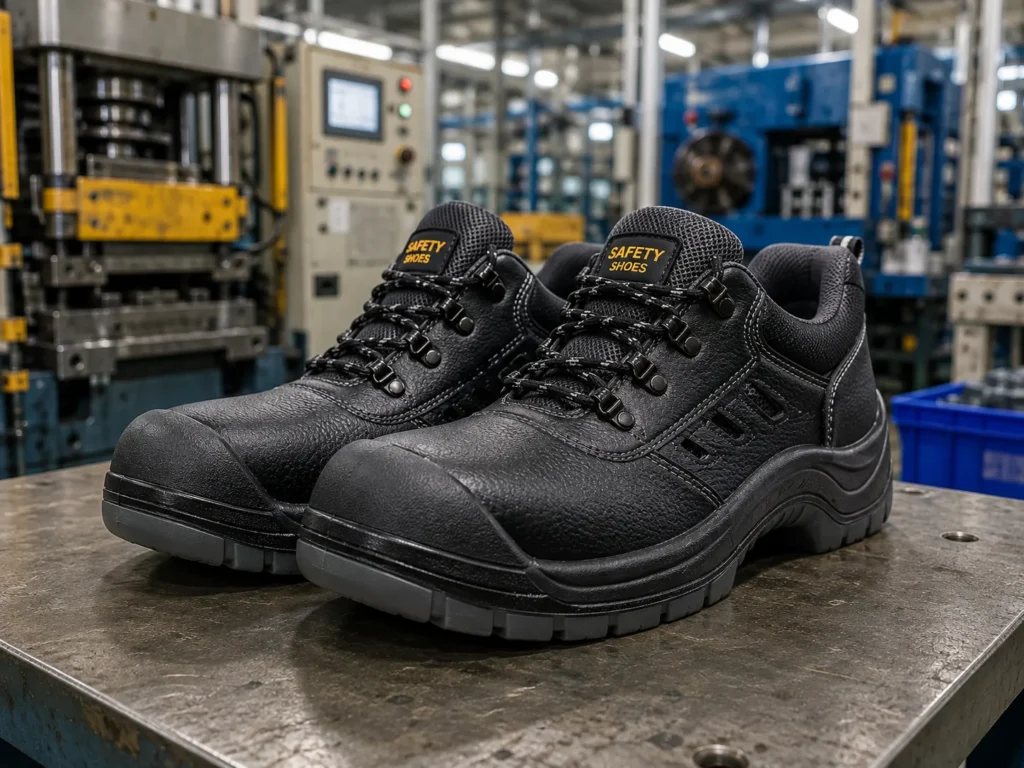
Le calzature protettive industriali richiedono un'elevata resistenza meccanica del legame e resistenza all'umidità. Il poliuretano iniettato direttamente (PU) abbinato a suole resistenti TPU rappresenta la costruzione dominante per gli stivali di sicurezza. L'iniezione diretta ingloba i puntali protettivi in acciaio o composito all'interno della struttura della tomaia, rispettando gli standard europei ISO 20345 per la resistenza all'impatto e alla compressione.
🌧️Stivali e calzature utility
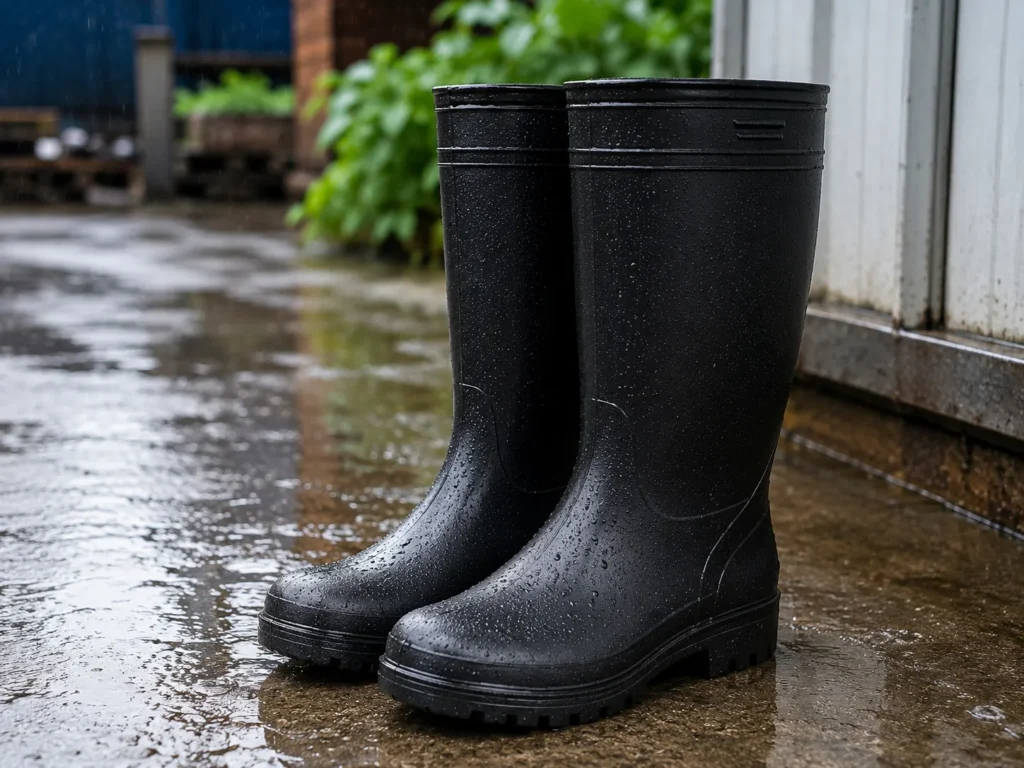
Stivali da pioggia impermeabili, calzature agricole e stivali industriali sono prodotti su macchine a iniezione verticale. Formulazioni PVC o TPR a iniezione singola o doppia stampano il gambale, la sezione della caviglia e la suola con battistrada in un processo continuo, creando una protezione impermeabile senza cuciture.
🏥Calzature medicali e comfort
Le calzature professionali per gli operatori sanitari si basano su microcellulare PU iniettato direttamente o su EVA stampato a iniezione. Le superfici non porose consentono una facile pulizia e disinfezione chimica, mentre i plantari sagomati stampati favoriscono una distribuzione ergonomica del peso durante turni prolungati.
📖 Consulti le opzioni specializzate per uso professionale nella nostra pagina applicazioni: #Produzione di calzature medicali e comfort.
📊Riepilogo delle categorie di calzature e delle applicazioni di stampaggio
⚖️ Stampaggio a iniezione vs. costruzione incollata
La scelta tra stampaggio a iniezione e costruzione incollata tradizionale richiede di bilanciare l'investimento in attrezzature e i costi di manodopera della linea di assemblaggio.
Lo stampaggio a iniezione utilizza l'iniezione automatizzata di polimeri e il legame chimico diretto per ridurre la manodopera e aumentare la durabilità del legame, mentre la costruzione incollata tradizionale si basa sulla preparazione manuale e su adesivi a solvente per la massima flessibilità di stile.
📊Tabella comparativa dei parametri di produzione
💰 Cosa determina il costo dello stampaggio a iniezione per calzature?
Una previsione di budget accurata richiede la valutazione dei principali fattori operativi che determinano i costi unitari di attrezzaggio e produzione.
Bilanciare la scala iniziale dell'attrezzatura, la densità della resina polimerica e la complessità della macchina multi-iniezione è fondamentale per gestire sia la spesa in conto capitale sia gli obiettivi di produzione per unità.
🛠️1. Complessità dello stampo e numero di taglie
La spesa in conto capitale iniziale è fortemente influenzata dal design dello stampo metallico. Gli stampi con texture intricate a 3D sulle pareti laterali, anime a azione laterale in più pezzi (per sottosquadri) o inserti multi-cavità richiedono più lavorazioni meccaniche rispetto agli stampi standard a due pezzi apri/chiudi.
Poiché il sizing calzaturiero copre scale estese tra categorie uomo, donna e bambino, ogni taglia intera e mezza richiede un set di stampi metallici individuale per destro e sinistro.
⚖️2. Materiale e peso della suola
I costi delle materie prime sono determinati dal peso del polimero (costo per chilogrammo). Una suola platform spessa da 800 grammi in TPU ad alta densità richiede una spesa in resina sostanzialmente superiore rispetto a un'intersuola a profilo basso in EVA da 180 grammi. L'inserimento di canali interni a griglia alleggerisce il peso e riduce il consumo di resina mantenendo il supporto strutturale alla compressione.
🎨3. Colori e struttura di densità
L'iniezione monocromatica a densità singola rappresenta la configurazione più economica. Produrre suole multicolore o strutture a doppia densità (come un nucleo morbido in EVA abbinato a un battistrada in gomma densa) richiede macchinari a iniezione multi-shot, attrezzature complesse e tempi di ciclo più lunghi—aumentando i costi unitari dei componenti del 20%–40%.
⏱️4. Quantità di produzione e tempo di ciclo
Volumi di produzione più elevati ammortizzano i costi iniziali di attrezzaggio e di setup delle macchine su un maggior numero di paia. Il tempo di ciclo della stazione macchina (ad es., 45 secondi vs. 90 secondi) influisce direttamente sulla produzione giornaliera dello stabilimento. Le formulazioni che richiedono periodi prolungati di raffreddamento o vulcanizzazione all'interno dello stampo aumentano i costi operativi per ora-macchina.
📊Matrice dei fattori di costo dello stampaggio a iniezione
🎯 Come scegliere il giusto processo di stampaggio a iniezione per una scarpa?
I team di approvvigionamento dovrebbero applicare un quadro di valutazione strutturato nella scelta di un processo di iniezione per i nuovi programmi calzaturieri:
Bilanciare i requisiti costruttivi, gli obiettivi di prestazione tecnica, la fattibilità geometrica e i volumi di produzione garantisce la scelta ottimale del processo.
1️⃣1. Tipologia di calzatura e costruzione
Per calzature di sicurezza antinfortunistiche o stivali da lavoro, lo stampaggio a iniezione diretta con PU/TPU garantisce cuciture a tenuta d'acqua ed elevata forza di adesione. Per sneaker lifestyle che richiedono riprogettazioni stagionali della tomaia su una suola condivisa, lo stampaggio della suola in unità autonoma combinato con la montatura incollata offre maggiore flessibilità di stile.
2️⃣2. Materiali e specifiche prestazionali
Definisca obiettivi fisici di prestazione precisi nel technical pack della fabbrica:
- Massa obiettivo: Indichi il peso massimo dei componenti in grammi per taglia.
- Durezza Shore: Definisca gli intervalli di durezza utilizzando Shore C per le intersuole ammortizzanti ($45^\circ \pm 3^\circ \text{ Shore C}$) o Shore A per le suole ($65^\circ \pm 5^\circ \text{ Shore A}$).
- Resistenza all'abrasione e alla flessione: Stabilisca la perdita massima di volume nei test di abrasione a tamburo ISO 20871 ($ 30,000 \text{ flex cycles}$ senza crescita di tagli).
3️⃣3. Geometria della suola e progettazione dello stampo
Esamini i modelli CAD 3D della suola con i tecnici degli stampi della fabbrica prima della produzione dell'attrezzatura. Elimini angoli interni vivi non necessari, sacche di resina spesse non funzionali o sottosquadri marcati che rischiano intrappolamento d'aria, ritiri o strappi in smodellamento durante i cicli di produzione ad alta velocità.
4️⃣4. Volumi degli ordini di produzione
Valuti le proiezioni della domanda a lungo termine. Se i volumi del primo ordine scendono sotto le 1.000 paia per taglia, i costi di attrezzaggio personalizzato aumentano sensibilmente il costo unitario ammortizzato. In questi casi, valuti stampi a iniezione disponibili sul mercato (per i quali i costi di attrezzaggio sono già ammortizzati dal fornitore) e personalizzi invece gli elementi della tomaia.
5️⃣5. Budget per l'attrezzaggio
Definisca i limiti di costo sbarcato obiettivo prima di approvare le lavorazioni CNC degli stampi. Bilanci i costi iniziali di sviluppo dello stampo rispetto ai prezzi unitari obiettivo di FOB. I programmi ad alto volume e su più stagioni assorbono facilmente gli investimenti iniziali di attrezzaggio, perché i costi ammortizzati dello stampo scendono a pochi centesimi per paio nell'arco del ciclo di vita del prodotto.
📊Matrice dei criteri di selezione del processo
🤔 Lo stampaggio a iniezione è la scelta giusta per il Suo progetto calzaturiero?
Per stabilire se lo stampaggio a iniezione è adatto al Suo progetto calzaturiero occorre valutare le soglie di volume produttivo, le esigenze di flessibilità progettuale, il budget di investimento e i requisiti di durabilità strutturale.
✅Quando lo stampaggio a iniezione è la scelta giusta
- Produzione ad alto volume: La domanda prevista supera le 1.000-5.000+ paia per modello su cicli di vita pluristagionali.
- Standard dimensionali rigorosi: Il progetto richiede dimensioni dei componenti precise e ripetibili per l'assemblaggio automatizzato.
- Esigenze di durabilità elevata: La calzatura deve resistere a flessione, abrasione, umidità o usura intensa senza distacco delle giunzioni.
- Concetti di calzatura monolitica: Il concetto di prodotto prevede clog, slide o stivali impermeabili in pezzo unico, prodotti in un'unica operazione a macchina.
⚠️Quando un altro processo produttivo può essere preferibile
- Produzioni a basso volume o personalizzate: Gli ordini di produzione iniziali sono inferiori a 300-500 paia per modello.
- Ridisegni stagionali frequenti della suola: Le linee di prodotto richiedono modifiche complete della forma della suola ogni pochi mesi.
- Budget di capitale limitati: Non è disponibile capitale iniziale per la fabbricazione di stampi personalizzati in metallo CNC.
- Stili costruttivi tradizionali: Il marchio si basa su una costruzione in pelle lavorata a mano, sull'avvolgimento con nastro vulcanizzato o sulla cucitura della suola con sistema Goodyear.
📊Matrice di idoneità allo stampaggio a iniezione
❓ Domande frequenti (FAQ)
Trovi risposte tecniche alle domande più frequenti su materiali per lo stampaggio a iniezione delle calzature, durata dell'attrezzatura, controllo qualità e processi produttivi.
🔹Qual è la differenza principale tra lo stampaggio a iniezione EVA e TPU?
EVA è un polimero espanso a celle chiuse utilizzato per intersuole ammortizzanti e zoccoli leggeri. TPU è una plastica ad alta densità utilizzata per suole ad alta resistenza all'abrasione, tacchetti e telai protettivi grazie alla sua resistenza allo strappo e all'usura.
🔹Quanti cicli di produzione può eseguire uno stampo a iniezione per calzature?
Gli stampi in alluminio di precisione durano tra 100.000 e 300.000 cicli di iniezione con una normale manutenzione. Gli stampi in acciaio resistono da 500.000 a oltre 1.000.000 di cicli con una corretta pulizia, manutenzione preventiva e protocolli di stoccaggio anticorrosione.
🔹È possibile utilizzare materiali polimerici riciclati nello stampaggio a iniezione delle calzature?
Sì. Le fabbriche lavorano abitualmente sfridi di materiale riciclato post-industriale (PIR) e resine riciclate post-consumo (PCR) TPU, TPR o EVA. Le miscele con un contenuto riciclato dal 15% al 30% possono essere lavorate senza compromettere in modo significativo le proprietà meccaniche di flessione o trazione.
🔹Perché le suole in EVA espanso richiedono un periodo di stabilizzazione dopo l'estrazione dallo stampo?
Quando il EVA schiumato a caldo si solidifica all'esterno della cavità dello stampo, subisce un ritiro termico e una stabilizzazione dei gas cellulari nell'arco di circa 24 ore. Misurare i componenti subito dopo l'estrazione dallo stampo fornisce dimensioni inaccurate e sovradimensionate.
🔹Quali sono le cause della “bava” lungo le linee di divisione su una suola stampata a iniezione?
Le bave si formano quando il polimero fuso fuoriesce tra le linee di divisione della cavità dello stampo durante l'iniezione. Sono generalmente causate da una forza di chiusura insufficiente, da superfici di tenuta dello stampo usurate o danneggiate, da una pressione di iniezione eccessiva o da volumi di iniettata sovradosati.
🔹Lo stampaggio a iniezione diretta è più efficiente dal punto di vista ambientale rispetto all'incollaggio manuale?
Lo stampaggio a iniezione diretta elimina i primer a base solvente e gli adesivi, riducendo le emissioni di COV dello stabilimento. Elimina inoltre il consumo energetico legato alla lunga asciugatura degli adesivi e ai tunnel termici di pre-polimerizzazione sulle linee di assemblaggio manuali.
🔹Qual è il tempo di consegna standard per la realizzazione di uno stampo per calzature?
La realizzazione di una serie di stampi di iniezione in alluminio o acciaio per calzature richiede da 4 a 8 settimane, comprese la validazione del progetto in CAD 3D, la lavorazione CNC, la texturizzazione delle superfici e il campionamento iniziale di prova (campioni T1).