⚙️ Ayakkabı Enjeksiyon Kalıplama: Teknik Genel Bakış ve Küresel Bilgiler
Buna göre Dünya Ayakkabı Yıllığı tarafından yayınlandı APICCAPS (Portekiz Ayakkabı Birliği'ne göre) küresel ayakkabı üretimi yaklaşık olarak şu seviyeye ulaştı: 2025'te 24,6 milyar çift, Asya fabrikalarının payı yaklaşık olarak şu kadardır: 88% toplam küresel üretimin.
Bu ölçekte bir üretimi yönetmek, sıkı operasyonel kontrol gerektirir. Ayakkabı markaları ve tedarik ekipleri, yalnızca manuel, çok aşamalı kalıplama ve yapıştırma hatlarına güvenerek ticari başarıya ulaşamazlar.
🏭Endüstriyel Ayakkabılarda Otomasyon Zorunluluğu
Endüstriyel ayakkabı üretimi, öngörülebilir çevrim süreleri ve kontrollü birim maliyetleriyle özdeş, boyut olarak hassas parçalar üreten otomatik sistemler gerektirir. Enjeksiyon kalıplamanın ne olduğunu ve fabrika ortamında nasıl işlediğini anlamak, ayakkabı tedarik yöneticileri, ürün geliştiriciler ve kaynak bulma direktörleri için çok önemlidir.
Seçilen üretim metodolojisi, kalıp geliştirme bütçelerini, minimum sipariş miktarlarını (MOQ), birim fiyatlarını ve ürünün uzun vadeli dayanıklılığını doğrudan belirler.
📊Küresel Ayakkabı Üretimi Kriterleri ve Parametreleri
Bu teknik kılavuz, ayakkabı enjeksiyon kalıplama işleminde kullanılan makineleri, malzeme formülasyonlarını, maliyet yapılarını ve kalite kontrol protokollerini incelemektedir.
⚙️ Enjeksiyon Kalıplama Nedir?
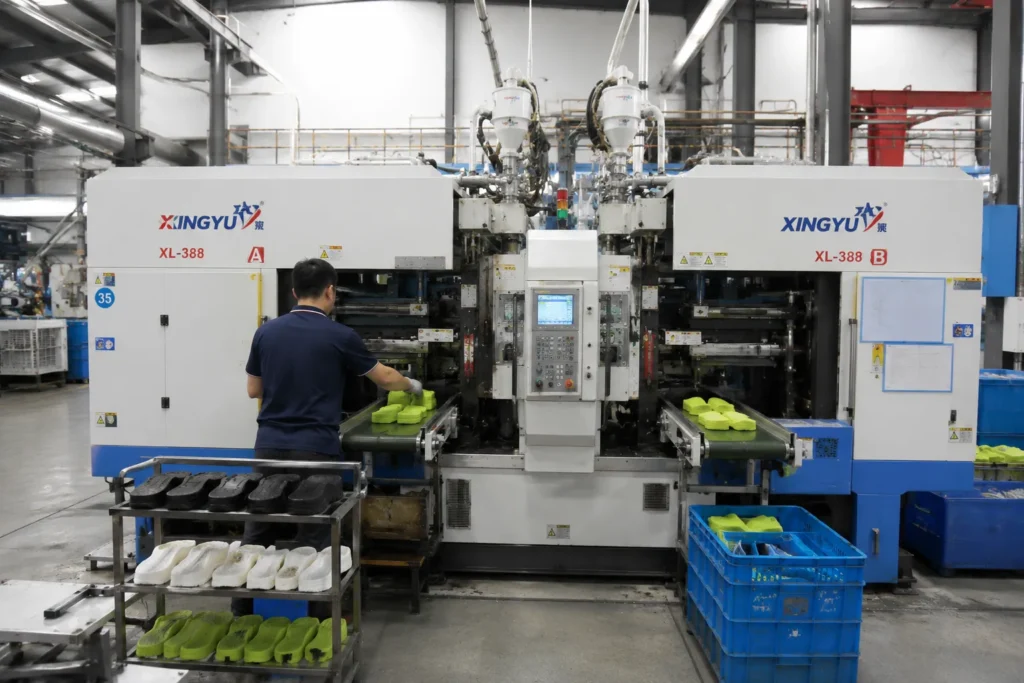
Endüstriyel ayakkabı üretiminde, enjeksiyon kalıplama tanımının temelinden doğrudan yola çıkarak, ham termoplastik granüllerin, elastomerik bileşiklerin veya reaktif sıvı polimerlerin akışkan hale getirilip yüksek basınç altında kapalı, sıcaklık kontrollü metal bir kalıp boşluğuna zorla sokulduğu otomatik bir üretim sürecidir. Erimiş malzeme, boşluğun hassas hatlarını doldurur, termal soğutma veya kimyasal kürleme yoluyla katılaşır ve bitmiş üç boyutlu bir bileşen olarak dışarı atılır.
Döngü Aşamaları: Polimer Isıtma → Yüksek Basınçlı Enjeksiyon → Boşluğun Doldurulması → Katılaşma (Termal/Kimyasal) → Otomatik Çıkarma.
👟Ayakkabı Üretiminde Uygulamalar
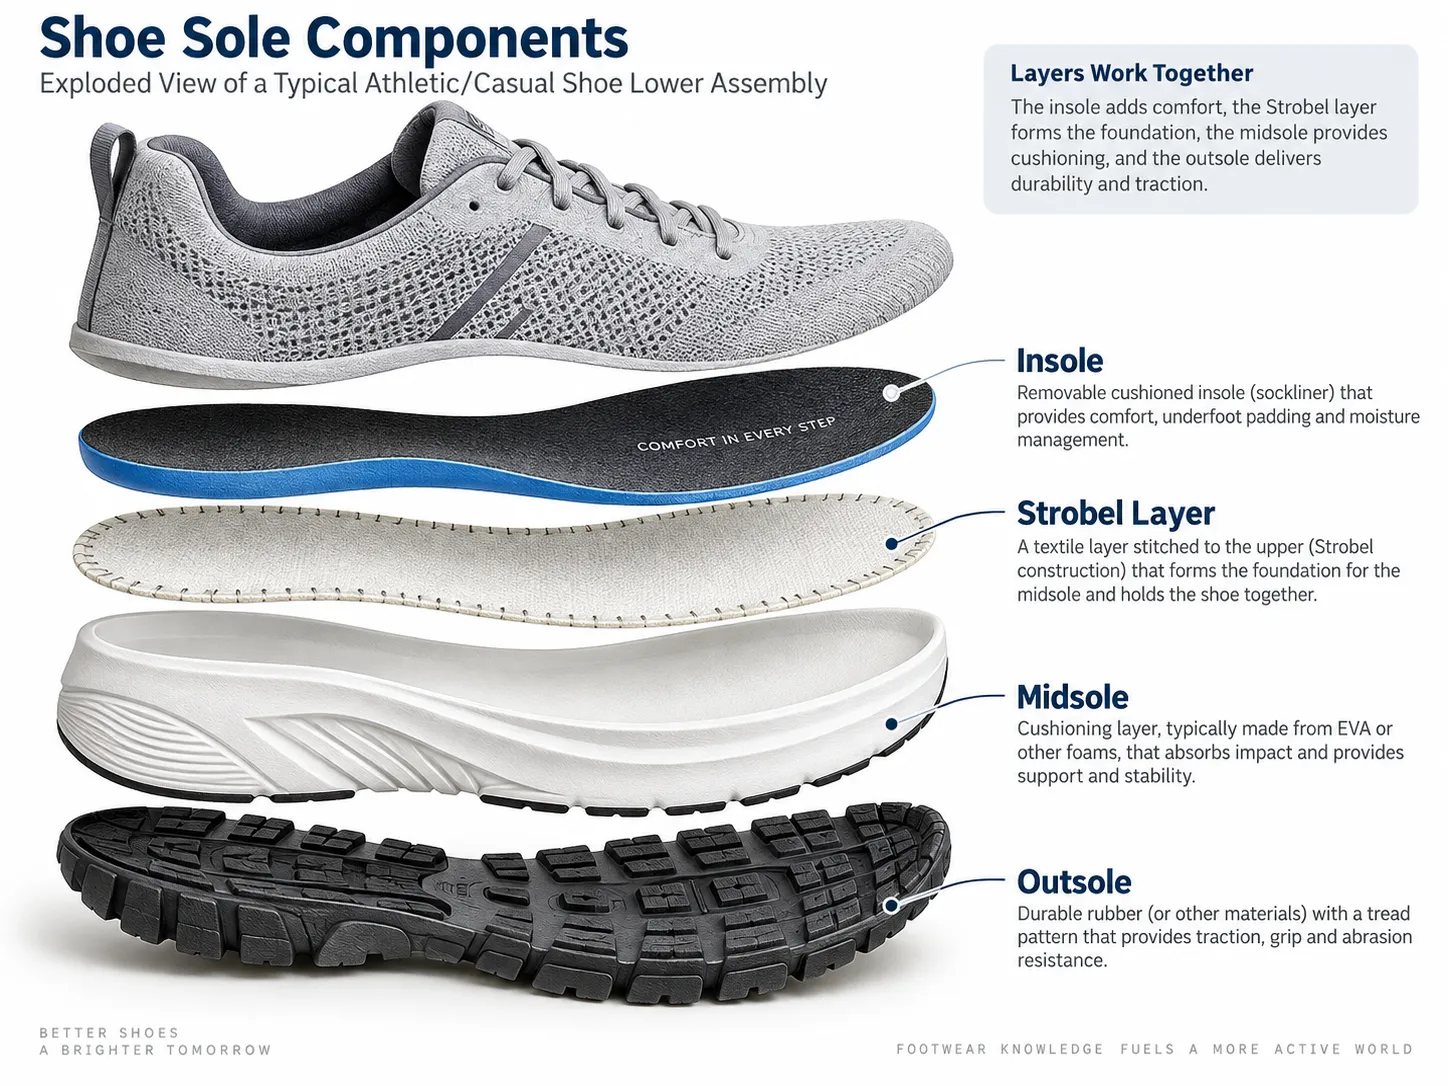
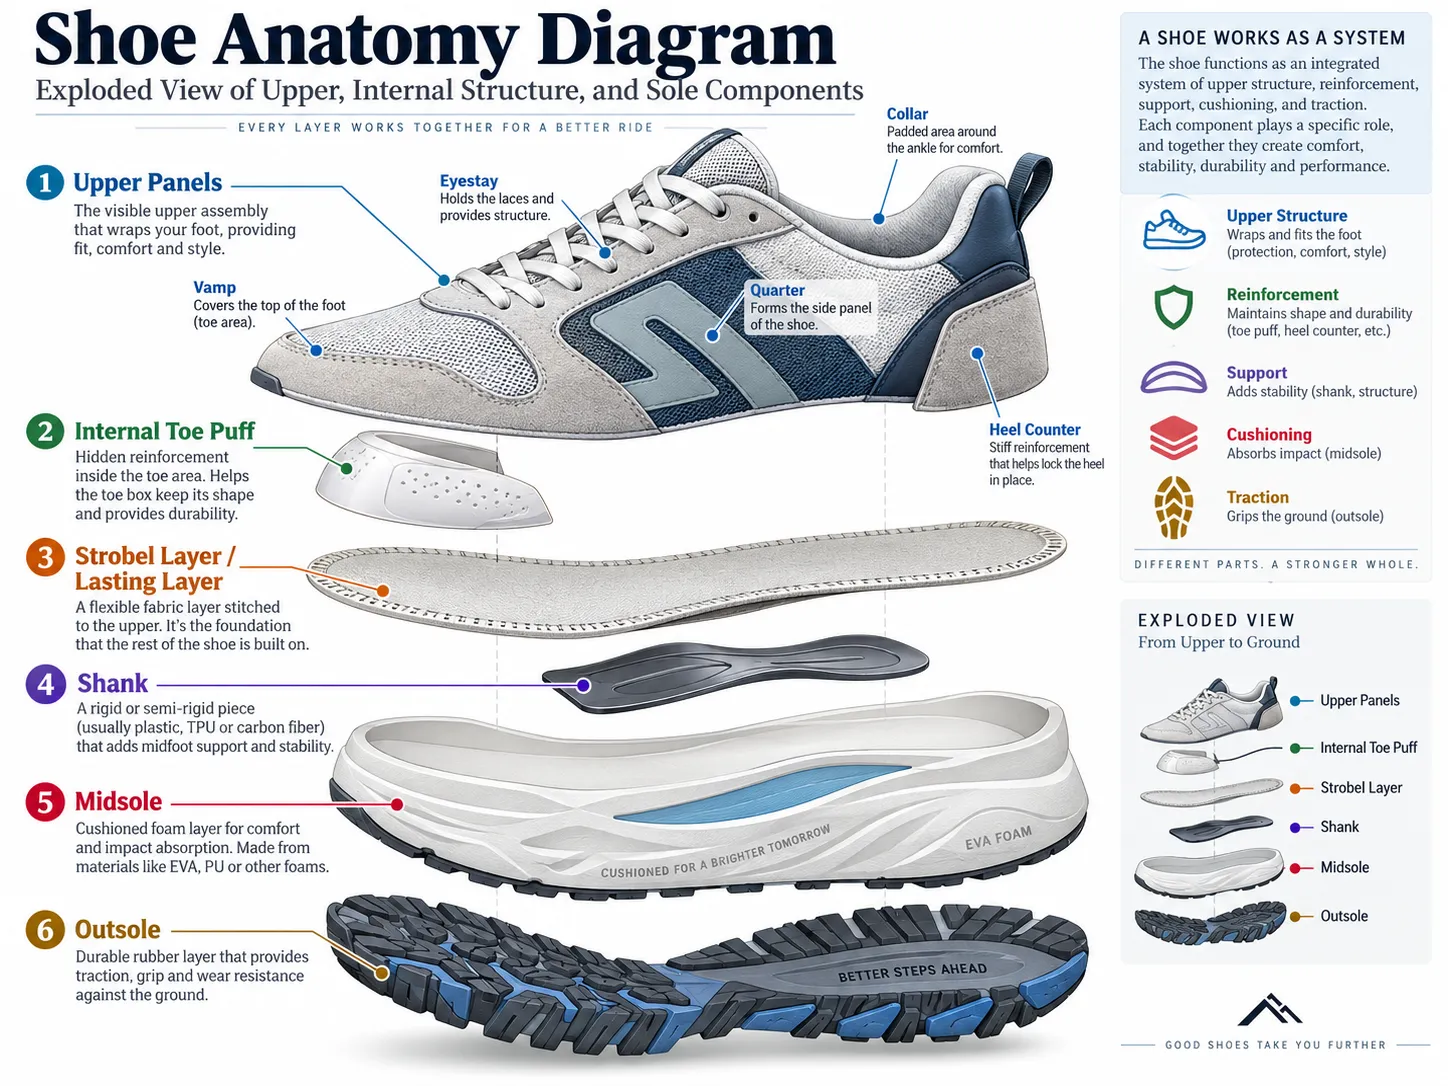
Ayakkabı üretiminde enjeksiyon kalıplama yöntemi kullanılır. ünite dış tabanları, ergonomik orta tabanlar, koruyucu burun koruyucuları, topuk destekleri, veya tamamlayın monolitik ayakkabı (örneğin su geçirmez takunyalar veya iş güvenliği botları).
📊Üretim Süreci Karşılaştırması: Enjeksiyon Kalıplama ve Kesme-Dikme Yöntemleri
Geleneksel kesme ve dikme yöntemiyle üretilen kalıpların aksine (burada EVA köpük levhalar sıkıştırılarak kalıplanır, kesilir, üst üste istiflenir ve elle yapıştırılır), enjeksiyon kalıplama yöntemi, ham polimer reçineyi tek bir makine döngüsünde karmaşık bir 3 boyutlu ayakkabı bileşenine dönüştürür.
⚡ Ayakkabı üretiminde enjeksiyon kalıplama yönteminin avantajları nelerdir?
Enjeksiyon kalıplama yöntemiyle taban veya doğrudan enjeksiyonla ayakkabı yapımı, geleneksel manuel montaj hatlarına kıyasla enjeksiyon kalıplamanın sunduğu belirli mekanik ve ekonomik avantajları sağlar.
🎯Başlıca Operasyonel ve Teknik Avantajlar
📐Tutarlı Boyutlar ve Tekrarlanabilirlik
CNC işlenmiş alüminyum ve çelik kalıplar, ilk üretim çiftinden binlerce çiftlik bir üretim serisinin sonuna kadar ünite boyutlarının tutarlı kalmasını sağlar. Erimiş polimer, kontrollü hidrolik veya pnömatik basınç altında sert bir metal boşluğu doldurduğu için, boyut toleransları milimetrenin kesirleri içinde korunur. Tedarik yöneticileri için bu boyutsal kararlılık, kalıplama sırasında kalıplanmış üst kısım ve dış taban arasındaki uyum farklılıklarını en aza indirir.
🚀Verimli Yüksek Hacimli Üretim
Enjeksiyon kalıplama, yüksek hacimli üretim için gereken hızı sağlar. 12 ila 24 kalıp istasyonuna sahip döner enjeksiyon sistemleri, tek bir operatör ekibinin 24 saatlik çalışma vardiyasında binlerce taban veya komple ayakkabı çifti üretmesine olanak tanır. İstasyon başına çevrim süreleri 30 ila 90 saniye arasında değişmekte olup, elle monte edilen yapıştırma hatlarına kıyasla doğrudan manuel işçilik maliyetlerini önemli ölçüde azaltır.
🎨Karmaşık Taban Geometrisi ve Desen Tasarımı
Yüksek basınç altında enjekte edilen sıvı polimerler, dar kalıp kanallarına ve karmaşık boşluk detaylarına sorunsuz bir şekilde akar. Tasarımcılar, kalıp sonrası oyma veya ikincil kalıp kesme işlemine gerek kalmadan, agresif çok yönlü çıkıntılar, esnek kanallar, çevre logoları ve dokulu yan duvarları tek bir kalıp kurulumuna entegre edebilirler.
Taban geometrisi tamamen kalıp boşluğu tarafından tanımlandığı için, derin çıkıntılar ve çevre özellikleri üretim partileri boyunca tutarlı bir şekilde yeniden üretilir. Belirli bir taban deseninin tekrarlanan bükülme altında çatlamaya ne kadar iyi direndiği standartlaştırılmış bir şekilde değerlendirilebilir; ISO 17707'ye göre, dış taban esneklik direnci, taban malzemelerinin ve yüzey desenlerinin kesik büyümesini nasıl etkilediğini değerlendirmek için özel olarak test edilir. Bu standart, alıcılara ticari üretime geçmeden önce taban ömrünü değerlendirmek için objektif bir mekanik ölçüt sağlar.
ISO 17707 Uyumluluğu: Standartlaştırılmış esneklik direnci testleri, karmaşık diş geometrilerinde kesik büyümesini ve çatlak yayılımını ölçerek, takım onayı öncesinde objektif mekanik doğrulama sağlar.
🧪Çok Yoğunluklu ve Çok Malzemeli Seçenekler
Çoklu enjeksiyon makineleri, fabrikaların aynı işlem döngüsü içinde tek bir kalıp boşluğuna iki veya üç farklı bileşiği—veya aynı reçinenin farklı yoğunluktaki formülasyonlarını—enjekte etmesine olanak tanır. Bir ayakkabı tasarımı, darbe emilimi için düşük yoğunluklu, yumuşak bir EVA orta taban çekirdeğini, çekiş için yoğun, aşınmaya dayanıklı bir TPU dış taban kabuğuyla birleştirerek, ara yapıştırıcı katmanlarına olan ihtiyacı ortadan kaldırabilir.
🔗Doğrudan Enjeksiyon ile Azaltılmış İkincil Montaj
Direkt enjeksiyon yöntemiyle yapıştırma, erimiş tabanın kalıp boşluğu içindeki üst malzemeye doğrudan dökülmesiyle manuel yapıştırıcı uygulamasını tamamen ortadan kaldırır. Bu işlem, montaj hattından solvent bazlı astarları, yapıştırıcıları ve ısıtma tünellerini ortadan kaldırarak fabrika VOC emisyonlarını ve işçilik maliyetlerini azaltır.
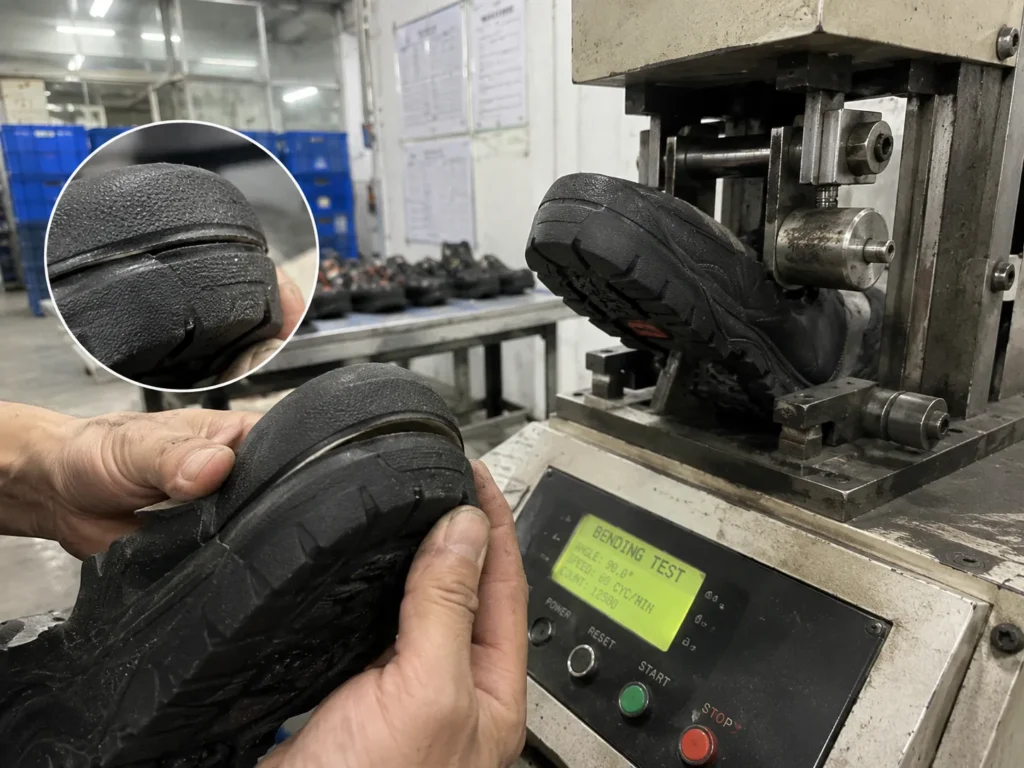
Kendi üretimimizde, direkt enjeksiyonun en zor kısmı asla tabanın oluşturulması değildi; asıl zor olan taban ile üst kısım arasındaki bağdı. Başlangıçta, TPU tabanlı iş ayakkabılarından oluşan bir parti ürettik ve tabanlar mükemmel görünüyordu ancak esneklik testleri sırasında burun kısmında soyulmalar başladı. Üretim hattında geriye doğru izlediğimizde, nedenin üst kısmın kalıplama yüzeyinin enjeksiyondan önce tutarlı bir şekilde pürüzlendirilmemiş ve astarlanmamış olması olduğunu, bu nedenle erimiş TPU'nun malzemeye yapışmadığını gördük. Bunu, her üst kısım kalıba girmeden önce bir kontrol noktasıyla sabit bir pürüzlendirme ve astarlama adımı ekleyerek ve makinedeki enjeksiyon sıcaklık aralığını daraltarak dahili olarak düzelttik. Bu değişiklikten sonra, kendi testlerimizde bu modeldeki soyulma hataları sıfıra yakın bir seviyeye düştü. Bu nedenle artık direkt enjeksiyonlu ayakkabılar için gerçek kontrol noktası olarak enjeksiyonun kendisini değil, yüzey hazırlığını ele alıyoruz.
⚠️ Ayakkabı Enjeksiyon Kalıplama Yönteminin Sınırlamaları Nelerdir?
Enjeksiyon kalıplama yöntemi, büyük ölçekte operasyonel verimlilik sağlarken, üretim planlamasında enjeksiyon kalıplamanın belirli teknik ve finansal dezavantajları da dikkate alınmalıdır.
🛠️Başlıca Yatırım ve Teknik Kısıtlamalar
💰Kalıp Geliştirme Maliyeti
Yeni ayakkabı projeleri için en büyük giriş engeli, ayakkabı kalıbı fiyatıdır. Tam bir ayakkabı beden ölçeği, erkek, kadın veya çocuk serilerinde her tam ve yarım beden için ayrı bir metal kalıp seti gerektirir. Tek bir hassas çelik veya alüminyum kalıp seti (taban plakaları, yan halkalar ve üst çekirdeklerden oluşur), boşluk karmaşıklığına ve çok renkli döküm konfigürasyonlarına bağlı olarak 1.500 ile 8.000 TL arasında bir maliyete sahiptir. Standart 10 bedenlik bir ölçek, ticari üretime başlamadan önce 20.000 ile 60.000 TL arasında bir ön yatırım gerektirebilir.
⏳Takım Üretim Süresi
Metal kalıpların tasarımı ve imalatı, 3D CAD modelleme, CAM programlama, CNC blok frezeleme, EDM kıvılcım erozyonu ve yüzey dokulandırma gerektirir. Takım üretim süreleri genellikle 4 ila 8 hafta arasında değişir. Sezon ortasında yapılan tasarım değişiklikleri veya düzeltici takım modifikasyonları, üretim takvimlerini aksatabilir.
📦Minimum Ekonomik Üretim Hacmi
Makine temizleme gereksinimleri, namlu sıcaklığı dengelemesi, hidrolik sıkıştırma kalibrasyonu ve malzeme değiştirme kurulum süreleri nedeniyle, enjeksiyon hattında küçük siparişler işlemek verimsizdir. Fabrikalar, kurulum firelerini ve makine kalibrasyon maliyetlerini karşılamak için genellikle renk ve boyut başına 5.000 ila 3.000 çift arasında minimum sipariş miktarı (MOQ) belirler.
🔒Tasarım Değişikliği Sınırlamaları
Çelik veya alüminyum kalıp boşluğu işlendikten sonra, ana geometrisini değiştirmek zor ve maliyetlidir. Boşluğun özelliğini genişletmek için ikincil frezeleme yoluyla az miktarda metal çıkarılabilirken, yapısal bir hatayı düzeltmek için metal eklemek lazer kaynağı gerektirir veya etkilenen kalıp plakasının tamamen değiştirilmesini gerektirir.
⚙️Malzeme ve Ekipman Uyumluluğu
Enjeksiyon makineleri ve vidalı silindirler, belirli polimer sınıflarına uygun olmalıdır. TPU, TPR ve PVC gibi termoplastik reçineler, termal erime işlemine ve fiziksel soğutmaya dayanır. Buna karşılık, termoset poliüretan (PU) reaktif kimyasal dozajlama ve karıştırma üniteleri gerektirirken, süperkritik EVA köpük sistemleri özel yüksek basınçlı genleşme makineleri ve özel egzoz altyapısı gerektirir.
📊Stratejik Denge Analizi: Avantajlar ve Sınırlamalar
⚙️ Ayakkabı Enjeksiyon Kalıplama İşlemi Nasıl Çalışır?
Üretim denetimleri sırasında kalite kontrol yönetimi, enjeksiyon kalıplama yöntemiyle ayakkabı üretim sürecindeki ayrı ayrı aşamaların anlaşılmasını gerektirir.
🔄Adım Adım Üretim İş Akışı
1️⃣1. Malzeme Hazırlığı
Ham plastik granüller (EVA, TPU, TPR veya PVC) makine haznelerine yüklenir. TPU gibi higroskopik malzemeler, işleme başlamadan önce 2 ila 4 saat boyunca 80°C ila 100°C'de nemden arındırılarak kurutulmalıdır. Ham reçinedeki nem, kalıplanmış parçada buhar boşluklarına, yayılma izlerine ve yapısal zayıflamaya neden olur. Bu aşamada kimyasal şişirme ajanları, pigmentler ve UV stabilizatörleri karıştırılır.
2️⃣2. Isıtma ve Plastikleştirme
Hazneden gelen peletler, dönen ve ileri geri hareket eden bir vida içeren ısıtılmış bir makine tamburuna beslenir. Dönen vida reçineyi ileri doğru iterken, dirençli ısıtıcı bantlar plastiği kademeli olarak eritir. Vida dönüşüyle oluşan sürtünme kaynaklı kesme ısısı, polimer bileşiğine bağlı olarak 160°C ila 220°C sıcaklık aralığında katı granülleri homojen, gazı alınmış erimiş bir maddeye dönüştürür.
3️⃣3. Malzeme Enjeksiyonu
Sıkıştırma ünitesi, kalıp yarılarını kapatmak için hidrolik veya mafsallı basınç (tipik olarak 100 ila 500 ton sıkıştırma kuvveti) uygular. İleri geri hareket eden vida, bir piston gibi hidrolik olarak ileri doğru hareket ederek, erimiş reçinenin ölçülü bir miktarını yüksek basınç altında, yolluk sistemi ve giriş kanalları aracılığıyla kapalı kalıp boşluğuna enjekte eder.
4️⃣4. Kalıp Doldurma ve Şekillendirme
Basınçlı eriyik, boşluktan akarak lastik sırtı detaylarını, yan duvar dokularını ve iç destek yapılarını doldurur. Dış reçine katmanları metal kalıp duvarlarına karşı soğumaya başladığında hacimsel termal büzülmeyi telafi etmek için, ilk doldurmadan sonra kısa bir süre daha sıkıştırma basıncı korunarak boşluğa ilave eriyik itilir.
5️⃣5. Soğutma veya Kürleme
Termoplastikler (TPU, TPR, PVC) için, kalıbın iç kanallarından dolaşan soğutulmuş sıvı, parça yapısal sertliğe ulaşana kadar ısıyı uzaklaştırır. Termoset bileşikler (reaktif PU) veya çapraz bağlı polimerler (köpük EVA) için, kalıbın içindeki ısıtma, reçine tamamen sertleşene kadar kimyasal polimerizasyonu veya vulkanizasyonu tetikler.
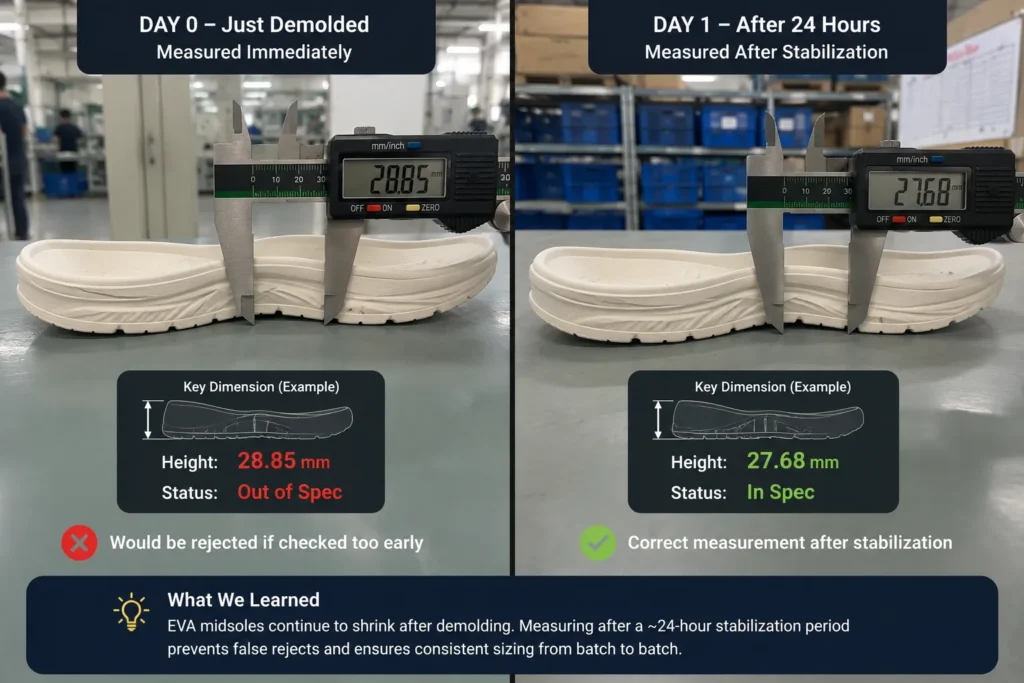
Kendimiz ölçtükten sonra tam olarak anladığımız bir şey vardı: EVA tabanlar kalıptan çıktıktan sonra da hareket etmeye devam ediyor. Bir parti EVA orta tabanın boyutlarını kaydetmeye başladığımızda, makineden çıkar çıkmaz ölçülen parçaların ertesi gün ölçülenlerden belirgin şekilde daha büyük olduğunu gördük; parçalar soğudukça ve yaklaşık ilk 24 saat içinde stabilize oldukça küçülmeye devam ediyordu. Boyutları çok erken kontrol etmek, iyi tabanları aşırı büyük olarak işaretliyordu. Buna dayanarak, kritik boyutları kalıptan çıkarma sırasında değil, stabilizasyon süresinden sonra ölçme iç kuralımızı değiştirdik ve beklenen bu küçülmeyi telafi etmek için kalıpları boyutlandırdık. Bu, bir üretim serisinin ilk çiftinden son çiftine kadar bitmiş boyutları tutarlı tutmamızın büyük bir parçasıdır.
6️⃣6. Kalıptan Çıkarma
Parça yeterli mekanik rijitliğe ulaştığında, sıkıştırma ünitesi açılır. Mekanik ejektör pimleri, hava tahliye valfleri veya robotik tutucular, hassas dişli kenarlarını veya sızdırmazlık kenarlarını bozmadan şekillendirilmiş parçayı kalıp boşluğundan çıkararak kalıptan çıkarma işlemini tamamlar.
7️⃣7. Budama ve Kontrol
Çıkarılan parçalar, teknisyenlerin pnömatik makaslar veya ısıtılmış bıçaklar kullanarak kalıplama hatları boyunca çapakları, yollukları ve fazlalıkları kestiği son işlem hatlarına taşınır. Kalite kontrol teknisyenleri, parçaları montaja göndermeden önce taban boyutlarını, Shore sertliğini (durometre), bileşik yoğunluğunu ve renk tutarlılığını inceler.
📖 Konforlu ayakkabılarda enjeksiyon kalıplama yöntemiyle üretilen EVA ve kauçuk tabanların nasıl kullanıldığını görmek için lütfen sayfamızı ziyaret edin. terlik üreticisi sayfa.
📊Proses Aşaması Özeti ve Temel Parametreler
🧪 Ayakkabı Enjeksiyon Kalıplama İşleminde Hangi Malzemeler Kullanılır?
Uygun ayakkabı tabanı malzemesinin seçimi, taban ağırlığını, esneklik dayanıklılığını, çekiş gücünü ve birim maliyetini belirler. Polimerler aşınma direncinde önemli ölçüde farklılık gösterir; bu nedenle dayanıklılık, standartlaştırılmış test yöntemlerine göre ölçülür. Belirtildiği gibi ISO 20871, Dış tabanın aşınma direnci, dönen aşındırıcı tambur testi kullanılarak belirlenir. Bu standart, alıcıların malzeme özelliklerini kesinleştirmeden önce EVA, TPR, TPU ve PVC formülasyonlarında malzeme dayanıklılığını aynı test parametreleri altında değerlendirmelerine olanak tanır.
Döner aşındırıcı tambur testleri, tam ölçekli üretim kalıplarına geçmeden önce farklı polimer formülasyonlarındaki hacim kaybını karşılaştırmak için objektif ve standartlaştırılmış bir ölçüt sağlar.
🔬Polimerin Detaylı Analizi ve Özellikleri
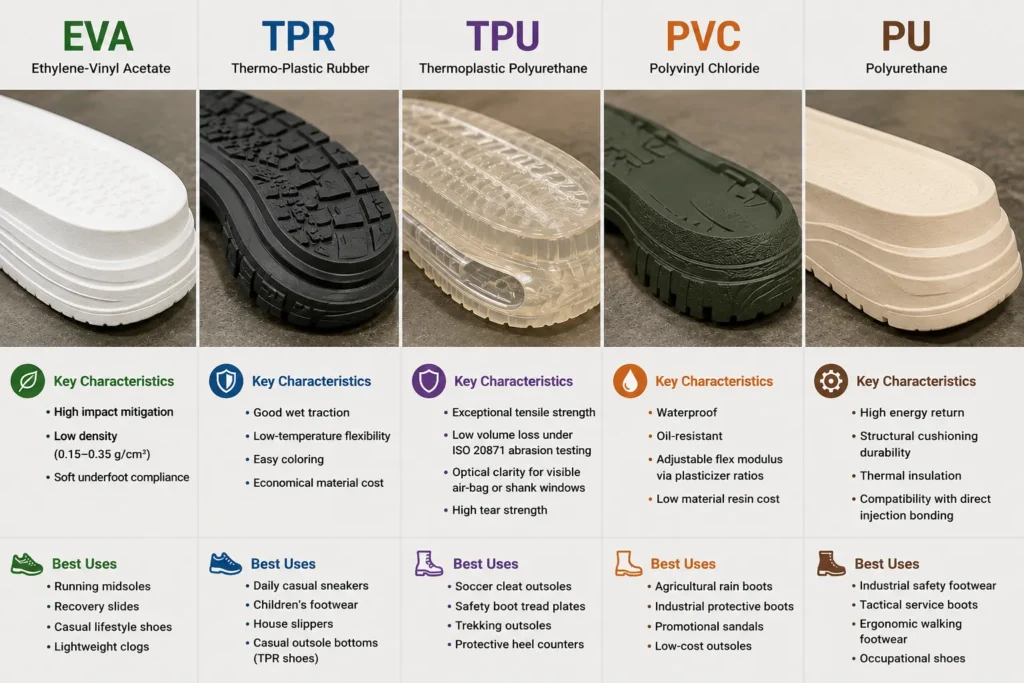
👟EVA (Etilen-Vinil Asetat)
EVA malzemesi, hafif yastıklama uygulamalarında yaygın olarak kullanılmaktadır. EVA enjeksiyon kalıplama yöntemiyle işlendiğinde, kimyasal şişirme ajanlarıyla karıştırılmış sıvı veya granül EVA reçinesi, kalıp boşluğu içinde mikro azot cepleri içeren kapalı hücreli bir köpük yapısına dönüşür.
- Başlıca Özellikler: Yüksek darbe azaltma özelliği, düşük bileşik yoğunluğu (0,15 ila 0,35 g/cm³), yumuşak taban uyumluluğu.
- En İyi Kullanım Alanları: Koşu ayakkabıları için orta tabanlıklar, toparlanma terlikleri, günlük kullanım ayakkabıları, hafif takunyalar.
Kaynak Notu: EVA orta tabanların tekrarlanan ayak darbeleri altında erken ve kalıcı olarak çökmesini önlemek için teknik özellik sayfalarında sıkıştırma dayanımı sınırlarını (ASTM D395 veya ISO 815) zorunlu kılın.
👞TPR (Termoplastik Kauçuk)
TPR malzemesi, termoplastiklerin erime işleme özelliklerini geleneksel vulkanize kauçuğun kayma direnciyle birleştirir.
- Başlıca Özellikler: İyi ıslak zemin tutuşu, düşük sıcaklıklarda esneklik, kolay renklendirme, ekonomik malzeme maliyeti.
- En İyi Kullanım Alanları: Günlük rahat spor ayakkabılar, çocuk ayakkabıları, ev terlikleri, rahat dış tabanlı ayakkabılar (TPR ayakkabılar).
Kaynak Notu: TPR, EVA köpüğünden daha yoğundur. Dış çevre dayanıklılığından ödün vermeden toplam taban ağırlığını azaltmak için taban iç kısımlarında oyulmuş esnek boşluklar belirtin.
🛡️TPU (Termoplastik Poliüretan)
TPU malzeme, yüksek mekanik dayanım, esneklik-yorgunluk direnci ve yağ direnci için seçilmiş, özel olarak tasarlanmış bir polimerdir.
- Başlıca Özellikler: Olağanüstü çekme dayanımı, ISO 20871 tambur aşınma testinde düşük hacim kaybı, görünür hava yastığı veya şaft pencereleri için optik netlik, yüksek yırtılma dayanımı.
- En İyi Kullanım Alanları: Futbol kramponu dış tabanları, iş botu taban plakaları, trekking dış tabanları, koruyucu topuk destekleri.
Kaynak Notu: TPU reçinesi daha yüksek malzeme maliyetine ve daha yüksek yoğunluğa (1,10 ila 1,25 g/cm³) sahiptir. Ağırlığı ve bileşen kullanımını optimize etmek için ince duvarlı ağlara (1,5 mm ila 2,0 mm) sahip TPU dış tabanlar tasarlanmıştır.
🥾PVC (Polivinil Klorür)
PVC malzeme, esas olarak günlük kullanım, endüstriyel ve promosyon amaçlı ayakkabı kategorilerinde kullanılan, yaygın olarak bulunan sentetik bir polimerdir.
- Başlıca Özellikler: Su geçirmez, yağa dayanıklı, plastikleştirici oranları sayesinde ayarlanabilir esneklik modülü, düşük malzeme reçine maliyeti.
- En İyi Kullanım Alanları: Tarım yağmur çizmeleri, endüstriyel koruyucu çizmeler, promosyon sandaletler, düşük maliyetli dış tabanlıklar.
Kaynak Notu: PVC bileşikleri, kısıtlanmış ftalat plastikleştiricilerle ilgili uluslararası kimyasal düzenlemelere (REACH, RoHS, Kaliforniya Önerisi 65) uymalıdır. Kimyasal tedarikçilerden onaylı ftalat içermeyen malzeme test raporları talep edilmelidir.
⚙️PU (Poliüretan)
Poliüretan enjeksiyon kalıplama, sıvı poliol ve izosiyanat bileşiklerinin kalıp boşluğuna enjekte edilmeden hemen önce karıştırılmasıyla gerçekleşen kontrollü reaksiyona dayanır. Bu reaksiyon, mikro hücreli bir elastomer (PU malzeme) oluşturur.
- Başlıca Özellikler: Yüksek enerji geri dönüşü, yapısal yastıklama dayanıklılığı, ısı yalıtımı, doğrudan enjeksiyon yapıştırma ile uyumluluk.
- En İyi Kullanım Alanları: Endüstriyel güvenlik ayakkabıları, taktik hizmet botları, ergonomik yürüyüş ayakkabıları, iş ayakkabıları.
Kaynak Notu: Poliüretan, yüksek nemli ortamlarda uzun süreli hidrolitik bozunmaya (hidrolize) maruz kalır. Tropikal bölgeler için üretilen ayakkabılar için polyester bazlı poliüretan yerine polieter bazlı poliüretan formülasyonları tercih edilmelidir.
📊Polimer Özellikleri ve Tedarik Matrisi
📖 Yürüyüş ve koşu ayakkabıları için taban malzemelerinin nasıl seçildiğine dair bilgi için lütfen sayfamıza bakın. spor ayakkabı üreticisi sayfa.
⚙️ Ayakkabı üretiminde kullanılan başlıca enjeksiyon kalıplama yöntemleri nelerdir?
Enjeksiyon kalıplama yönteminin farklı yapısal tiplerini anlamak, tedarik ekiplerinin ayakkabı tasarımlarını fabrika makine kurulumlarıyla uyumlu hale getirmesine yardımcı olur.
Tek parça taban kalıplama ve doğrudan enjeksiyon arasında seçim yapmak, montaj hattı düzenini, yapıştırma mukavemeti protokollerini ve mevsimsel tasarım uyarlanabilirliğini belirler.
👟1. Taban Enjeksiyon Kalıplama
Bağımsız taban kalıplama yönteminde, dış tabanlar, orta tabanlar veya iç tabanlar bağımsız enjeksiyon preslerinde kalıplanır. Kalıplanmış tabanlar kesilir, incelenir ve geleneksel montaj hatlarına aktarılır; burada operatörler bunları elle kaba işleme tabi tutar, astar uygular, yapıştırır ve kalıplanmış üst kısımlara presler.
Tek bir kalıplanmış taban ünitesi, farklı sezonluk koleksiyonlardaki çeşitli üst tasarım ve malzemelere uyarlanabilir.
🤖2. Direkt Enjeksiyon Kalıplama
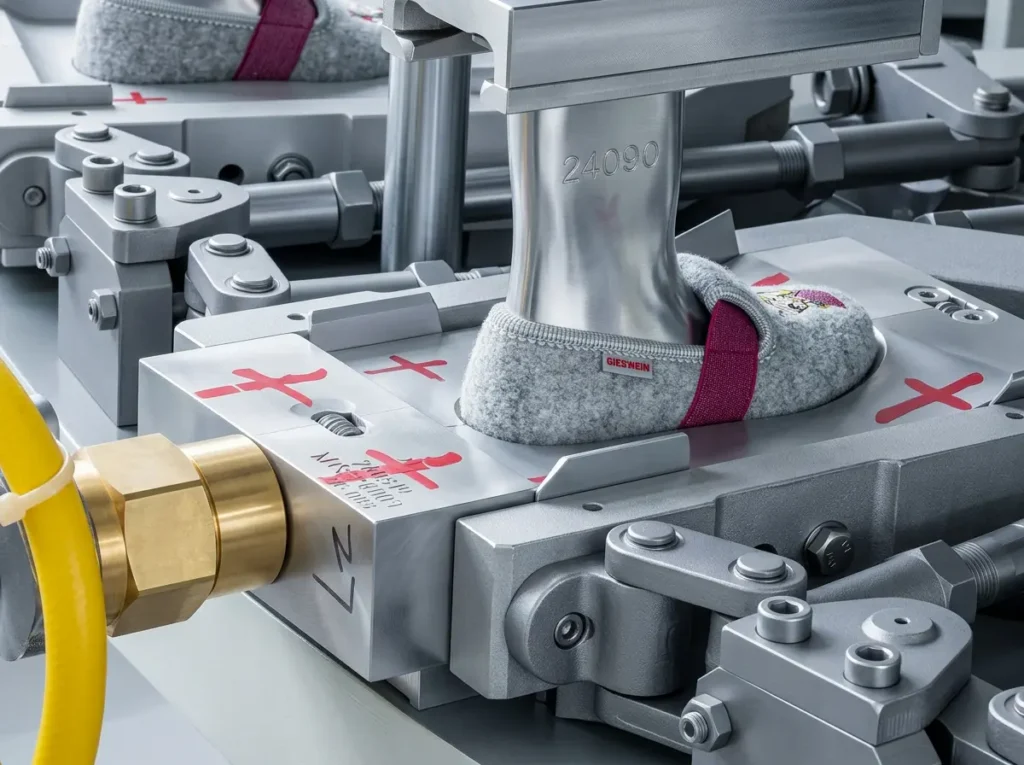
Direkt enjeksiyon işleminde, taban kalıplama ve üst kısım takma işlemi tek bir makine operasyonunda eş zamanlı olarak gerçekleşir. Önceden dikilmiş üst kısım, metal bir ayak kalıbının üzerine yerleştirilir ve bu kalıp, sıkı bir tüy çizgisi sızdırmazlığı oluşturmak için doğrudan açık enjeksiyon kalıp boşluğunun üst kısmına indirilir.
Erimiş polimer (tipik olarak PU, TPU veya PVC) alt kalıp boşluğuna enjekte edildiğinde, üst kenar boyunca dokuma liflerle veya pürüzlü deriyle doğrudan temas ederek ve bunlara kenetlenerek desenin tamamını doldurur. Polimer sertleştikçe, ara yapıştırıcılara gerek kalmadan üst yüzeyle mekanik ve kimyasal bir bağ oluşturur.
Yüksek yapışma gücü, su geçirmez taban kenarları, yapıştırıcıdan kaynaklanan katman ayrılması riskinin ortadan kaldırılması ve sıfır solvent bazlı yapıştırıcı kullanımı.
📊Yapısal Enjeksiyon Kalıplama Karşılaştırması
⚖️ Direkt Enjeksiyon mu Yoksa Ayrı Taban Enjeksiyonu mu: Aralarındaki Fark Nedir?
Üretim kurulumunuzun tedarik gereksinimlerinize en uygun olduğunu değerlendirmek için yapısal, kalıp ve maliyet özelliklerini karşılaştırmak gerekir:
Direkt enjeksiyon, yapışma bütünlüğüne, su geçirmezliğe ve otomatik verimliliğe öncelik verirken, ayrı taban enjeksiyonu daha düşük kalıp giriş maliyetleri ve çok yönlü mevsimsel stil esnekliği sunar.
📊Teknik Parametre Karşılaştırması
👟 Hangi ayakkabı çeşitlerinde enjeksiyon kalıplama yöntemi kullanılır?
Enjeksiyon kalıplama yöntemi, küresel ayakkabı üretiminde çeşitli ürün kategorilerinde uygulanmaktadır.
🏃♂️Spor ve Günlük Ayakkabılar
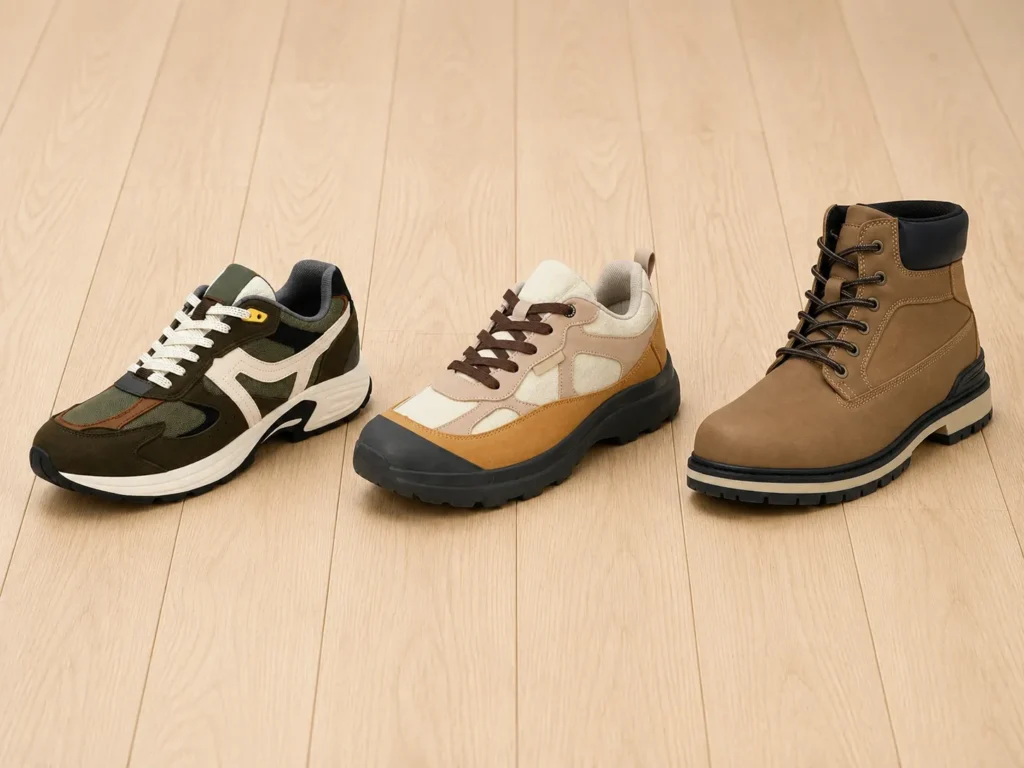
Spor ayakkabılar ve günlük kullanım ayakkabıları, yastıklı orta tabanların üretiminde EVA enjeksiyon kalıplama yöntemini kullanır. Futbol ve beyzbol için teknik kramponlar ise yapısal destek stabilitesini esnek ön ayak taban plakalarıyla birleştirmek için çoklu enjeksiyonlu TPU yöntemini kullanır.
📖 Üretim yeteneklerimizi özel ürün sayfamızda keşfedin: #Athletic ve Günlük Ayakkabı Çözümleri.
🩴Sandaletler ve Terlikler
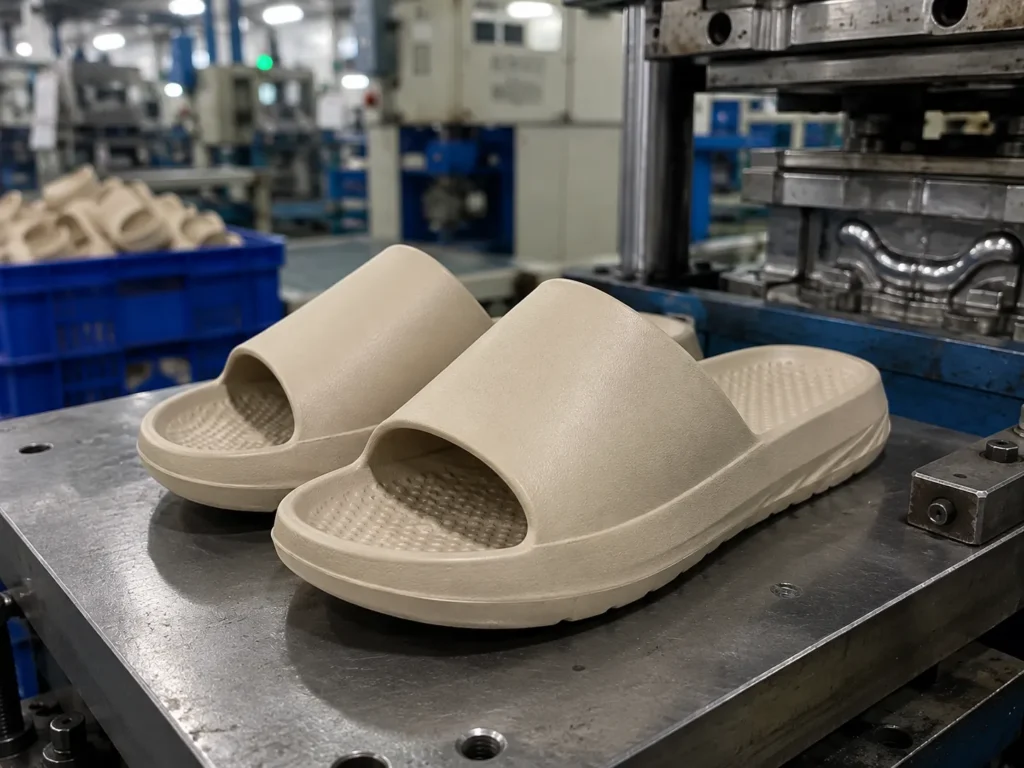
Terlikler, plaj sandaletleri ve günlük kullanım için üretilen tabanlıklarda, düşük birim maliyetle yüksek üretim kapasitesi için TPR veya PVC enjeksiyon kalıplama yöntemi kullanılır. Kayışlar ve tabanlıklar, çift renkli enjeksiyon makineleri kullanılarak tek bir işlemde kalıplanabilir.
🐊Takunya ve Tek Parça Kalıplı Ayakkabılar
Tek parça enjeksiyon kalıplama yönteminin açık bir ticari örneği Crocs'tur. Marka, 2002 yılında Classic Clog modelini piyasaya sürdüğünde, çok bileşenli bir montaj yapısı yerine tek bir entegre ayakkabı olarak kalıplanmış, özel bir kapalı hücreli EVA bazlı reçine bileşiği (Croslite) kullandı.
Bu üretim yaklaşımı, maliyet yapılarını ve ölçekte ürün homojenliğini ele aldı. Tıkaç tek bir kalıplama işlemiyle üretildiği için, ikincil manuel montaj işçiliği en aza indirilir ve üretim partileri arasında boyut tutarlılığı korunur. Crocs daha sonra, kalıp geliştirme ve reçine formülasyonları üzerindeki kontrolü sürdürmek için birincil kalıplama tedarikçisini (Foam Creations / Finproject NA) satın aldı.
Tedarik yöneticileri için bu örnek, temel bir üretim prensibini göstermektedir: Ürün tasarımı izin verdiğinde, çok parçalı manuel montajdan tek parçalı enjeksiyon kalıplamaya geçiş, birim maliyet yapılarını ve üretim ölçeklenebilirliğini önemli ölçüde değiştirir. (Kaynak: Endüstriyel Vaka Çalışması / Crocs Kurumsal Tarihi).
🥾İş ve Güvenlik Ayakkabıları
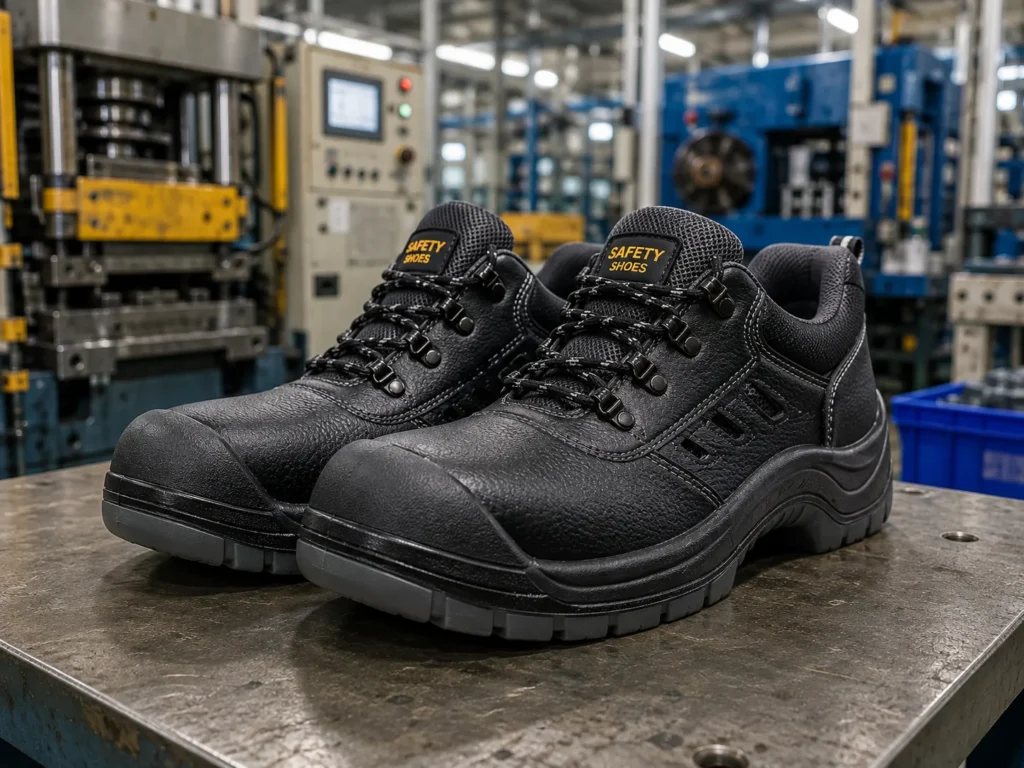
Endüstriyel koruyucu ayakkabılar, yüksek mekanik bağ dayanımı ve nem direnci gerektirir. Dayanıklı TPU dış tabanlarla birleştirilmiş doğrudan enjekte edilmiş poliüretan (PU), güvenlik botları için baskın yapıyı temsil eder. Doğrudan enjeksiyon, koruyucu çelik veya kompozit burun koruyucularını üst yapı içine yerleştirirken, darbe ve sıkıştırma direnci için Avrupa ISO 20345 güvenlik standartlarını karşılar.
🌧️Botlar ve İş Ayakkabıları
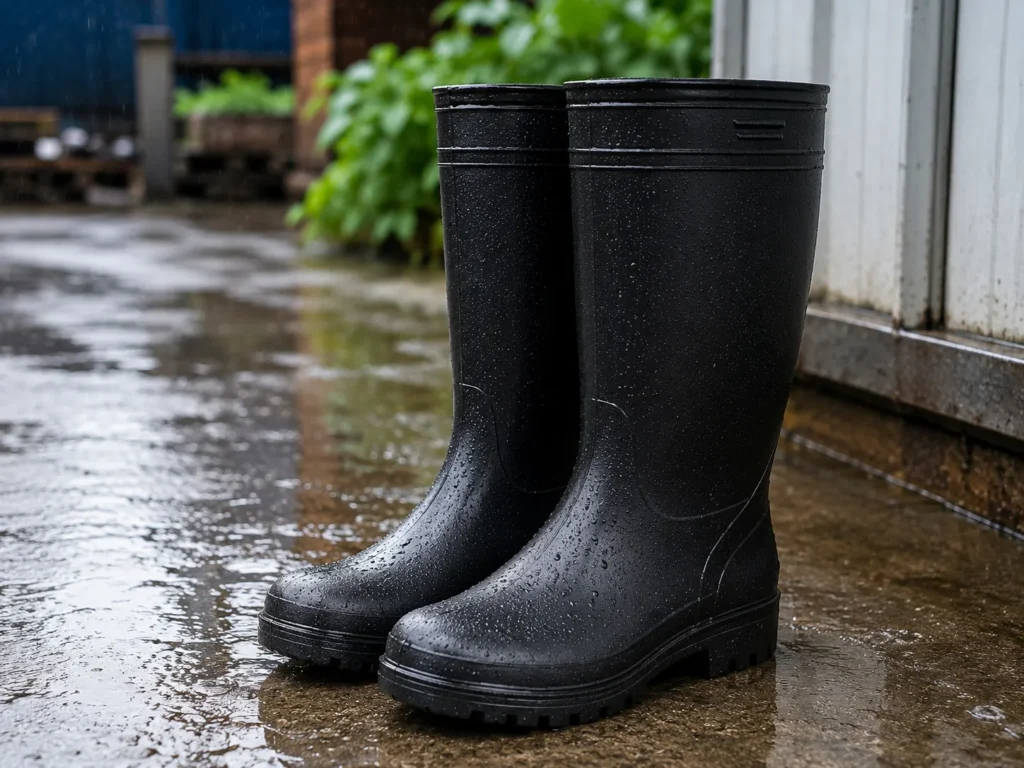
Su geçirmez yağmur çizmeleri, tarım ayakkabıları ve endüstriyel lastik çizmeler dikey enjeksiyon makinelerinde üretilmektedir. Tek veya çift enjeksiyonlu PVC veya TPR formülasyonları, sürekli bir işlemle gövdeyi, bilek kısmını ve tırtıklı dış tabanı kalıplayarak kusursuz su geçirmez koruma sağlar.
🏥Tıbbi ve Konforlu Ayakkabılar
Sağlık çalışanları için üretilen iş ayakkabıları, doğrudan enjekte edilmiş mikro hücreli PU veya enjeksiyon kalıplama yöntemiyle üretilmiş EVA malzemeden üretilmiştir. Gözeneksiz yüzey yapıları kolay temizlik ve kimyasal dezenfeksiyon sağlarken, kalıplanmış konturlu iç tabanlar uzun vardiyalar sırasında ergonomik ağırlık dağılımını destekler.
📖 Başvuru sayfamızda uzmanlaşmış meslek seçeneklerini inceleyin: # Tıbbi ve Konfor Ayakkabı Üretimi.
📊Ayakkabı Kategorileri ve Kalıplama Uygulamaları Özeti
⚖️ Enjeksiyon Kalıplama vs. Çimento ile Ayakkabı Yapımı
Enjeksiyon kalıplama ile geleneksel çimentolu konstrüksiyon arasında seçim yapmak, kalıp yatırımı ile montaj hattı işçilik maliyetleri arasında denge kurmayı gerektirir.
Enjeksiyon kalıplama, işçiliği en aza indirmek ve bağ dayanıklılığını artırmak için otomatik polimer enjeksiyonu ve doğrudan kimyasal bağlama kullanırken, geleneksel çimentolu yapı, maksimum stil esnekliği için manuel hazırlık ve solvent bazlı yapıştırıcılara dayanır.
📊Üretim Parametreleri Karşılaştırma Tablosu
💰 Ayakkabı Enjeksiyon Kalıplama Maliyetini Ne Belirliyor?
Doğru bütçe tahmini, kalıp ve üretim birim maliyetlerini belirleyen temel operasyonel faktörlerin değerlendirilmesini gerektirir.
İlk kalıp ölçeği, polimer reçine yoğunluğu ve çoklu enjeksiyonlu makine karmaşıklığı arasında denge kurmak, hem sermaye harcamalarını hem de birim başına üretim hedeflerini yönetmek için hayati önem taşır.
🛠️1. Kalıp Karmaşıklığı ve Boyut Sayısı
İlk yatırım maliyeti, metal kalıp tasarımından büyük ölçüde etkilenir. Karmaşık 3 boyutlu yan duvar dokularına, çok parçalı yan hareketli çekirdeklere (oyuklar için) veya çok boşluklu ek parçalara sahip kalıplar, standart iki parçalı açma/kapama kalıplarına göre daha fazla makine işçiliği gerektirir.
Ayakkabı bedenleri erkek, kadın ve çocuk kategorilerinde geniş bir yelpazeyi kapsadığından, her tam ve yarım numara için ayrı bir sol ve sağ metal kalıp seti gereklidir.
⚖️2. Malzeme ve Taban Ağırlığı
Ham madde maliyetleri polimer ağırlığına (kilogram başına maliyet) göre belirlenir. 800 gram ağırlığında yüksek yoğunluklu TPU'dan yapılmış kalın bir platform dış taban, 180 gram ağırlığında düşük profilli EVA orta tabana göre önemli ölçüde daha fazla reçine tüketimi gerektirir. İç kısımda çekirdekli ızgara kanalların kullanılması, sıkıştırma yapısal desteğini korurken ağırlığı ve reçine tüketimini azaltır.
🎨3. Renkler ve Yoğunluk Yapısı
Tek renkli, tek yoğunluklu enjeksiyon en ekonomik konfigürasyonu temsil eder. Çok renkli dış tabanlar veya çift yoğunluklu yapılar (örneğin yumuşak bir EVA çekirdeği ile yoğun bir kauçuk dış taban) üretmek, çoklu enjeksiyon makineleri, karmaşık kalıplar ve daha uzun istasyon çevrim süreleri gerektirir; bu da bileşen birim maliyetlerini 20% ile 40% arasında artırır.
⏱️4. Üretim Miktarı ve Döngü Süresi
Daha yüksek üretim hacimleri, ilk kalıp ve makine kurulum maliyetlerini daha fazla üretim çiftine yayarak amorti eder. Makine istasyonu çevrim süresi (örneğin, 45 saniye ile 90 saniye arası) günlük fabrika üretimini doğrudan etkiler. Kalıp içinde uzun süreli soğutma veya vulkanizasyon gerektiren formülasyonlar, makine saati işletme maliyetlerini artırır.
📊Enjeksiyon Kalıplama Maliyetini Etkileyen Faktörler Matrisi
🎯 Ayakkabı için doğru enjeksiyon kalıplama işlemini nasıl seçersiniz?
Tedarik ekipleri, yeni ayakkabı programları için enjeksiyon prosesi seçerken yapılandırılmış bir değerlendirme çerçevesi uygulamalıdır:
Yapı gereksinimleri, teknik performans hedefleri, geometrik uygunluk ve üretim hacmi arasında denge kurmak, en uygun süreç seçimini sağlar.
1️⃣1. Ayakkabı Türü ve Yapısı
İş güvenliği ayakkabıları veya iş botları için, PU/TPU ile doğrudan enjeksiyon kalıplama, su geçirmez dikişler ve yüksek yapışma mukavemeti sağlar. Mevsimsel olarak üst kısmın yeniden tasarlanmasını gerektiren, aynı tabana sahip günlük kullanım spor ayakkabıları için, bağımsız ünite taban kalıplama ve yapıştırılmış kalıplama, daha yüksek stil esnekliği sunar.
2️⃣2. Malzeme ve Performans Özellikleri
Fabrika teknik paketinde kesin fiziksel performans hedefleri belirleyin:
- Hedef Kitle: Her boyut için maksimum bileşen ağırlığını gram cinsinden belirtin.
- Shore Sertliği: Orta taban yastıklamaları için Shore C ($45^\circ \pm 3^\circ \text{ Shore C}$) veya dış taban yastıklamaları için Shore A ($65^\circ \pm 5^\circ \text{ Shore A}$) sertlik aralıklarını tanımlayın.
- Aşınma ve Esneme Dayanıklılığı: ISO 20871 tambur aşınma testlerinde maksimum hacim kaybını ($ < 150 mm³) ve ISO 17707 testlerinde minimum esneme döngüsünü ($ > 30.000 esneme döngüsü, kesik büyümesi olmadan) ayarlayın.
3️⃣3. Taban Geometrisi ve Kalıp Tasarımı
Üretim öncesinde fabrika kalıp mühendisleriyle 3D CAD taban modellerini gözden geçirin. Yüksek hızlı üretim döngülerinde hava sıkışması, batma izleri veya kalıptan çıkarma yırtılmaları riskini artıran gereksiz keskin iç köşeleri, işlevsiz kalın reçine ceplerini veya ciddi girintileri ortadan kaldırın.
4️⃣4. Üretim Sipariş Hacimleri
Uzun vadeli talep tahminlerini değerlendirin. İlk sipariş hacimleri boyut başına 1.000 çiftin altına düşerse, özel kalıp maliyetleri birim başına amorti edilen maliyetleri önemli ölçüde artıracaktır. Bu durumlarda, açık piyasadaki hazır enjeksiyon kalıplarını (kalıp maliyetleri tedarikçi tarafından zaten amorti edilmiş olan) değerlendirin ve bunun yerine üst elemanları özelleştirin.
5️⃣5. Takım Tezgahı Sermaye Bütçesi
CNC takım kesimlerini onaylamadan önce hedef teslimat maliyeti limitlerini belirleyin. İlk kalıp geliştirme maliyetlerini hedef FOB birim fiyatlarıyla dengeleyin. Yüksek hacimli, çok sezonlu programlar, ürün yaşam döngüsü boyunca amortize edilmiş kalıp maliyetleri çift başına birkaç kuruşa düştüğü için ilk takım yatırımlarını kolayca karşılar.
📊Süreç Seçim Kriterleri Matrisi
🤔 Ayakkabı projeniz için enjeksiyon kalıplama yöntemi doğru seçim mi?
Enjeksiyon kalıplama yönteminin ayakkabı projenize uygun olup olmadığını belirlemek, üretim hacmi eşiklerini, tasarım esnekliği ihtiyaçlarını, sermaye bütçelerini ve yapısal dayanıklılık gereksinimlerini değerlendirmeye bağlıdır.
✅Enjeksiyon Kalıplama Ne Zaman İyi Bir Seçenektir?
- Yüksek Hacimli Üretim: Tahmini talep, çok sezonlu yaşam döngülerinde her model için 1.000 ila 5.000'den fazla çifti aşmaktadır.
- Kesin Boyut Standartları: Tasarım, otomatik montaj için hassas ve tekrarlanabilir bileşen boyutları gerektirir.
- Yüksek Dayanıklılık Gereksinimleri: Ayakkabıların, bağ ayrılması olmadan esneme, aşınma, nem veya yoğun kullanıma dayanması gerekir.
- Monolitik Ayakkabı Konseptleri: Ürün konsepti, tek bir makine işleminde üretilen tek parça takunya, terlik veya su geçirmez botları içerir.
⚠️Başka bir üretim süreci daha iyi olabilir
- Düşük Hacimli veya Özel Üretimler: İlk üretim siparişleri, model başına 300 ila 500 çift arasındadır.
- Sık Sık Mevsimsel Olarak Yeniden Tasarlanan Dış Tabanlar: Ürün serilerinde, birkaç ayda bir taban şeklinin tamamen değiştirilmesi gerekmektedir.
- Sınırlı Sermaye Bütçeleri: Özel metal CNC kalıp imalatı için peşin sermaye mevcut değildir.
- Geleneksel İnşaat Tarzları: Marka, el işçiliğiyle üretilen deri ürünlere, vulkanize bant sargısına veya Goodyear dikişli taban tekniğine güveniyor.
📊Enjeksiyon Kalıplama Uygunluk Matrisi
❓ Sıkça Sorulan Sorular (SSS)
Ayakkabı enjeksiyon kalıplama malzemeleri, kalıp dayanıklılığı, kalite kontrolü ve üretim süreçleriyle ilgili sık sorulan sorulara teknik yanıtlar bulun.
🔹EVA ve TPU enjeksiyon kalıplama arasındaki temel fark nedir?
EVA, şok emici orta tabanlar ve hafif terlikler için kullanılan kapalı hücreli bir köpük polimerdir. TPU ise yırtılma mukavemeti ve aşınma direnci nedeniyle yüksek aşınmaya dayanıklı dış tabanlar, kramponlar ve koruyucu çerçeveler için kullanılan yoğun bir plastiktir.
🔹Bir ayakkabı enjeksiyon kalıbı kaç üretim döngüsü gerçekleştirebilir?
Hassas alüminyum kalıplar, normal bakım koşullarında 100.000 ila 300.000 enjeksiyon döngüsü arasında dayanır. Çelik kalıplar ise uygun temizlik, önleyici bakım ve korozyon önleyici depolama protokolleriyle 500.000 ila 1.000.000'dan fazla döngüye dayanır.
🔹Geri dönüştürülmüş polimer malzemeler ayakkabı enjeksiyon kalıplamasında kullanılabilir mi?
Evet. Fabrikalar rutin olarak endüstriyel atıklardan geri dönüştürülmüş (PIR) malzeme artıkları ve tüketici atıklarından geri dönüştürülmüş (PCR) TPU, TPR veya EVA reçinelerini işlemektedir. 15% ila 30% geri dönüştürülmüş içeriğe sahip karışımlar, mekanik esneklik veya çekme özelliklerinden önemli ölçüde ödün vermeden işlenebilir.
🔹Köpük EVA tabanlıklar, kalıptan çıkarıldıktan sonra neden bir stabilizasyon süresine ihtiyaç duyar?
Sıcak köpüklenmiş EVA, kalıp boşluğunun dışında katılaşırken yaklaşık 24 saat içinde termal büzülme ve hücresel gaz stabilizasyonuna uğrar. Kalıptan çıkarıldıktan hemen sonra bileşenlerin ölçülmesi, yanlış ve aşırı büyük boyutlar verir.
🔹Enjeksiyon kalıplama yöntemiyle üretilen tabanlarda, ayırma çizgileri boyunca oluşan "çapak"a ne sebep olur?
Erimiş polimerin enjeksiyon sırasında kalıp boşluğu ayırma çizgileri arasından dışarı sızması durumunda flaş oluşur. Bu durum genellikle yetersiz sıkıştırma kuvveti, aşınmış veya hasar görmüş kalıp sızdırmazlık yüzeyleri, aşırı enjeksiyon basıncı veya aşırı ölçülmüş enjeksiyon hacimleri nedeniyle meydana gelir.
🔹Direkt enjeksiyon kalıplama, manuel yapıştırmaya göre çevre açısından daha verimli midir?
Direkt enjeksiyon yöntemi, solvent bazlı astarları ve yapıştırıcıları ortadan kaldırarak fabrika VOC emisyonlarını azaltır. Ayrıca, manuel montaj hatlarında uzun yapıştırıcı kuruma süreleri ve hızlı kürleme ısı tünelleriyle ilişkili enerji tüketimini de ortadan kaldırır.
🔹Ayakkabı kalıbı imalatı için standart teslim süresi nedir?
Alüminyum veya çelik ayakkabı enjeksiyon kalıplarının seri üretimi, 3D CAD tasarım doğrulaması, CNC işleme, yüzey dokulandırma ve ilk deneme numuneleri (T1 numuneleri) dahil olmak üzere 4 ila 8 hafta sürer.