⚙️ Moulage par injection de chaussures : aperçu technique et données mondiales
Selon le World Footwear Yearbook publié par APICCAPS (l'association portugaise de la chaussure), la production mondiale de chaussures a atteint environ 24,6 milliards de paires en 2025, les usines asiatiques représentant environ 88% de la production mondiale totale.
Gérer une production de cette ampleur exige un contrôle opérationnel strict. Les marques de chaussures et les équipes de sourcing ne peuvent atteindre la viabilité commerciale en s'appuyant exclusivement sur des lignes manuelles de montage et de collage en plusieurs étapes.
🏭L'impératif d'automatisation dans la chaussure industrielle
La fabrication industrielle de chaussures nécessite des systèmes automatisés produisant des composants identiques et dimensionnellement précis, avec des temps de cycle prévisibles et des coûts unitaires maîtrisés. Comprendre ce qu'est le moulage par injection et son fonctionnement en usine est essentiel pour les responsables achats, les développeurs produits et les directeurs sourcing du secteur de la chaussure.
La méthodologie de fabrication choisie détermine directement les budgets de développement des moules, les quantités minimales de commande (MOQ), les prix unitaires et la durabilité du produit à long terme.
📊Références et paramètres de la production mondiale de chaussures
Ce guide technique examine les machines, les formulations de matériaux, les structures de coûts et les protocoles de contrôle qualité mis en œuvre dans le moulage par injection de chaussures.
⚙️ Qu'est-ce que le moulage par injection ?
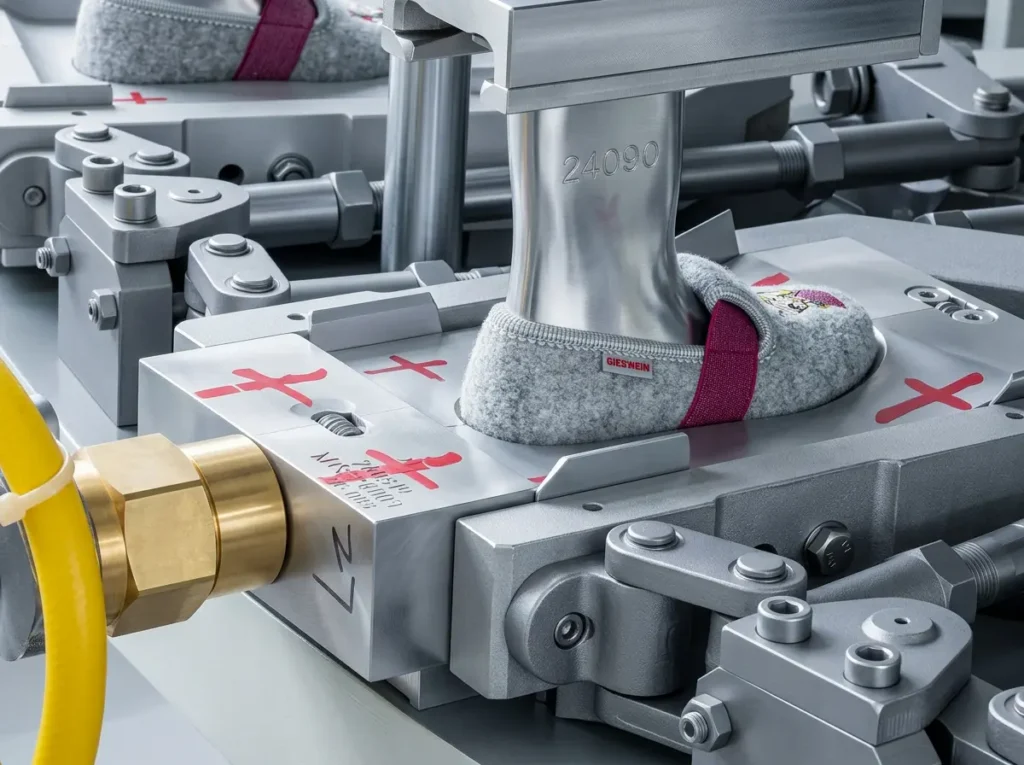
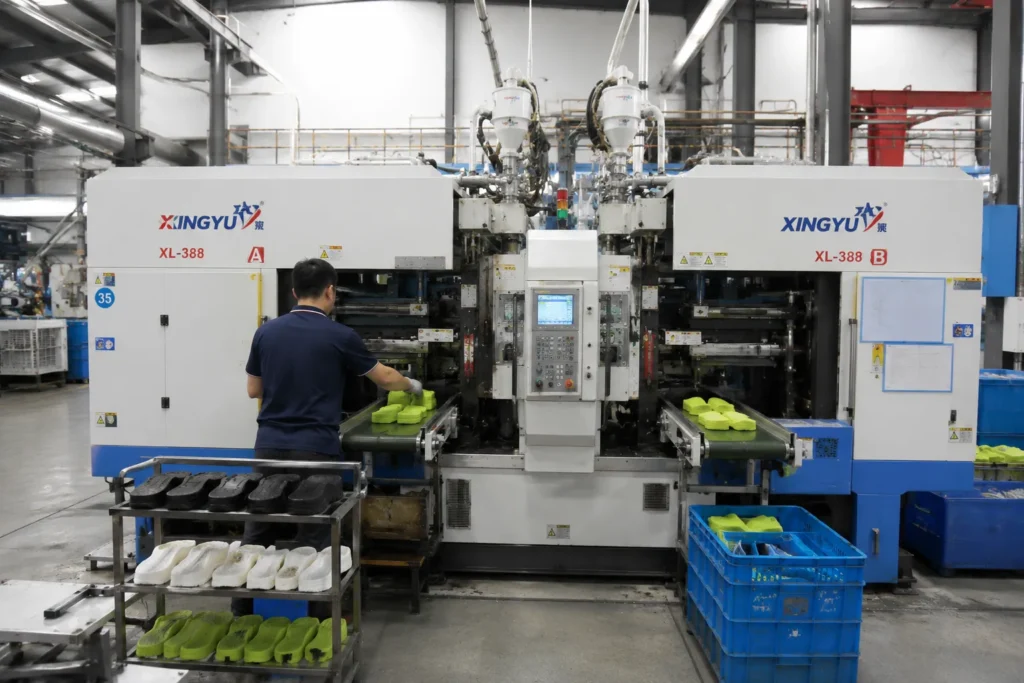
Dans la fabrication industrielle de chaussures, en s'appuyant directement sur la définition de base du moulage par injection, il s'agit d'un processus de fabrication automatisé dans lequel des granulés thermoplastiques bruts, des composés élastomères ou des polymères liquides réactifs sont chauffés jusqu'à l'état fluide et injectés sous haute pression dans une cavité de moule métallique fermée et à température contrôlée. La matière fondue remplit les contours précis de la cavité, se solidifie par refroidissement thermique ou durcissement chimique, puis est éjectée sous forme de composant tridimensionnel fini.
Étapes du cycle : Chauffage du polymère → Injection à haute pression → Remplissage de la cavité → Solidification (thermique/chimique) → Éjection automatisée.
👟Applications dans la production de chaussures
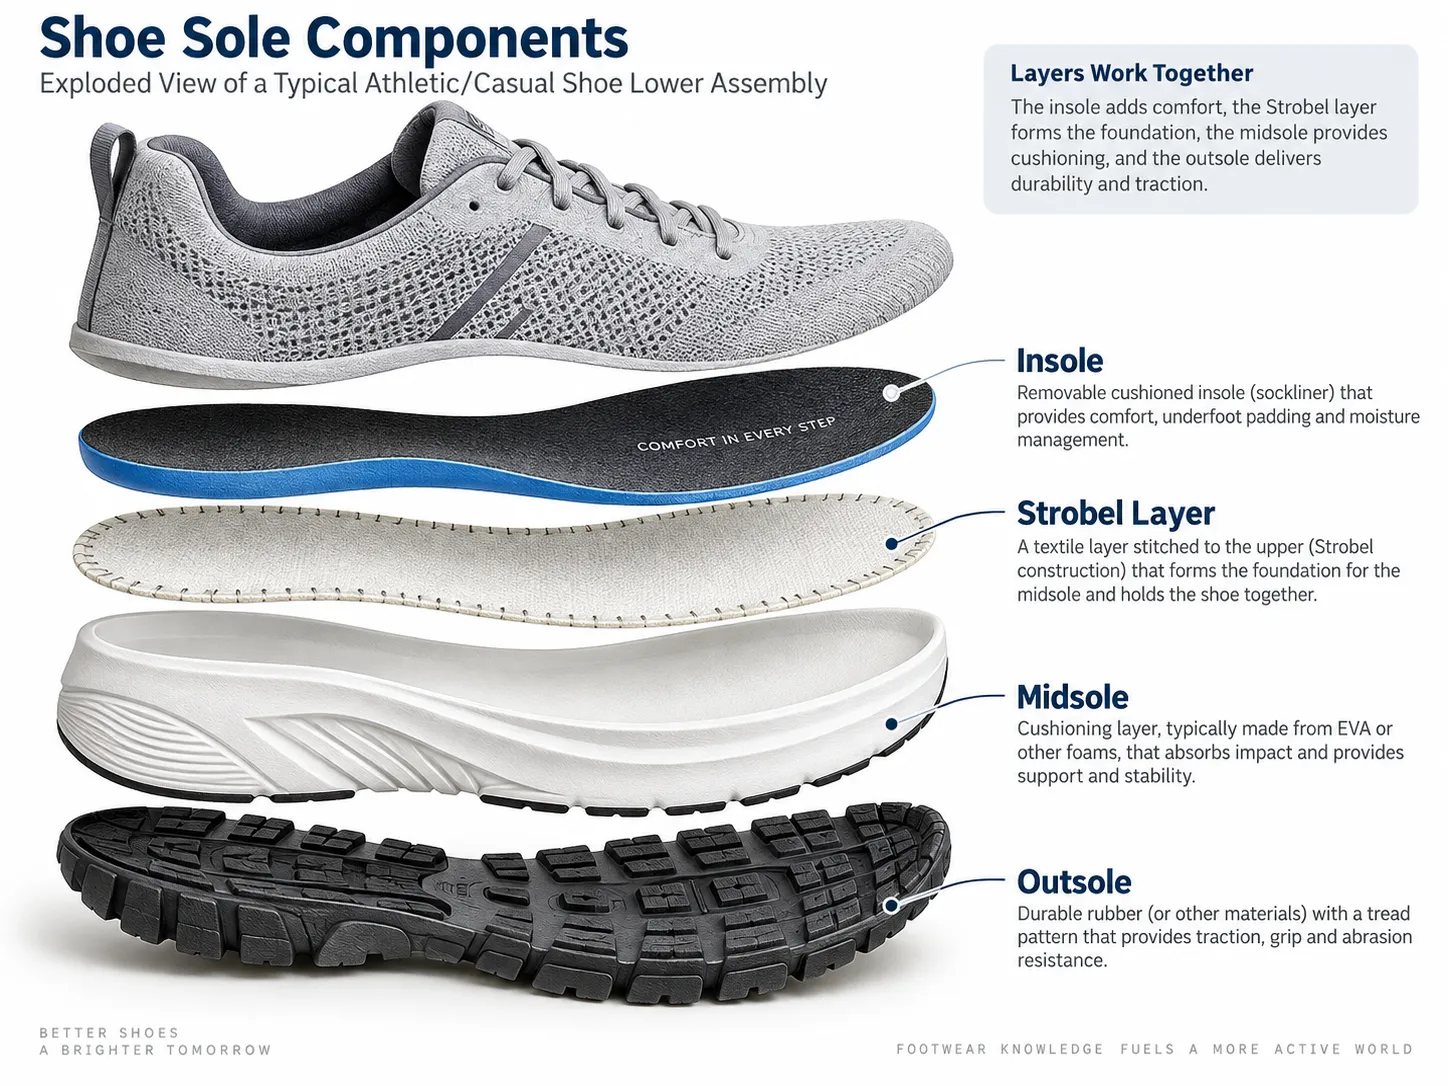
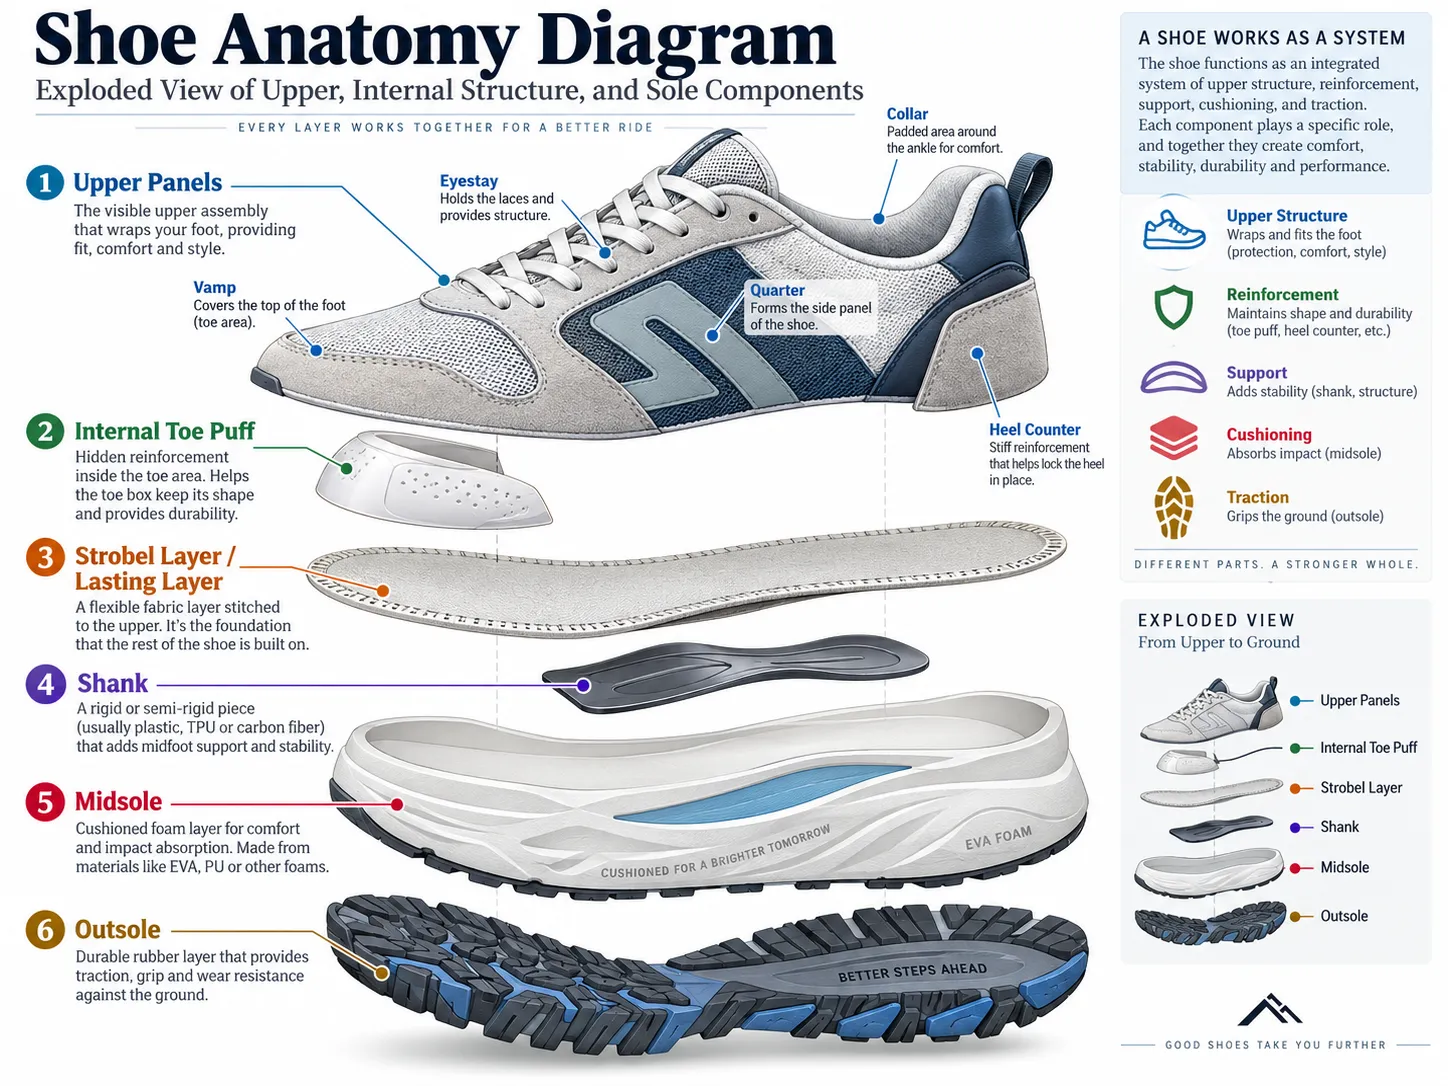
Dans la fabrication de chaussures, le moulage par injection est utilisé pour produire semelles d'usure monobloc, semelles intermédiaires ergonomiques, embouts de protection, contreforts de talon, ou des chaussures complètes monolithiques (comme les sabots résistants à l'eau ou les bottes de sécurité).
📊Comparaison des procédés : moulage par injection vs coupe et couture
Contrairement au montage traditionnel par découpe et couture — où les feuilles de mousse EVA sont moulées par compression, découpées à l'emporte-pièce, empilées et collées manuellement —, le moulage par injection transforme la résine polymère brute en un composant de chaussure 3D complexe en un seul cycle machine.
⚡ Quels sont les avantages du moulage par injection pour la chaussure ?
La mise en œuvre d'une semelle moulée par injection ou d'une construction de chaussure injectée directement offre des avantages mécaniques et économiques spécifiques du moulage par injection par rapport aux lignes d'assemblage manuelles traditionnelles.
🎯Principaux avantages opérationnels et techniques
📐Dimensions constantes et reproductibilité
Les moules en aluminium et en acier usinés par CNC garantissent que les dimensions unitaires restent constantes de la première paire de production jusqu'à la fin d'une série de plusieurs milliers de paires. Le polymère fondu remplissant une empreinte métallique rigide sous une pression hydraulique ou pneumatique contrôlée, les tolérances dimensionnelles sont maintenues à des fractions de millimètre près. Pour les responsables achats, cette stabilité dimensionnelle réduit les écarts d'ajustement entre la tige montée sur forme et la semelle d'usure lors du montage.
🚀Production en grande série efficace
Le moulage par injection offre la cadence requise pour la fabrication en grande série. Les installations d'injection rotatives équipées de 12 à 24 postes de moulage permettent à une seule équipe d'opérateurs de produire des milliers de semelles ou de paires complètes par poste de 24 heures. Les temps de cycle vont de 30 à 90 secondes par poste, ce qui réduit sensiblement les coûts de main-d'œuvre directe par rapport aux lignes de collage assemblées à la main.
🎨Géométrie de semelle complexe et dessin de crampons
Les polymères liquides injectés sous haute pression s'écoulent sans difficulté dans les canaux étroits des moules et les détails complexes des empreintes. Les concepteurs peuvent intégrer des crampons multidirectionnels agressifs, des canaux de flexion, des logos en périphérie et des flancs texturés dans une seule configuration de moule, sans nécessiter de gravure après moulage ni de découpe secondaire à l'emporte-pièce.
La géométrie des crampons étant entièrement définie par l'empreinte du moule, les crampons profonds et les éléments périphériques sont reproduits de manière constante d'un lot de production à l'autre. La résistance d'un dessin de crampons donné à la fissuration sous flexions répétées peut être évaluée de manière normalisée : selon l'ISO 17707, la résistance à la flexion de la semelle d'usure est testée spécifiquement pour évaluer l'effet des matériaux de semelle et des dessins de surface sur la propagation des coupures. Cette norme fournit aux acheteurs une référence mécanique objective pour évaluer la longévité d'une semelle avant de s'engager dans une production commerciale.
Conformité ISO 17707: Les essais normalisés de résistance à la flexion mesurent la croissance des entailles et la propagation des fissures sur des géométries de semelle complexes, permettant une validation mécanique objective avant la validation des moules.
🧪Options multi-densités et multi-matériaux
Les machines d'injection multi-shot permettent aux usines d'injecter deux ou trois compounds distincts — ou différentes formulations de densité d'une même résine — dans une seule empreinte de moule au cours du même cycle. Une conception de chaussure peut associer une semelle intermédiaire EVA souple et de faible densité pour l'absorption des impacts à une enveloppe de semelle TPU dense et résistante à l'usure pour l'adhérence, supprimant le besoin de couches adhésives intermédiaires.
🔗Assemblage secondaire réduit grâce à l'injection directe
Le collage par injection directe élimine totalement l'application manuelle d'adhésif en coulant la semelle à l'état fondu directement sur la tige montée sur forme à l'intérieur de l'empreinte du moule. Ce procédé supprime les primaires à solvant, les adhésifs et les tunnels de thermofixation de l'atelier d'assemblage, réduisant les émissions de COV de l'usine et les coûts de main-d'œuvre.
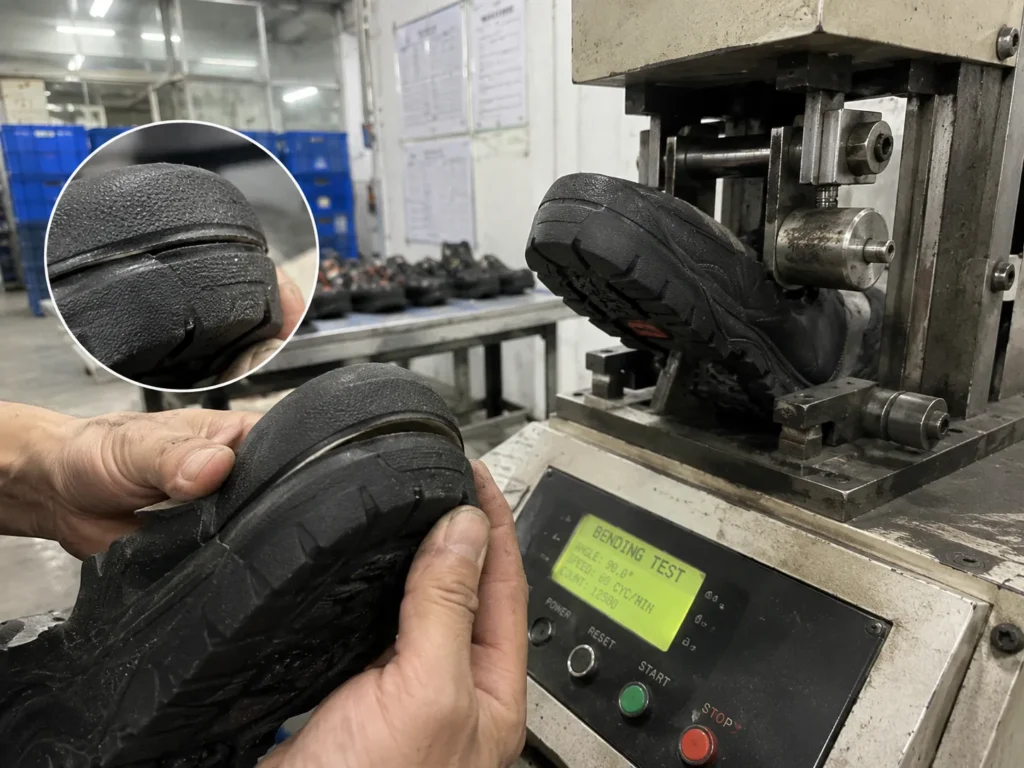
Dans notre propre production, la partie la plus difficile de l'injection directe n'a jamais été le formage de la semelle, mais la liaison entre la semelle et la tige. Au début, nous avons produit une série de chaussures de travail à semelle TPU dont les semelles semblaient parfaites mais commençaient à se décoller à l'orteil lors des tests de flexion. En remontant la chaîne, la cause était que la surface de montage de la tige n'avait pas été dépolie et primaire de manière constante avant l'injection, si bien que le TPU en fusion n'adhérait pas au matériau. Nous avons corrigé cela en interne en ajoutant une étape fixe de dépolissage et d'application de primaire avec un point de contrôle avant que chaque tige n'entre dans le moule, et en resserrant la plage de température d'injection sur la machine. Après ce changement, les défauts de décollement sur ce modèle ont chuté près de zéro lors de nos propres tests. C'est pourquoi nous considérons désormais la préparation de surface — et non l'injection elle-même — comme le véritable point de contrôle des chaussures à injection directe.
⚠️ Quelles sont les limites du moulage par injection pour la chaussure ?
Si le moulage par injection offre une efficacité opérationnelle à grande échelle, la planification de production doit tenir compte des inconvénients techniques et financiers spécifiques du moulage par injection.
🛠️Principales contraintes d'investissement et techniques
💰Coût de développement du moule
Le principal obstacle à l'entrée pour tout nouveau projet de chaussures est le prix du moule. Une grille de tailles complète exige un jeu de moules métalliques individuel pour chaque taille entière et demi-taille, sur les lignes homme, femme ou enfant. Un jeu de moules de précision en acier ou en aluminium (comprenant plaques de semelle, anneaux latéraux et noyaux supérieurs) coûte entre $1 500 et $8 000 US$, selon la complexité des empreintes et les configurations de tirs multicolores. Une grille de 10 tailles standard peut représenter un investissement initial en outillage de $20 000 à $60 000 US$ avant le début de la production commerciale.
⏳Délai de fabrication de l'outillage
La conception et la fabrication de moules métalliques nécessitent de la modélisation 3D CAO, de la programmation FAO, du fraisage de blocs CNC, de l'électroérosion par enfonçage (EDM) et de la texturation de surface. Les délais de fabrication de l'outillage vont généralement de 4 à 8 semaines. Des modifications de design en cours de saison ou des retouches correctives d'outillage peuvent perturber les calendriers de lancement.
📦Volume de production économique minimum
En raison des exigences de purge machine, de l'équilibrage des températures de fourreau, du calibrage du serrage hydraulique et des temps de préparation pour les changements de matière, lancer de petites séries sur une ligne d'injection n'est pas rentable. Les usines fixent généralement des quantités minimales de commande (MOQs) de 5,00 à 3 000 paires par coloris et par gamme de tailles pour absorber les rebuts de réglage et les coûts de calibrage machine.
🔒Limites des modifications de design
Une fois la cavité d'un moule en acier ou en aluminium usinée, modifier sa géométrie primaire est difficile et coûteux. Si de petites quantités de métal peuvent être retirées par fraisage secondaire pour agrandir une caractéristique de cavité, rajouter du métal pour corriger une erreur structurelle exige un soudage laser ou le remplacement complet de la plaque de moule concernée.
⚙️Compatibilité des matériaux et des équipements
Les presses à injecter et les fourreaux de vis doivent être adaptés à des classes de polymères spécifiques. Les résines thermoplastiques comme TPU, TPR et PVC reposent sur une mise en œuvre par fusion thermique et un refroidissement physique. À l'inverse, le polyuréthane thermodurcissable (PU) nécessite des unités de dosage et de mélange chimique réactif, et les systèmes de mousse au EVA supercritique requièrent une machinerie d'expansion haute pression spécialisée ainsi qu'une infrastructure d'évacuation dédiée.
📊Analyse stratégique des compromis : avantages et limites
⚙️ Comment fonctionne le moulage par injection de chaussures ?
La gestion du contrôle qualité lors des audits de production exige une compréhension des différentes étapes du procédé de fabrication des chaussures par injection.
🔄Processus de fabrication étape par étape
1️⃣1. Préparation des matières
Les granulés de plastique vierges (EVA, TPU, TPR ou PVC) sont chargés dans les trémies des machines. Les matières hygroscopiques telles que le TPU nécessitent un séchage déshumidificateur à 80 °C à 100 °C pendant 2 à 4 heures avant transformation. L'humidité présente dans la résine vierge provoque des vides de vapeur, des marques de coulure et un affaiblissement structurel de la pièce moulée. Les agents gonflants chimiques, les pigments et les stabilisants UV sont mélangés à cette étape.
2️⃣2. Chauffage et plastification
Les granulés passent de la trémie dans un fourreau chauffé contenant une vis rotative à mouvement alternatif. Les colliers chauffants résistifs font fondre progressivement le plastique tandis que la vis en rotation pousse la résine vers l'avant. La chaleur de cisaillement par frottement générée par la rotation de la vis transforme les granulés solides en une masse fondue homogène et dégazée, dans une plage de température de 160 °C à 220 °C selon le compound polymère.
3️⃣3. Injection de la matière
L'unité de fermeture applique une pression hydraulique ou à genouillère (généralement 100 à 500 tonnes de force de fermeture) pour verrouiller les deux moitiés du moule. La vis alternative avance hydrauliquement comme un piston, injectant un volume de matière dosé de résine fondue à travers le système d'alimentation et les canaux d'injection dans la cavité du moule scellée sous haute pression.
4️⃣4. Remplissage et formage du moule
La matière fondue sous pression s'écoule dans la cavité, remplissant les détails de la bande de roulement, les textures des flancs et les structures de support internes. Une pression de maintien est appliquée brièvement après le remplissage initial pour forcer de la matière supplémentaire dans la cavité, compensant le retrait thermique volumétrique à mesure que les couches externes de résine commencent à refroidir contre les parois métalliques du moule.
5️⃣5. Refroidissement ou durcissement
Pour les thermoplastiques (TPU, TPR, PVC), un fluide réfrigéré circulant dans les canaux internes du moule extrait la chaleur de la pièce jusqu'à ce qu'elle atteigne sa rigidité structurelle. Pour les composés thermodurcissables (PU réactif) ou les polymères réticulés (EVA expansé), le chauffage interne du moule déclenche la polymérisation chimique ou la vulcanisation jusqu'à ce que la résine soit complètement durcie.
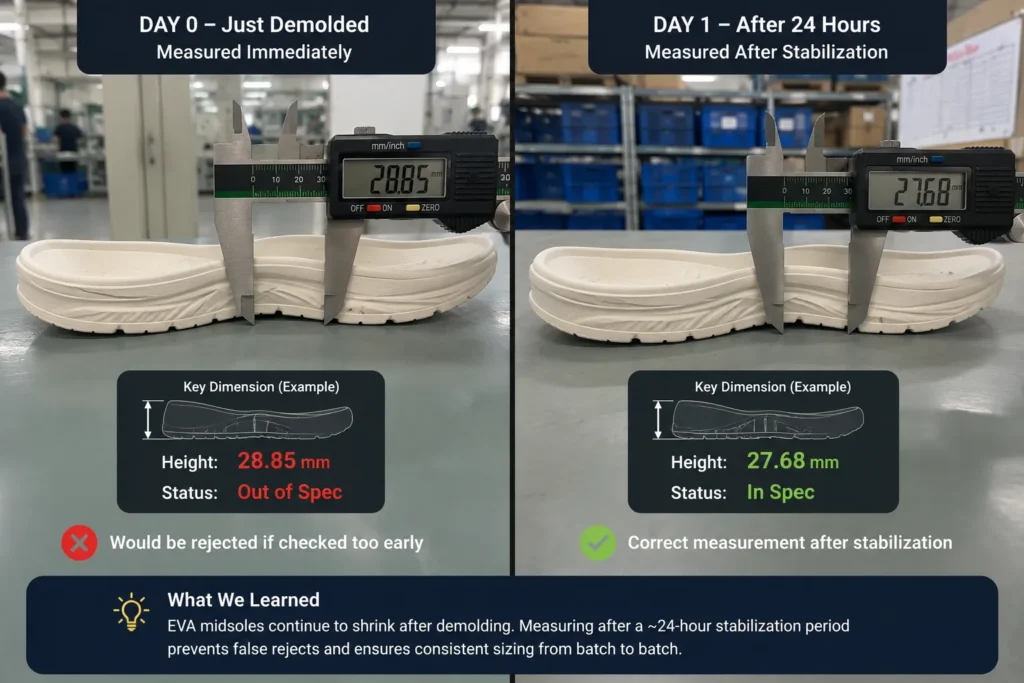
Une chose que nous n’avons comprise pleinement qu’après l’avoir mesurée nous-mêmes : les semelles EVA continuent de bouger après leur sortie du moule. Lorsque nous avons commencé à relever les dimensions sur un lot de semelles intermédiaires EVA, nous avons constaté que les pièces mesurées directement à la sortie de la machine étaient nettement plus grandes que les mêmes pièces mesurées le lendemain — les pièces continuaient de se rétracter en refroidissant et en se stabilisant pendant environ les 24 premières heures. Un contrôle dimensionnel trop précoce signalait de bonnes semelles comme hors gabarit. Sur cette base, nous avons modifié notre règle interne pour ne mesurer les dimensions critiques qu’après une période de stabilisation, et non au démoulage, et nous dimensionnons les moules pour compenser cette rétraction prévisible. C’est en grande partie ainsi que nous garantissons la constance des tailles finies, de la première à la dernière paire d’une série.
6️⃣6. Démoulage
Une fois la pièce suffisamment rigide mécaniquement, l’unité de fermeture s’ouvre. Des éjecteurs mécaniques, des valves à air ou des préhenseurs robotisés réalisent l’étape de démoulage, libérant le composant formé de la cavité du moule sans déformer les bords de crampons délicats ni les marges d’étanchéité.
7️⃣7. Ébavurage et contrôle
Les pièces éjectées passent sur les lignes de finition, où les techniciens ébavurent les carottes, les canaux d’injection et les bavures le long des plans de joint à l’aide de cisailles pneumatiques ou de lames chauffantes. Les techniciens du contrôle qualité vérifient les dimensions de la semelle, la dureté Shore (duromètre), la densité du mélange et la régularité de la couleur avant de libérer les pièces pour l’assemblage.
📖 Pour voir comment les semelles injectées EVA et les semelles en caoutchouc sont utilisées dans la chaussure de confort, consultez notre fabricant de pantoufles page.
📊Récapitulatif des étapes du procédé et paramètres clés
🧪 Quels matériaux sont utilisés pour le moulage par injection de chaussures ?
Le choix de matériaux adaptés pour les semelles détermine le poids de la semelle, la résistance à la flexion, l'adhérence et le coût unitaire. Les polymères diffèrent sensiblement en résistance à l'abrasion, c'est pourquoi la durabilité est mesurée selon des méthodes d'essai normalisées. Comme spécifié dans la norme ISO 20871, la résistance à l'abrasion de la semelle d'usure est déterminée par un essai au tambour abrasif rotatif. Cette norme permet aux acheteurs d'évaluer la durabilité des matériaux entre les formulations EVA, TPR, TPU et PVC selon des paramètres d'essai identiques avant de finaliser les spécifications matière.
Les essais au tambour abrasif rotatif fournissent une mesure objective et normalisée pour comparer la perte de volume entre différentes formulations de polymères avant d'engager l'outillage de production à grande échelle.
🔬Détail des polymères et spécifications
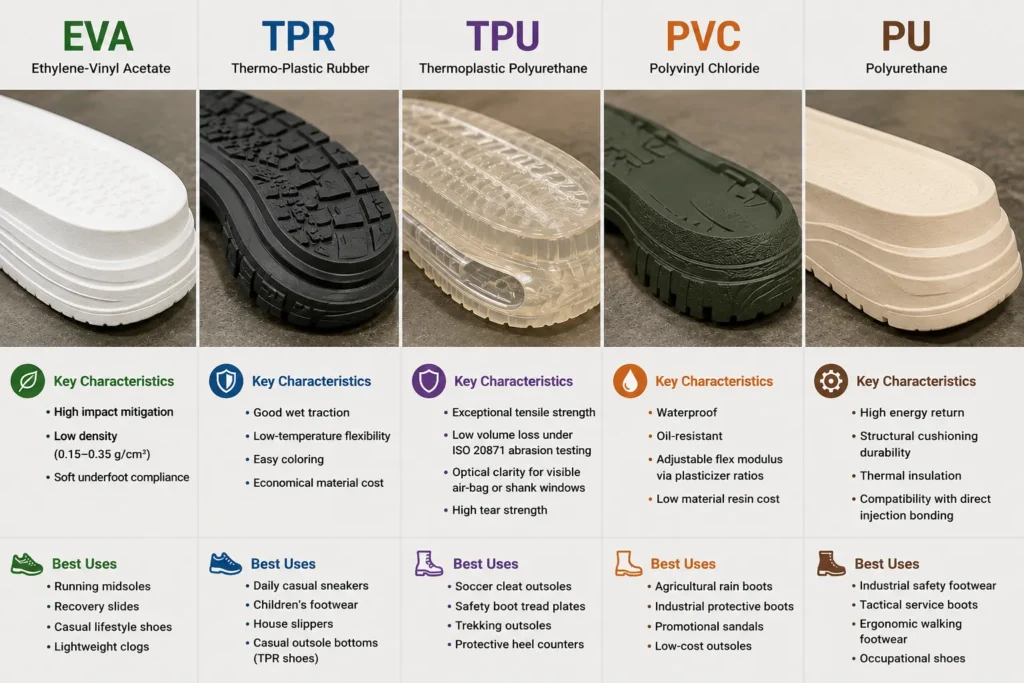
👟EVA (éthylène-acétate de vinyle)
Le matériau EVA est couramment spécifié pour les applications d'amorti léger. Lorsqu'il est mis en œuvre par moulage par injection EVA, la résine EVA liquide ou granulaire mélangée à des agents gonflants chimiques s'expanse dans la cavité du moule pour former une structure de mousse à cellules fermées contenant des micro-poches d'azote.
- Caractéristiques principales : Absorption des chocs élevée, faible densité de compound (0,15 à 0,35 g/cm³), souplesse agréable sous le pied.
- Usages recommandés : Semelles intermédiaires de running, chaussons de récupération, chaussures de lifestyle décontractées, sabots légers.
Note de sourcing : Exigez des limites de déformation rémanente après compression (ASTM D395 ou ISO 815) dans les fiches techniques afin d'éviter que les semelles intermédiaires EVA ne subissent un affaissement permanent prématuré sous les impacts répétés du pied.
👞TPR (caoutchouc thermoplastique)
Le matériau TPR associe les caractéristiques de mise en œuvre à l'état fondu des thermoplastiques à la résistance au glissement du caoutchouc vulcanisé traditionnel.
- Caractéristiques principales : Bonne adhérence sur sol mouillé, souplesse à basse température, coloration facile, coût matière économique.
- Usages recommandés : Baskets décontractées du quotidien, chaussures pour enfants, chaussons d'intérieur, semelles d'usure pour chaussures décontractées (chaussures en TPR).
Note de sourcing : Le TPR est plus dense que la mousse EVA. Prévoyez des cavités de flexion évidées à l'intérieur de la semelle pour réduire le poids total de la semelle sans sacrifier la durabilité du pourtour extérieur.
🛡️TPU (polyuréthane thermoplastique)
Le matériau TPU est un polymère technique choisi pour sa résistance mécanique élevée, sa tenue à la fatigue en flexion et sa résistance aux huiles.
- Caractéristiques principales : Résistance à la traction exceptionnelle, faible perte de volume au test d'abrasion au tambour ISO 20871, transparence optique pour fenêtres d'amorti ou de cambrion apparentes, résistance au déchirement élevée.
- Usages recommandés : Semelles d'usure de chaussures de football, plaques de semelle de chaussures de sécurité, semelles d'usure de randonnée, contreforts de talon de protection.
Note de sourcing : La résine TPU présente des coûts matière plus élevés et une densité plus élevée (1,10 à 1,25 g/cm³). Concevez les semelles d'usure en TPU avec des parois minces (1,5 mm à 2,0 mm) pour optimiser le poids et la consommation de compound.
🥾PVC (polychlorure de vinyle)
Le PVC est un polymère synthétique largement disponible, utilisé principalement dans les catégories de chaussures utilitaires, industrielles et promotionnelles.
- Caractéristiques principales : Imperméable, résistant aux huiles, module de flexion ajustable via le ratio de plastifiants, coût de résine bas.
- Usages recommandés : Bottes de pluie agricoles, bottes de protection industrielle, sandales promotionnelles, semelles d'usure à bas coût.
Note de sourcing : Les compounds PVC doivent être conformes aux réglementations chimiques internationales (REACH, RoHS, Proposition 65 de Californie) concernant les plastifiants phtalates restreints. Exiger des rapports d'essai certifiés sans phtalates auprès des fournisseurs de produits chimiques.
⚙️PU (polyuréthane)
Le moulage par injection de polyuréthane repose sur la réaction dosée de polyol liquide et de composés isocyanate mélangés immédiatement avant l'injection dans la cavité du moule. Cette réaction forme un élastomère microcellulaire (matière PU).
- Caractéristiques principales : Restitution d'énergie élevée, durabilité de l'amorti structurel, isolation thermique, compatibilité avec le collage par injection directe.
- Usages recommandés : Chaussures de sécurité industrielles, bottes tactiques de service, chaussures de marche ergonomiques, chaussures professionnelles.
Note de sourcing : Polyurethane is subject to long-term hydrolytic degradation (hydrolysis) in high-humidity environments. Specify polyether-based PU formulations rather than polyester-based PU for shoes destined for tropical regions.
📊Propriétés des polymères et matrice d'approvisionnement
📖 Pour savoir comment les matériaux de semelle sont choisis pour les chaussures de randonnée et de running, consultez notre fabricant de chaussures de sport page.
⚙️ Quels sont les principaux types de moulage par injection utilisés dans la chaussure ?
Comprendre les différents types structurels de moulage par injection aide les équipes d'approvisionnement à aligner les conceptions de chaussures sur les configurations machines de l'usine.
Le choix entre le moulage de semelles unitaires et l'injection directe détermine l'implantation de la ligne d'assemblage, les protocoles de résistance du collage et la capacité d'adaptation saisonnière des conceptions.
👟1. Moulage par injection des semelles
Dans le moulage de semelles autonome, les semelles d'usure, semelles intermédiaires ou cupsoles unitaires sont moulées sur des presses à injection indépendantes. Les semelles moulées sont ébavurées, contrôlées et transférées vers les lignes d'assemblage traditionnelles, où les opérateurs les dépolissent, les imprègnent, les encollent et les pressent manuellement sur les tiges montées sur formes.
Une semelle d'usure moulée unique peut être adaptée à plusieurs conceptions de tige et matériaux sur différentes lignes saisonnières.
🤖2. Moulage par injection directe
Dans le procédé d'injection directe, le moulage de la semelle et la fixation de la tige s'effectuent simultanément en une seule opération machine. Une tige pré-piquée est montée sur forme métallique, qui descend directement dans la partie supérieure de la cavité de moule d'injection ouverte pour créer une étanchéité parfaite au niveau de la trépointe.
Lorsque le polymère fondu (généralement PU, TPU ou PVC) est injecté dans la cavité inférieure du moule, il remplit le dessin de semelle tout en entrant directement en contact et en s'ancrant dans les fibres tissées ou le cuir poncé le long du bord de la tige. Au durcissement du polymère, une liaison mécanique et chimique se forme avec la tige, sans adhésifs intermédiaires.
Force d'adhérence élevée, bords de semelle étanches, élimination des risques de délamination par adhésif et zéro utilisation de colle solvant.
📊Comparaison du moulage par injection structurel
⚖️ Injection directe ou injection de semelle séparée : quelle différence ?
Pour déterminer quelle configuration de production correspond à vos exigences d'approvisionnement, il faut comparer les caractéristiques structurelles, d'outillage et de coût :
L'injection directe privilégie l'intégrité du collage, la résistance à l'eau et l'efficacité automatisée, tandis que l'injection de semelle séparée offre des coûts d'outillage initiaux plus faibles et une grande flexibilité de style selon les saisons.
📊Comparaison des paramètres techniques
👟 Quels types de chaussures utilisent le moulage par injection ?
Le moulage par injection est utilisé dans diverses catégories de produits de la fabrication mondiale de chaussures.
🏃♂️Chaussures de sport et de ville
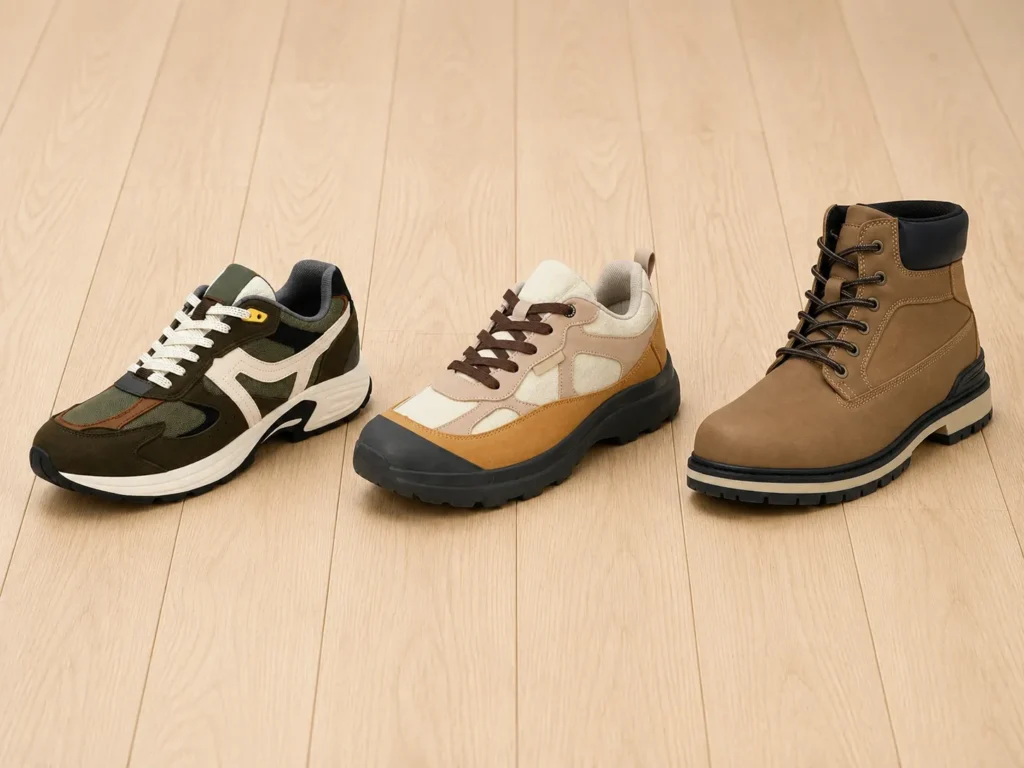
Les baskets de sport et les chaussures de ville s'appuient sur le moulage par injection EVA pour fabriquer des semelles intermédiaires amortissantes. Les chaussures à crampons techniques pour le football et le baseball utilisent l'injection multi-injection TPU pour associer la stabilité structurelle d'une plaque de renfort à des plaques de crampons flexibles à l'avant-pied.
📖 Découvrez nos capacités de production sur notre page produit dédiée : #Solutions pour chaussures de sport et de ville.
🩴Sandales et chaussons
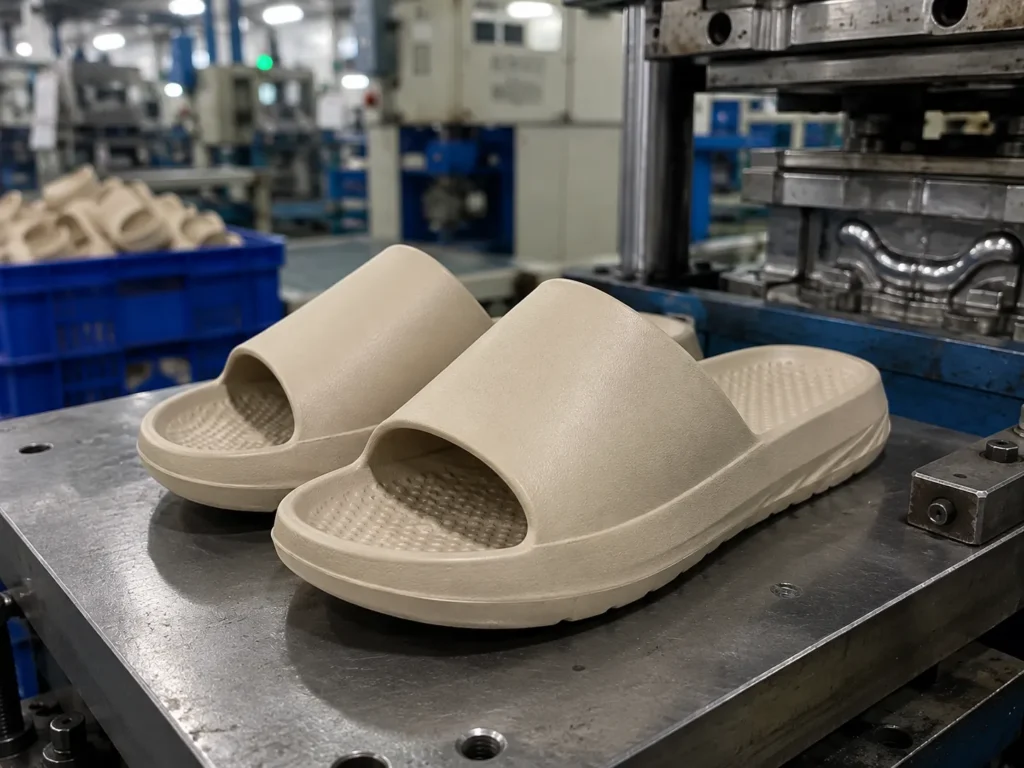
Les sandales à glissière, tongs de plage et semelles de confort utilisent le moulage par injection TPR ou PVC pour une production à haut rendement et à faible coût unitaire. Les brides et les semelles peuvent être moulées en une seule opération sur des presses à injection bi-couleur.
🐊Sabots et chaussures moulées d'une seule pièce
Un exemple commercial parlant de moulage par injection monolithique est Crocs. Lorsque la marque a lancé son sabot Classic en 2002, elle a utilisé un composé de résine à cellules fermées à base de EVA (Croslite) moulé en une seule chaussure intégrée plutôt qu'en une construction assemblée multi-composants.
Cette approche de fabrication répondait aux structures de coûts et à l'uniformité du produit à grande échelle. Le sabot étant produit en une seule injection, la main-d'œuvre d'assemblage manuel secondaire est réduite au minimum et la régularité dimensionnelle est maintenue d'un lot de production à l'autre. Crocs a ensuite racheté son principal fournisseur de moulage (Foam Creations / Finproject NA) afin de garder la maîtrise du développement des moules et des formulations de résine.
Pour les responsables des achats, cet exemple illustre un principe de fabrication fondamental : lorsque la conception d'un produit le permet, le passage d'un assemblage manuel multi-pièces au moulage par injection monopièce modifie considérablement la structure des coûts unitaires et l'évolutivité de la fabrication. (Source : étude de cas industrielle / histoire de l'entreprise Crocs).
🥾Chaussures de travail et de sécurité
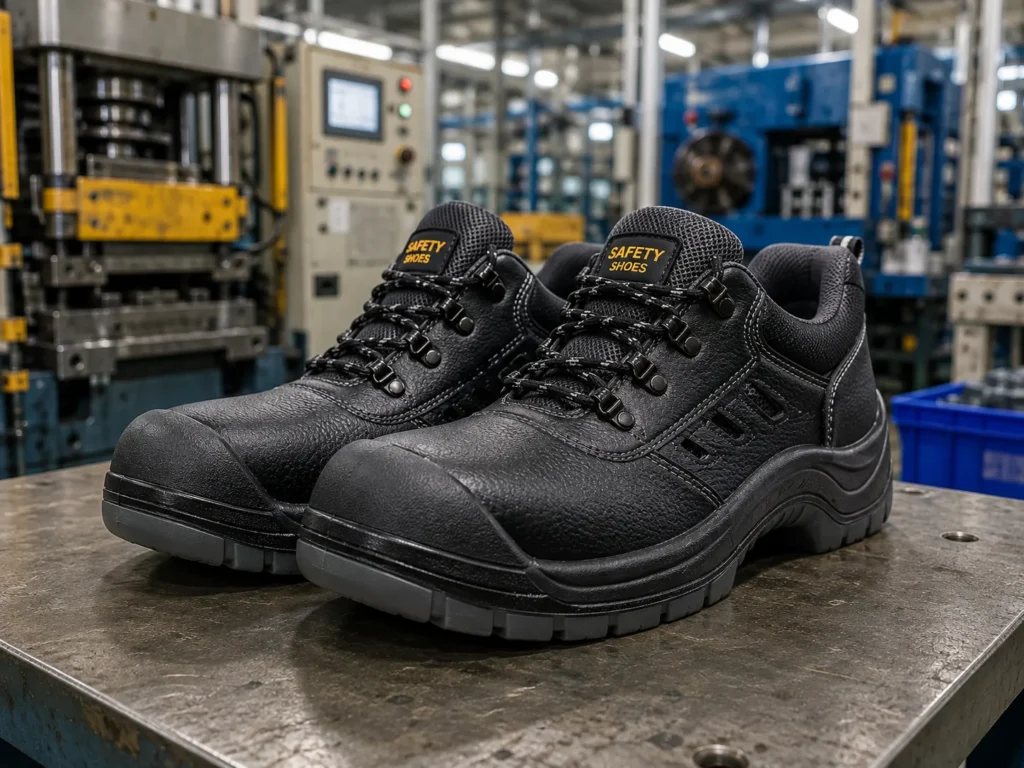
Les chaussures de protection industrielle exigent une résistance mécanique de liaison élevée et une bonne résistance à l'humidité. Le polyuréthane injecté directement (PU) associé à des semelles d'usure durables TPU constitue la construction dominante des bottes de sécurité. L'injection directe enveloppe les embouts de protection en acier ou en composite dans la structure de la tige tout en respectant la norme européenne ISO 20345 pour la résistance aux chocs et à la compression.
🌧️Bottes et chaussures utilitaires
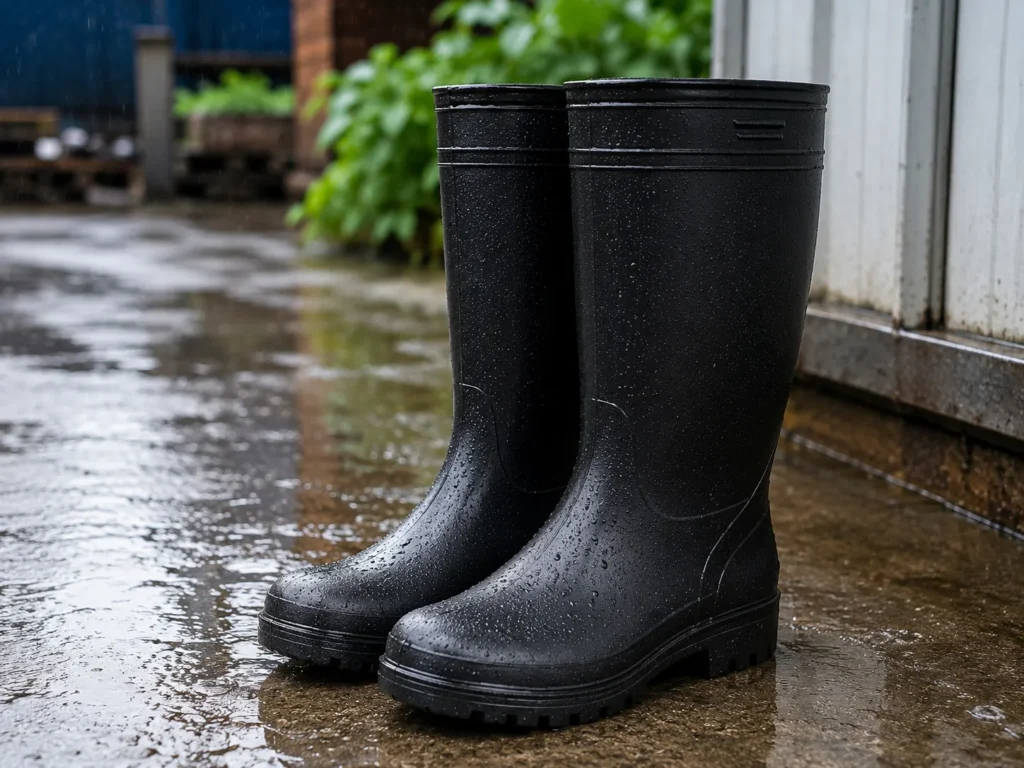
Les bottes de pluie imperméables, les chaussures agricoles et les bottes industrielles sont fabriquées sur des machines à injection verticale. Des formulations PVC ou TPR en simple ou double injection moulent la tige, la zone de la cheville et la semelle d'usure crantée en un processus continu, créant une protection imperméable sans couture.
🏥Chaussures médicales et de confort
Les chaussures professionnelles destinées au personnel soignant reposent sur du PU microcellulaire injecté directement ou du EVA moulé par injection. Les surfaces non poreuses facilitent le nettoyage et la désinfection chimique, tandis que les semelles intérieures moulées et profilées favorisent une répartition ergonomique du poids lors de longues gardes.
📖 Consultez les options professionnelles spécialisées sur notre page d'application : #Fabrication de chaussures médicales et de confort.
📊Récapitulatif des catégories de chaussures et des applications de moulage
⚖️ Moulage par injection ou construction cousue
Le choix entre le moulage par injection et la construction cousue traditionnelle exige d'arbitrer entre l'investissement en outillage et les coûts de main-d'œuvre sur la ligne d'assemblage.
Le moulage par injection fait appel à l'injection automatisée de polymère et à une liaison chimique directe pour réduire la main-d'œuvre et renforcer la durabilité de l'assemblage, tandis que la construction cousue traditionnelle repose sur une préparation manuelle et des adhésifs solvants pour une flexibilité de style maximale.
📊Tableau comparatif des paramètres de fabrication
💰 Quels facteurs déterminent le coût du moulage par injection de chaussures ?
Une prévision budgétaire précise exige d'évaluer les principaux facteurs opérationnels qui régissent le coût des outillages et le coût unitaire de production.
Il est essentiel d'équilibrer l'échelle initiale de l'outillage, la densité de la résine polymère et la complexité des machines multi-injection pour maîtriser à la fois les dépenses d'investissement et les objectifs de production unitaire.
🛠️1. Complexité du moule et nombre de tailles
Les dépenses d'investissement initiales dépendent fortement de la conception du moule métallique. Les moules présentant des textures 3D complexes sur les flancs, des noyaux à tiroirs multi-pièces (pour les contre-dépouilles) ou des empreintes multi-cavités nécessitent plus d'usinage que les moules standard en deux pièces à ouverture/fermeture.
Comme les tailles de chaussures couvrent des gammes étendues pour les catégories homme, femme et enfant, chaque taille entière et chaque demi-taille nécessite un jeu de moules métalliques gauche et droit individuel.
⚖️2. Matériau et poids de la semelle
Les coûts de matière première sont déterminés par le poids de polymère (coût au kilogramme). Une semelle d'usure épaisse à plateforme pesant 800 grammes en TPU haute densité exige une dépense de résine nettement plus élevée qu'une semelle intermédiaire basse pesant 180 grammes en EVA. L'intégration de canaux internes en grille évidée réduit le poids et la consommation de résine tout en conservant le support structurel en compression.
🎨3. Couleurs et structure de densité
L'injection monocolore et monodensité représente la configuration la plus économique. Produire des semelles d'usure multicolores ou des structures bi-densité (par exemple un cœur souple en EVA associé à une bande de roulement en caoutchouc dense) nécessite des machines d'injection multi-shot, un outillage complexe et des temps de cycle par poste plus longs, ce qui augmente le coût unitaire des composants de 20% à 40%.
⏱️4. Quantité de production et temps de cycle
Les volumes de production plus élevés amortissent les coûts initiaux d'outillage et d'installation des machines sur un plus grand nombre de paires. Le temps de cycle d'un poste machine (par exemple 45 secondes contre 90 secondes) influe directement sur la production journalière de l'usine. Les formulations qui nécessitent des périodes de refroidissement ou de vulcanisation prolongées dans le moule augmentent les charges d'exploitation à l'heure machine.
📊Matrice des facteurs de coût du moulage par injection
🎯 Comment choisir le bon procédé de moulage par injection pour une chaussure ?
Les équipes d'approvisionnement doivent appliquer un cadre d'évaluation structuré lors du choix d'un procédé d'injection pour de nouveaux programmes de chaussures :
Concilier les exigences de construction, les objectifs de performance technique, la faisabilité géométrique et le volume de production garantit une sélection optimale des procédés.
1️⃣1. Type de chaussure et construction
Pour les chaussures de sécurité professionnelles ou les bottes de travail, l'injection directe avec PU/TPU assure des coutures étanches et une force d'adhérence élevée. Pour les sneakers lifestyle nécessitant des refontes saisonnières de la tige sur une semelle commune, le moulage de semelle d'usure en unité autonome combiné au montage collé offre une plus grande flexibilité de style.
2️⃣2. Matériaux et spécifications de performance
Définissez des objectifs de performance physique précis dans le dossier technique de l'usine :
- Masse cible : Précisez le poids maximal des composants en grammes par taille.
- Dureté Shore : Définissez les plages de dureté à l'aide du Shore C pour les semelles intermédiaires d'amortissement ($45^\circ \pm 3^\circ \text{ Shore C}$) ou du Shore A pour les semelles d'usure ($65^\circ \pm 5^\circ \text{ Shore A}$).
- Résistance à l'abrasion et à la flexion : Fixez la perte de volume maximale lors des essais d'abrasion au tambour ISO 20871 ($ 30,000 \text{ flex cycles}$ sans amorce de fissure).
3️⃣3. Géométrie de la semelle et conception du moule
Examinez les modèles 3D CAO de semelles avec les ingénieurs moules de l'usine avant la production de l'outillage. Éliminez les angles internes vifs inutiles, les poches de résine épaisses non fonctionnelles ou les contre-dépouilles sévères qui risquent de piéger l'air, de créer des retassures ou de provoquer des déchirures au démoulage lors des cycles de production à cadence élevée.
4️⃣4. Volumes de commande de production
Évaluez les projections de demande à long terme. Si les volumes de commande initiaux descendent sous 1 000 paires par taille, les coûts d'outillage sur mesure augmenteront sensiblement le coût unitaire amorti. Dans ce cas, évaluez les moules d'injection standard du marché libre (dont les coûts d'outillage sont déjà amortis par le fournisseur) et personnalisez plutôt les éléments de tige.
5️⃣5. Budget d'investissement en outillage
Fixez des limites de coût rendu cibles avant d'approuver les découpes d'outillage CNC. Équilibrez les coûts initiaux de développement du moule et les prix unitaires cibles de FOB. Les programmes à fort volume et multi-saisons absorbent facilement les investissements initiaux en outillage, car les coûts de moule amortis tombent à quelques centimes par paire sur le cycle de vie du produit.
📊Matrice de critères de sélection des procédés
🤔 Le moulage par injection est-il adapté à votre projet de chaussures ?
Déterminer si le moulage par injection convient à votre projet de chaussures suppose d'évaluer les seuils de volume de production, les besoins de flexibilité de conception, les budgets d'investissement et les exigences de durabilité structurelle.
✅Quand le moulage par injection est un bon choix
- Production à fort volume : La demande prévisionnelle dépasse 1 000 à 5 000 paires et plus par modèle sur des cycles de vie multi-saisons.
- Normes dimensionnelles strictes : La conception exige des dimensions de composants précises et reproductibles pour un assemblage automatisé.
- Besoins de durabilité élevés : La chaussure doit résister à la flexion, à l'abrasion, à l'humidité ou à une usure intensive sans désolidarisation des assemblages.
- Concepts de chaussures monolithiques : Le concept produit repose sur des sabots, des mules ou des bottes imperméables d'une seule pièce fabriqués en une seule opération machine.
⚠️Quand un autre procédé de fabrication peut être préférable
- Séries de faible volume ou personnalisées : Les premières commandes de production sont inférieures à 300 à 500 paires par modèle.
- Refontes saisonnières fréquentes de la semelle d'usure : Les gammes exigent une modification complète de la forme de la semelle d'usure tous les quelques mois.
- Budgets d'investissement limités : Le capital initial n'est pas disponible pour la fabrication de moules métalliques CNC sur mesure.
- Styles de construction traditionnels : La marque s'appuie sur une construction en cuir artisanale, un enveloppement par bandes vulcanisées ou une couture de semelle Goodyear.
📊Matrice d'adéquation au moulage par injection
❓ Foire aux questions (FAQ)
Retrouvez les réponses techniques aux questions fréquentes sur les matériaux de moulage par injection pour chaussures, la durabilité de l'outillage, le contrôle qualité et les procédés de production.
🔹Quelle est la principale différence entre le moulage par injection EVA et TPU ?
EVA est un polymère expansé à cellules fermées utilisé pour les semelles intermédiaires amortissantes et les sabots légers. TPU est un plastique dense utilisé pour les semelles d'usure à haute résistance à l'abrasion, les crampons et les cadres de protection, en raison de sa résistance au déchirement et à l'usure.
🔹Combien de cycles de production un moule d'injection pour chaussures peut-il réaliser ?
Les moules en aluminium de précision tiennent entre 100 000 et 300 000 cycles d'injection avec une maintenance normale. Les moules en acier résistent de 500 000 à plus de 1 000 000 de cycles avec un nettoyage approprié, une maintenance préventive et des protocoles de stockage anticorrosion.
🔹Les matériaux polymères recyclés peuvent-ils être utilisés en injection plastique pour la chaussure ?
Oui. Les usines traitent couramment les chutes de matériaux recyclés post-industriels (PIR) et les résines recyclées post-consommation (PCR) TPU, TPR ou EVA. Les mélanges contenant de 15% à 30% de contenu recyclé peuvent être transformés sans compromettre significativement les propriétés mécaniques de flexion ou de traction.
🔹Pourquoi les semelles en EVA expansé nécessitent-elles une période de stabilisation après le démoulage ?
Lorsque le EVA moussé à chaud se solidifie hors de la cavité du moule, il subit un retrait thermique et une stabilisation des gaz cellulaires sur environ 24 heures. Mesurer les composants immédiatement après le démoulage donne des dimensions inexactes et surestimées.
🔹Quelles sont les causes de la “ bavure ” le long des plans de joint sur une semelle moulée par injection ?
Les bavures apparaissent lorsque le polymère fondu s'échappe entre les plans de joint de l'empreinte pendant l'injection. Elles sont généralement dues à une force de fermeture insuffisante, à des surfaces d'étanchéité du moule usées ou endommagées, à une pression d'injection excessive ou à des volumes de matière dosés en excès.
🔹Le moulage par injection directe est-il plus efficace sur le plan environnemental que le collage manuel ?
L'injection directe supprime les primaires et adhésifs à base de solvants, ce qui réduit les émissions de COV de l'usine. Elle élimine également la consommation d'énergie liée au long séchage des adhésifs et aux tunnels de séchage flash des lignes d'assemblage manuelles.
🔹Quel est le délai de fabrication standard d'un moule pour chaussures ?
La fabrication d'une série de tailles de moules d'injection pour chaussures en aluminium ou en acier nécessite 4 à 8 semaines, incluant la validation de la conception en CAO 3D, l'usinage CNC, la texturation de surface et l'échantillonnage initial d'essai (échantillons T1).